 English
 Español
 русский
Контент
- 1 Введение в детали горячей ковки: что делает их уникальными
- 1.1 Определение и обзор горячештампованных деталей
- 1.2 Историческое развитие горячекованых деталей
- 1.3 Свойства материала и преимущества горячештампованных деталей
- 1.4 Процессы производства горячештампованных деталей
- 1.5 Применение горячекованых деталей в различных отраслях промышленности
- 1.6 Сравнение с другими методами производства
- 1.7 Технологические инновации в производстве деталей горячей штамповки
- 1.8 Микроструктурные характеристики горячекованых деталей
- 1.9 Особенности проектирования деталей горячей штамповки
- 1.10 Отраслевые стандарты и сертификация деталей горячей ковки
- 2 Материальные преимущества горячекованых деталей по сравнению с холодноковаными деталями
- 2.1 Фундаментальные различия между деталями горячей ковки и деталями холодной ковки
- 2.2 Поток зерна и микроструктурные преимущества горячекованых деталей
- 2.3 Преимущества механической прочности и усталостной прочности
- 2.4 Размер и геометрическая гибкость
- 2.5 Термическая обработка и оптимизация свойств материалов
- 2.6 Устойчивость к износу и ударам
- 2.7 Коррозионная стойкость и целостность материала
- 2.8 Факторы стабильности размеров и допусков
- 2.9 Вопросы энергоэффективности и производства
- 2.10 Кастомизация и инженерная гибкость
- 3 Гибкость конструкции: как горячекованые детали позволяют создавать сложные формы
- 3.1 Введение в проблемы проектирования при ковке
- 3.2 Поток материала и его влияние на сложные формы
- 3.3 Создание скруглений, ребер и полых сечений
- 3.4 Изготовление больших и асимметричных компонентов
- 3.5 Интеграция множества функциональных возможностей
- 3.6 Имитационное и прогнозное моделирование в сложном проектировании
- 3.7 Возможности легкого дизайна
- 3.8 Применение нескольких материалов и сплавов
- 3.9 Интеграция с процессами пост-формовки
- 3.10 Приложения, подчеркивающие преимущества сложной геометрии
- 3.11 Передовая технология штампов, поддерживающая сложные формы
- 3.12 Важность допуска и точности в сложных горячештампованных деталях
- 4 Термическая обработка и методы обработки горячекованых деталей
- 4.1 Введение в термическую обработку при горячей ковке
- 4.2 Общие процессы термообработки горячекованых деталей
- 4.3 Отжиг
- 4.4 Нормализация
- 4.5 закалка
- 4.6 Закалка
- 4.7 Цементация и обработка поверхности
- 4.8 Снятие стресса
- 4.9 Методы обработки горячей ковки
- 4.10 Контроль атмосферы во время термообработки
- 4.11 Передовые методы термообработки
- 4.12 Интеграция термической обработки с контролем качества
- 4.13 Влияние термообработки на производительность конкретного применения
- 4.14 Проблемы термообработки горячекованых деталей
- 5 Ссылки/Источники
Введение в детали горячей ковки: что делает их уникальными
Определение и обзор горячештампованных деталей
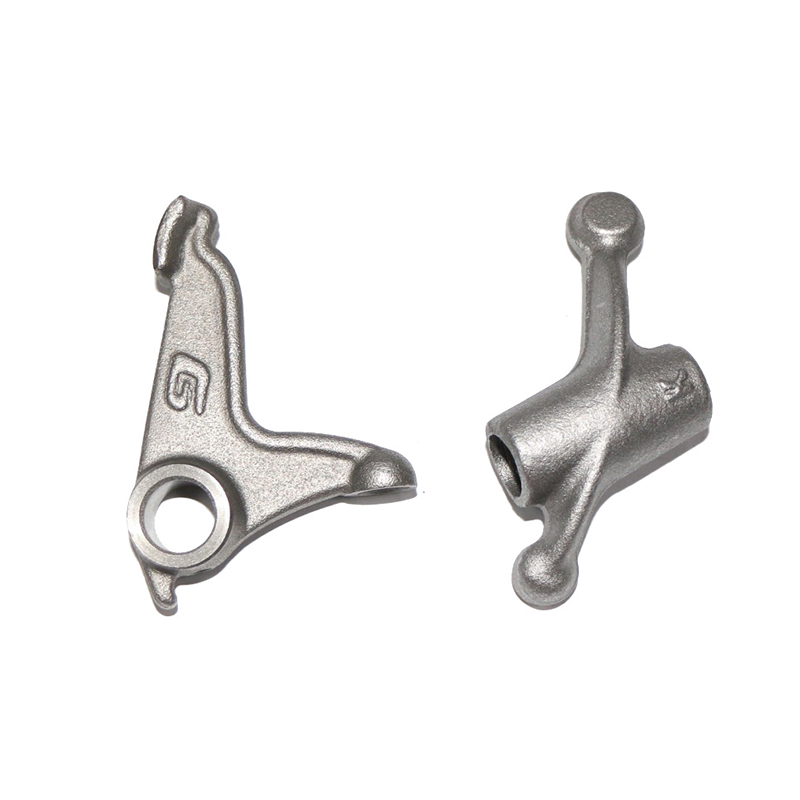
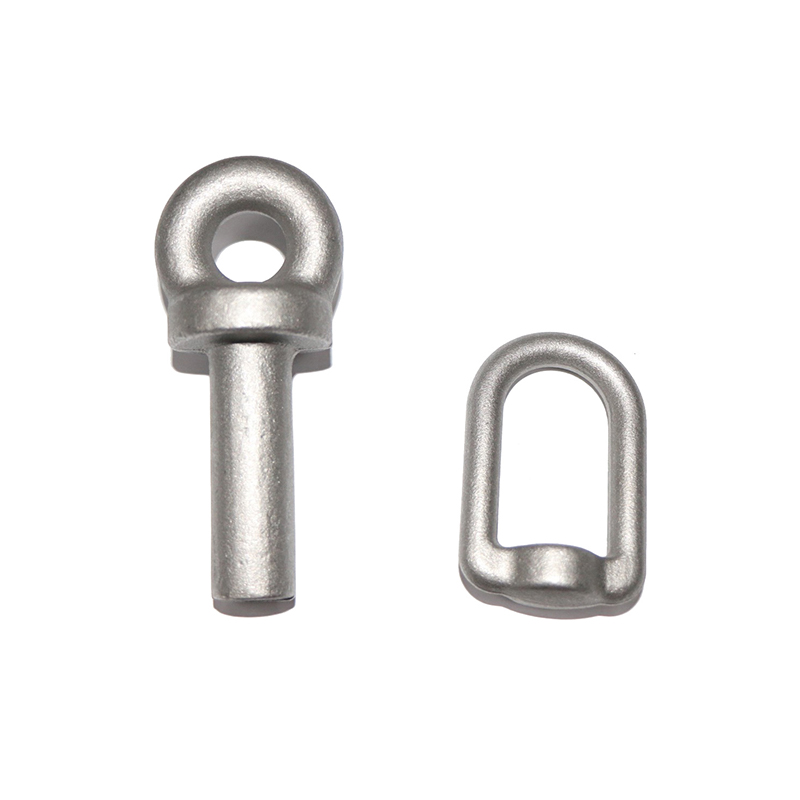
Детали горячей ковки Это компоненты, которые производятся с использованием процесса ковки металла, при котором сырье, обычно сталь, сплав или другие металлы, нагревается выше температуры рекристаллизации, а затем формируется с использованием сжимающих усилий. Термин «горячая ковка» относится к применению высоких температур в процессе деформации, что делает материал очень пластичным и позволяет ему подвергаться значительной пластической деформации без образования трещин. В отличие от холодной ковки, которая выполняется при комнатной температуре или близкой к ней, горячая ковка облегчает производство сложных геометрических форм и крупных структурных компонентов, которые в противном случае было бы трудно или невозможно достичь с помощью методов холодной штамповки. Процесс горячей ковки включает в себя несколько важных этапов, включая выбор материала, нагрев, формование под высоким давлением и часто последующую термообработку для улучшения механических свойств. Процесс нагрева при горячей ковке стали обычно варьируется от 1000°C до 1250°C, в зависимости от типа сплава и желаемых свойств материала. При таких повышенных температурах внутренняя зернистая структура металла становится более податливой, что снижает напряжение течения, необходимое для придания формы материалу. Это позволяет производителям производить компоненты со сложными профилями, такие как автомобильные коленчатые валы, шатуны, шестерни и детали тяжелой техники. Детали горячей ковки отличаются превосходными механическими свойствами, в том числе высокой прочностью на разрыв, усталостной прочностью и ударной вязкостью, что делает их незаменимыми для применений, подверженных тяжелым нагрузкам и динамическим напряжениям.
Историческое развитие горячекованых деталей
Процесс горячей ковки возник несколько столетий и значительно изменился с развитием металлургии, машиностроения и управления технологическими процессами. Исторически сложилось так, что кузнецы выполняли элементарную горячую ковку, вручную нагревая металл в кузнице и придавая ему форму на наковальне. Хотя этот ручной процесс был трудоемким и ограниченным в точности, он заложил основу для современных технологий ковки. Промышленная революция привела к появлению механизированных молотков, прессов и печей, которые позволили наладить крупномасштабное производство деталей горячей штамповки, особенно для железнодорожной, судостроительной и автомобильной промышленности. С развитием в 20-м веке высокопрочных сталей, легированных металлов и передовых методов контроля температуры горячая ковка превратилась в высокоточный и контролируемый производственный процесс. Сегодня индукционные печи, гидравлические прессы и автоматизированные ковочные линии с компьютерным управлением позволяют производителям производить детали с чрезвычайно жесткими допусками, однородной микроструктурой и предсказуемыми механическими свойствами. Современные детали горячей ковки являются результатом десятилетий исследований в области металлургии, включая оптимизацию потока зерен, методы термообработки и методы отделки поверхности, которые максимизируют прочность, долговечность и усталостную устойчивость.
Свойства материала и преимущества горячештампованных деталей
Детали, изготовленные методом горячей ковки, обладают рядом свойств материала, которые отличают их от компонентов, изготовленных другими методами производства, такими как литье, механическая обработка или холодная ковка. Одним из наиболее существенных преимуществ является повышенная механическая прочность. Во время горячей ковки внутренняя структура зерен металла деформируется и выравнивается в соответствии с формой детали, создавая непрерывный поток зерен, повторяющий геометрию детали. Этот поток зерен улучшает несущую способность, снижает риск образования трещин и повышает усталостную прочность, особенно в изделиях с высокими нагрузками, таких как автомобильные коленчатые валы, шатуны и компоненты аэрокосмической промышленности. Еще одним важным свойством горячекованых деталей является прочность. Сочетание высокотемпературной деформации и последующей термообработки позволяет металлу поглощать энергию и противостоять ударам без разрушения. В отличие от литых деталей, которые часто содержат пористость и включения, действующие как концентраторы напряжений, горячекованые детали имеют плотную и однородную внутреннюю структуру, что снижает вероятность разрушения при динамическом нагружении. Детали горячей ковки также демонстрируют превосходную пластичность по сравнению с компонентами холодной ковки, что позволяет им пластически деформироваться под нагрузкой без хрупкого разрушения, что имеет решающее значение для критически важных с точки зрения безопасности применений, таких как рычаги подвески и звенья тяжелой техники. Термическая обработка еще больше повышает эксплуатационные характеристики горячекованых деталей. В зависимости от сплава и предполагаемого применения для достижения желаемого баланса твердости, прочности и ударной вязкости могут применяться такие процессы, как закалка, отпуск или отжиг. Такая гибкость позволяет инженерам адаптировать горячекованые компоненты к конкретным требованиям к производительности, начиная от высокопрочных деталей автомобильной трансмиссии и заканчивая коррозионностойкими промышленными фитингами.
Процессы производства горячештампованных деталей
Производство горячештампованных деталей включает в себя последовательность контролируемых процессов, каждый из которых имеет решающее значение для достижения желаемых свойств материала и точности размеров. Первым шагом является выбор материала, при котором производители выбирают подходящий сплав с учетом механических требований, коррозионной стойкости и температурной устойчивости. Обычные материалы включают углеродистые стали, легированные стали, нержавеющие стали, алюминиевые сплавы и титановые сплавы. Для каждого материала требуются определенные профили нагрева и параметры деформации, чтобы обеспечить оптимальную структуру зерна и механические свойства. После выбора материала его нагревают до соответствующей температуры ковки в печах, обычно индукционных или газовых. Нагрев должен быть равномерным, чтобы избежать температурных градиентов, которые могут привести к неравномерной деформации или внутренним напряжениям. После достижения целевой температуры заготовка передается на ковочный пресс или молот, где сжимающие силы придают материалу желаемую геометрию. В зависимости от сложности детали ковка может включать несколько этапов, включая предварительную ковку, окончательную ковку и обрезку. Постковочные процессы играют значительную роль в улучшении свойств горячекованых деталей. Термическая обработка, включая закалку и отпуск, оптимизирует твердость и ударную вязкость, а операции механической обработки обеспечивают точные размеры и качество поверхности. Методы неразрушающего контроля, такие как ультразвуковой контроль или магнитопорошковый контроль, часто используются для обнаружения внутренних дефектов и гарантии качества. Сочетание точной ковки, контролируемой термообработки и тщательного контроля приводит к созданию компонентов с предсказуемыми характеристиками, длительным сроком службы и высокой надежностью.
Применение горячекованых деталей в различных отраслях промышленности
Детали горячей ковки широко используются во многих отраслях промышленности благодаря их прочности, долговечности и универсальности. В автомобильном секторе горячекованые компоненты необходимы для изготовления критически важных деталей двигателя и трансмиссии, включая коленчатые валы, шатуны, шестерни и оси. Эти компоненты должны выдерживать циклические нагрузки, высокие температуры и механические нагрузки, что делает горячую ковку идеальным методом производства. Аналогичным образом, в аэрокосмической отрасли горячекованые титановые и алюминиевые компоненты используются для шасси, структурных рам и валов турбин, где решающее значение имеют вес, прочность и усталостная прочность. Сектор промышленного машиностроения также в значительной степени зависит от деталей горячей штамповки, особенно для компонентов для тяжелых условий эксплуатации, таких как гидравлические рычаги, ролики, валы и пресс-инструменты. Эти компоненты работают в условиях высоких и повторяющихся нагрузок, и их выход из строя может привести к значительному простою или угрозе безопасности. Горячая ковка обеспечивает структурную целостность и долговременную надежность таких деталей. Кроме того, горячекованые детали все чаще используются в энергетическом секторе, включая ветряные турбины, нефтегазовое оборудование и энергетическое оборудование, где решающее значение имеют превосходное соотношение прочности и веса и сопротивление усталости.
Сравнение с другими методами производства
Детали горячей ковки имеют явные преимущества перед другими методами производства, включая холодную ковку, литье и механическую обработку. По сравнению с холодной ковкой, детали горячей ковки могут достигать больших размеров и более сложной формы, поскольку повышенные температуры уменьшают напряжение течения материала и повышают пластичность. Холодноштампованные компоненты, хотя и имеют превосходное качество поверхности и точность размеров, обычно ограничены по размеру и геометрической сложности. С другой стороны, литье позволяет создавать сложные формы, но часто приводит к пористости и ослаблению внутренней структуры, что делает горячую ковку предпочтительным выбором для применений с высокими нагрузками. Механическая обработка позволяет получить точные формы, но она требует значительного удаления материала, что может привести к образованию отходов и не улучшает внутреннюю прочность металла. Горячая ковка сочетает в себе формирование и упрочнение в одном процессе, выравнивая внутреннюю структуру зерен с геометрией детали. В результате детали становятся более прочными, долговечными и способны выдерживать условия динамических и циклических нагрузок, которые другие методы производства могут не выдержать.
Технологические инновации в производстве деталей горячей штамповки
Современные достижения в технологии горячей ковки расширили возможности изготовления деталей горячей ковки. Ковочные прессы с числовым программным управлением (ЧПУ) позволяют точно контролировать усилие, ход и температуру, обеспечивая равномерную деформацию и постоянные механические свойства. Программное обеспечение для моделирования позволяет инженерам прогнозировать поток материала, распределение напряжений и потенциальные дефекты еще до фактической ковки, сокращая количество проб и ошибок в производстве. Системы индукционного нагрева обеспечивают быстрый и равномерный нагрев, повышая эффективность и снижая термическую нагрузку на материал. Автоматизация и робототехника еще больше расширили производство деталей горячей штамповки, обеспечивая крупносерийное производство с постоянным качеством. Робототехника выполняет операции по загрузке, ковке и обрезке материалов, сводя к минимуму человеческие ошибки и повышая безопасность в условиях высоких температур. Усовершенствованные системы мониторинга отслеживают изменения температуры, силы и микроструктуры в режиме реального времени, обеспечивая адаптивное управление и оптимизацию процесса.
Микроструктурные характеристики горячекованых деталей
Уникальные свойства горячекованых деталей во многом объясняются их микроструктурой. В процессе горячей ковки металл подвергается динамической рекристаллизации, при которой образуются новые зерна, выравнивающиеся в соответствии с направлением потока материала. Этот непрерывный поток зерна повышает механическую прочность вдоль критических путей нагрузки и сводит к минимуму слабые места. Устранение пористости и включений в сочетании с равномерным распределением зерен по размерам гарантирует, что деталь может выдерживать высокие нагрузки без преждевременного выхода из строя. Различные сплавы по-разному реагируют на горячую ковку. Например, высокоуглеродистые стали после закалки и отпуска достигают высокой твердости и износостойкости, а алюминиевые сплавы сохраняют легкие характеристики и устойчивость к коррозии. Понимание эволюции микроструктуры во время ковки позволяет инженерам адаптировать параметры обработки для конкретных применений, гарантируя, что детали горячей штамповки соответствуют строгим требованиям аэрокосмической, автомобильной и промышленной отраслей.
Особенности проектирования деталей горячей штамповки
Проектирование компонентов для горячей ковки требует тщательного рассмотрения потока материала, конструкции матрицы и операций после ковки. Инженеры должны учитывать усадку, допуски на размеры и потенциальные дефекты поверхности на этапе проектирования. Предпочтительны скругления, радиусы и одинаковая толщина стенок, чтобы уменьшить концентрацию напряжений и улучшить текучесть материала во время ковки. Правильная конструкция штампа гарантирует, что металл полностью заполнит полость, сводя к минимуму вспышку и избегая внутренних дефектов. Для производства функциональных и надежных деталей горячей штамповки также необходимо учитывать термическую обработку, припуски на механическую обработку и требования к сборке.
Отраслевые стандарты и сертификация деталей горячей ковки
Детали горячей ковки часто подлежат строгим отраслевым стандартам и сертификации для обеспечения безопасности, надежности и производительности. Такие стандарты, как ASTM, ISO, SAE и DIN, содержат рекомендации по свойствам материалов, процессам ковки, размерным допускам и процедурам проверки. Соблюдение этих стандартов имеет решающее значение в автомобильной, аэрокосмической и энергетической отраслях, где выход из строя одного компонента может иметь катастрофические последствия. Сертификация гарантирует, что горячекованые детали соответствуют нормативным требованиям и стабильно работают в рабочих условиях.
Материальные преимущества горячекованых деталей по сравнению с холодноковаными деталями
Фундаментальные различия между деталями горячей ковки и деталями холодной ковки
Детали горячей ковки и детали холодной ковки представляют собой две отдельные категории кованых компонентов, различающиеся в первую очередь температурой, при которой проводится процесс ковки. Горячая ковка включает нагрев заготовки выше температуры рекристаллизации, обычно в диапазоне от 1000°C до 1250°C для стальных сплавов, перед применением сжимающих усилий для придания формы детали. Этот высокотемпературный процесс повышает пластичность металла, снижает напряжение текучести и обеспечивает значительную пластическую деформацию без образования трещин. Холодная ковка, напротив, выполняется при комнатной температуре или близкой к ней, что ограничивает степень деформации, которую материал может выдержать без разрушения. Хотя детали, изготовленные методом холодной ковки, обладают высокой точностью размеров и гладкой поверхностью, они, как правило, ограничены в размерах и сложности по сравнению с компонентами, изготовленными методом горячей ковки. Разница в температуре между двумя процессами ковки оказывает прямое влияние на микроструктуру, механические свойства и характеристики получаемых деталей. Горячая ковка способствует динамической рекристаллизации, которая устраняет внутренние дефекты, такие как пористость и включения, тогда как холодная ковка в первую очередь опирается на пластическую деформацию и деформационное упрочнение для повышения прочности материала. Рекристаллизованная структура зерен в деталях, подвергнутых горячей штамповке, соответствует геометрии детали, обеспечивая непрерывный поток зерен, что повышает несущую способность и сопротивление усталости. Холодноштампованные детали, хотя и прочнее в приповерхностной области из-за наклепа, могут не иметь одинаковой глубины однородных механических свойств по всей детали.
Поток зерна и микроструктурные преимущества горячекованых деталей
Одним из основных материальных преимуществ горячекованых деталей перед холодноштампованными деталями является формирование непрерывного и контролируемого потока зерен во время процесса ковки. Под зерновым течением понимается выравнивание кристаллической структуры металла по форме детали, которое естественным образом достигается при деформации металла при повышенных температурах. Динамическая рекристаллизация, происходящая во время горячей ковки, позволяет металлическим зернам реформироваться, устраняя удлиненные или искаженные зерна, которые могут стать слабыми местами в детали. Полученная микроструктура демонстрирует однородность и плотность, что повышает прочность на разрыв, ударную вязкость и устойчивость к распространению трещин. Напротив, холодноштампованные детали испытывают значительное деформационное упрочнение из-за пластической деформации при комнатной температуре. Хотя это может повысить твердость поверхности и предел текучести, внутренняя микроструктура может сохранять остаточные напряжения и потенциальные дефекты, такие как микротрещины или неравномерное распределение зерен. Холодная ковка не позволяет металлическим зернам естественным образом выравниваться, что может ограничивать усталостную прочность и ударную вязкость в условиях высоких напряжений. Превосходная текучесть зерна в горячештампованных деталях делает их особенно подходящими для компонентов, подвергающихся динамическим нагрузкам, ударам или высоким температурам, включая автомобильные коленчатые валы, шатуны и промышленные валы.
Преимущества механической прочности и усталостной прочности
Детали горячей ковки обычно обладают более высокой механической прочностью и усталостной стойкостью по сравнению с деталями холодной ковки. Выравнивание зерен по геометрии детали позволяет более эффективно распределять приложенные нагрузки, уменьшая концентрацию локализованных напряжений, которые могут привести к разрушению. Устранение внутренних пустот и включений во время горячей ковки еще больше повышает способность детали выдерживать циклические нагрузки, что делает ее идеальной для критически важных компонентов в автомобильной, аэрокосмической и тяжелой технике. Холодноштампованные детали, хотя и достигают повышенной твердости и предела текучести на поверхности за счет наклепа, могут быть более склонны к концентрации внутренних напряжений, которые снижают усталостную долговечность. Отсутствие полной перестройки структуры зерна ограничивает способность холоднокованых компонентов выдерживать высокие динамические или ударные нагрузки в течение длительных периодов времени. Детали горячей ковки сохраняют баланс высокой прочности на разрыв, пластичности и вязкости по всему поперечному сечению, обеспечивая более надежную и предсказуемую работу в сложных условиях эксплуатации.
Размер и геометрическая гибкость
Детали горячей ковки имеют значительные преимущества с точки зрения размера и геометрической сложности по сравнению с деталями холодной ковки. Процесс высокотемпературной деформации снижает сопротивление материала течению, позволяя производить крупные, сверхпрочные компоненты, которые было бы сложно или невозможно изготовить методом холодной ковки. Такие компоненты, как крупные шестерни, коленчатые валы, валы турбин и конструктивные элементы машин, более эффективно изготавливаются с помощью горячей ковки. Холодная ковка, ограниченная пределами пластичности при комнатной температуре, лучше подходит для небольших и простых компонентов, где важны высокая чистота поверхности и жесткие допуски на размеры. Крупномасштабные или сложные формы требуют нескольких этапов, высокого давления формования или промежуточного нагрева, что увеличивает время и затраты на производство. Детали горячей ковки позволяют производителям изготавливать детали сложной геометрии с меньшим количеством этапов обработки, обеспечивая единообразие и сводя к минимуму риск возникновения дефектов во время производства.
Термическая обработка и оптимизация свойств материалов
Детали горячей ковки могут подвергаться различным термическим обработкам после ковки, таким как закалка, отпуск и отжиг, для оптимизации механических свойств для конкретных применений. Первоначальная высокотемпературная ковка обеспечивает получение металла измельченной и однородной зернистой структуры, предсказуемо реагирующей на процессы термообработки. Инженеры могут адаптировать твердость, ударную вязкость и прочность горячекованых компонентов в соответствии с жесткими требованиями применения, будь то компоненты автомобильной трансмиссии, элементы конструкций аэрокосмической отрасли или тяжелая техника. Холодноштампованные детали, хотя и выигрывают от наклепа, имеют меньшую гибкость при последующей обработке для изменения свойств материала. Чрезмерная термообработка может снизить преимущества деформационного упрочнения, а внутренние остаточные напряжения от холодной ковки могут привести к нестабильности размеров во время нагрева. Детали, изготовленные методом горячей ковки, напротив, позволяют точно контролировать баланс твердости, пластичности и прочности на растяжение по всему компоненту, обеспечивая оптимизацию производительности, которую невозможно достичь при холодной штамповке.
Устойчивость к износу и ударам
Внутренняя структура и свойства материала горячекованых деталей обеспечивают превосходную износостойкость и ударопрочность по сравнению с холодноковаными деталями. Равномерный поток зерен и плотная микроструктура позволяют компоненту поглощать энергию механических ударов без разрушения, что критически важно для деталей, подвергающихся повторяющимся нагрузкам или внезапным ударам. Компоненты горячей ковки часто используются в устройствах с высоким износом, таких как шестерни, оси, шатуны и промышленные прессы, где важна долговечность при механических нагрузках. Холодноштампованные детали, несмотря на высокую твердость поверхности, могут иметь более высокую вероятность образования микротрещин и подповерхностных дефектов, которые снижают долговременную износостойкость. Неспособность внутренней структуры перестроиться во время холодной ковки ограничивает способность детали поглощать энергию удара, что делает ее менее подходящей для тяжелых условий эксплуатации или эксплуатации в условиях сильных ударов.
Коррозионная стойкость и целостность материала
Детали горячей ковки часто демонстрируют лучшую коррозионную стойкость и целостность материала, чем детали холодной ковки, особенно если они изготовлены из легированных сталей, нержавеющих сталей или коррозионностойких материалов. Процесс высокотемпературной ковки устраняет микропустоты, уменьшает количество включений и повышает плотность металла, обеспечивая меньше путей проникновения коррозионных агентов в материал. Термическая обработка и отделка поверхности после ковки дополнительно повышают устойчивость к окислению и химическому воздействию. Холодноштампованные детали из-за сохраняющихся внутренних напряжений и потенциальных микротрещин со временем могут подвергаться локальной коррозии или коррозионному растрескиванию под напряжением, особенно в агрессивных средах. Однородная микроструктура горячекованых деталей и более высокая общая целостность материала делают их более надежными для использования на химических заводах, в судостроении, в компонентах автомобильных двигателей и в других сложных условиях.
Факторы стабильности размеров и допусков
Детали горячей ковки обеспечивают превосходную стабильность размеров, особенно в сочетании с правильной термообработкой и механической обработкой. Процесс высокотемпературной ковки снижает внутренние напряжения, а однородная структура зерен сводит к минимуму коробление или деформацию с течением времени. Такие компоненты, как большие автомобильные валы, сверхмощные шестерни и детали промышленных машин, выигрывают от стабильности и предсказуемости материалов, полученных горячей ковкой. Холодноштампованные детали, хотя изначально имеют точные размеры, со временем могут проявлять релаксацию напряжений или пружинение из-за остаточных внутренних напряжений, возникающих во время деформации при комнатной температуре. Это может привести к незначительным, но значительным отклонениям от проектных спецификаций в высокоточных приложениях, что может потребовать дополнительной механической обработки или корректирующих процессов. Сочетание высокой размерной стабильности и обрабатываемости деталей, изготовленных методом горячей ковки, снижает потребность в обширной последующей обработке и повышает общую эффективность производства.
Вопросы энергоэффективности и производства
Хотя горячая ковка требует затрат энергии для нагрева материала, общая эффективность производства больших, сложных и высокопрочных компонентов может перевесить затраты на энергию. Детали горячей ковки часто требуют меньшего количества этапов формовки и меньших отходов материала по сравнению с холодной ковкой, особенно для крупномасштабных или сложных геометрических форм. Возможность производить более прочные и долговечные компоненты за меньшее количество этапов снижает затраты на последующее обслуживание и замену в промышленных приложениях. Холодная ковка, хотя и энергоэффективна с точки зрения нагрева, может потребовать нескольких стадий, более высоких усилий прессования или промежуточного отжига для более крупных компонентов. Удаление материала и механическая обработка для достижения окончательных размеров еще больше увеличивают производственные усилия и затраты. Сочетание прочности, надежности и эффективности процесса горячей штамповки деталей делает их идеальными для высокопроизводительных промышленных, автомобильных и аэрокосмических применений, где характеристики материала и стабильность производства имеют решающее значение.
Кастомизация и инженерная гибкость
Детали горячей ковки обеспечивают значительную инженерную и проектную гибкость, позволяя производителям адаптировать компоненты к конкретным эксплуатационным и экологическим требованиям. Инженеры могут выбирать подходящие сплавы, контролировать поток зерен, применять целенаправленную термическую обработку и применять методы отделки поверхности для достижения желаемого баланса прочности, ударной вязкости, износостойкости и коррозионной стойкости. Такая гибкость особенно ценна в аэрокосмической, автомобильной и тяжелой технике, где для обеспечения безопасности и эффективности необходимы точные рабочие характеристики. Холоднокованые детали, хотя и подходят для стандартизированных, небольших компонентов, допускают ограниченную индивидуализацию из-за ограничений по деформации материала и эффекта деформационного упрочнения. Детали горячей ковки, позволяющие контролировать внутреннюю структуру, механические свойства и общую геометрию компонентов, дают производителям возможность разрабатывать высокопроизводительные решения для сложных и требовательных применений.
Гибкость конструкции: как горячекованые детали позволяют создавать сложные формы
Введение в проблемы проектирования при ковке
Производство металлических компонентов часто требует баланса между прочностью, долговечностью, технологичностью и способностью формировать сложную геометрию. Традиционные методы производства, такие как литье, механическая обработка и холодная ковка, накладывают ограничения на формы, которые могут быть достигнуты, особенно когда компонент должен выдерживать высокие напряжения, циклические нагрузки или ударные силы. Детали горячей ковки решают эти проблемы, сочетая деформацию при повышенных температурах с точной конструкцией матрицы и контролируемым потоком материала, что позволяет инженерам создавать компоненты, одновременно прочные и геометрически сложные. Горячая ковка позволяет создавать такие элементы, как галтели, ребра, полые профили и сложные контуры, которые часто невозможно или непрактично достичь с помощью только холодной ковки или механической обработки. Высокая температура заготовки снижает напряжение течения и повышает пластичность, позволяя материалу равномерно и полностью заполнять сложные полости матрицы. Эта возможность важна для деталей в автомобильной, аэрокосмической, тяжелой машиностроительной и энергетической отраслях, где сложность конструкции тесно связана с производительностью, снижением веса и эксплуатационной эффективностью.
Поток материала и его влияние на сложные формы
Основным фактором, обеспечивающим гибкость конструкции деталей горячей штамповки, является поведение металла при высокотемпературной деформации. При температурах выше точки рекристаллизации металлы проявляют значительно повышенную пластичность, что позволяет им растекаться в детализированные полости матрицы без растрескивания и образования пустот. Этот контролируемый поток материала позволяет создавать сложные геометрические формы, включая внутренние каналы, подрезы и тонкостенные секции, которые имеют решающее значение для повышения механических и термических характеристик. Конструкция штампа играет решающую роль в направлении потока материала во время горячей ковки. Инженеры могут прогнозировать поведение нагретого металла с помощью компьютерного моделирования, такого как анализ конечных элементов (FEA), чтобы обеспечить равномерное заполнение, минимизировать концентрацию напряжений и избежать таких дефектов, как нахлесты или складки. Оптимизируя углы штампов, радиусы и формы полостей, производители могут использовать пластичность материала при высоких температурах для создания геометрии, которая в противном случае потребовала бы нескольких этапов обработки или сборки нескольких деталей.
Создание скруглений, ребер и полых сечений
Горячая ковка позволяет интегрировать функциональные элементы, такие как галтели, ребра и полые секции, непосредственно в деталь без необходимости вторичных операций. Галтели уменьшают концентрацию напряжений в углах, повышая усталостную прочность и структурную целостность. Ребра обеспечивают усиление без увеличения веса, что имеет решающее значение в автомобильной и аэрокосмической промышленности, где производительность и эффективность тесно связаны с оптимизацией веса. Полые профили сокращают расход материала и вес компонентов, сохраняя при этом прочность конструкции, а это сочетание часто недостижимо только с помощью механической обработки или холодной ковки. Возможность включения этих функций в процесс ковки устраняет необходимость сварки или сборки нескольких подкомпонентов, уменьшая потенциальные точки отказа и сложность производства. Кроме того, этот подход повышает непрерывность поверхности и поддерживает естественный поток зерен металла, что имеет решающее значение для механических характеристик. Холодная ковка, хотя и эффективна для более простых форм, обычно не способна обеспечить сложные внутренние элементы или глубокие полости без промежуточного отжига и нескольких этапов формовки, что делает горячую ковку превосходной для сложных конструкций.
Изготовление больших и асимметричных компонентов
Детали горячей ковки могут изготавливаться больших размеров и с асимметричной геометрией, чего трудно или невозможно достичь с помощью холодной ковки. Такие компоненты, как коленчатые валы, шатуны, крупные шестерни, структурные рамы и валы для тяжелых условий эксплуатации, часто имеют неправильную форму и несколько плоскостей, что требует высокой степени гибкости конструкции. Повышенные температуры снижают сопротивление текучести, позволяя материалу приспосабливаться к сложным штампам и заполнять большие полости без чрезмерной силы ковки. Асимметричная геометрия особенно важна в приложениях, где распределение нагрузки неравномерно или где функциональные требования диктуют неправильную форму. Горячая ковка позволяет инженерам поддерживать непрерывный поток зерна по критическим путям напряжения даже в компонентах с переменным поперечным сечением или нестандартными контурами. Эта возможность повышает как механические характеристики, так и усталостную прочность детали, одновременно снижая необходимость в постковочной механической обработке или сборке.
Интеграция множества функциональных возможностей
Детали горячей ковки позволяют объединить множество функциональных функций в одном компоненте. Например, автомобильные шатуны могут сочетать в себе усиленные головки, прецизионные размеры хвостовика и проушины в одной кованой детали. Компоненты аэрокосмической отрасли, такие как рычаги шасси, могут объединять точки крепления, снимающие напряжения галтели и полые секции в одну кованую конструкцию. Такая интеграция сокращает время сборки, исключает использование крепежных элементов и сварных швов и повышает надежность за счет создания непрерывных структур материала с равномерным выравниванием зерен. Гибкость конструкции при горячей штамповке также позволяет инженерам учитывать функциональные требования, такие как снижение веса, гашение вибраций и теплопроводность. Тонкие секции можно использовать там, где необходимо снижение веса, а более толстые участки обеспечивают прочность и износостойкость. Горячая ковка гарантирует, что эти различные поперечные сечения сохраняют надлежащую целостность материала и механические характеристики, чего трудно достичь, используя только холодную ковку, механическую обработку или литье.
Имитационное и прогнозное моделирование в сложном проектировании
Современная горячая ковка в значительной степени опирается на компьютерное моделирование, позволяющее максимизировать гибкость конструкции. Инструменты моделирования, такие как анализ методом конечных элементов (FEA) и вычислительная гидродинамика (CFD), позволяют инженерам прогнозировать, как нагретый металл будет течь в сложные штампы, как будут распределяться напряжения во время деформации и как температурные градиенты влияют на эволюцию микроструктуры. Эти инструменты прогнозирования позволяют оптимизировать геометрию штампа, силу штамповки и температурные профили для достижения желаемой формы компонентов без экспериментов методом проб и ошибок. Моделирование также позволяет инженерам предвидеть потенциальные дефекты, такие как неполное заполнение, перехлесты, складки или чрезмерное образование заусенцев. Регулируя геометрию штампа, скорость штамповки и распределение температуры, производители могут получать очень сложные формы с минимальными дефектами. Холодная ковка обеспечивает ограниченный прогнозируемый контроль, поскольку закалка при комнатной температуре увеличивает риск растрескивания во время сложной деформации, что делает горячую ковку предпочтительным выбором для современных, высокопроизводительных компонентов.
Возможности легкого дизайна
Горячая ковка облегчает создание легких компонентов с высокой структурной целостностью. Позволяя формовать полые секции, конические стенки и ребристую арматуру непосредственно в кованой детали, конструкторы могут добиться значительного снижения веса без ущерба для прочности и долговечности. Это особенно важно в автомобильной и аэрокосмической промышленности, где снижение веса повышает топливную экономичность, грузоподъемность и динамические характеристики. Холодноштампованные детали, хотя и эффективны для меньших и простых форм, обычно тяжелее при эквивалентных уровнях прочности из-за ограничений в достижении сложной внутренней геометрии. Горячая ковка позволяет оптимизировать материал, при этом каждая область детали адаптирована для выполнения своей конкретной несущей функции. Эта возможность способствует созданию эффективных конструкций, которые обеспечивают баланс механических характеристик, веса и стоимости.
Применение нескольких материалов и сплавов
Горячая ковка позволяет использовать разнообразные сплавы и марки материалов для получения сложных форм со специальными свойствами. Например, из высокопрочных сталей, титановых и алюминиевых сплавов можно создавать сложные детали с индивидуальными механическими и термическими свойствами. Различные сплавы по-разному реагируют на горячую ковку, предоставляя инженерам возможность создавать компоненты, оптимизированные по износостойкости, коррозионной стойкости, усталостной прочности или термическим характеристикам. Холодная ковка, ограниченная пластичностью при комнатной температуре, обычно ограничивается более мягкими сплавами или более мелкими деталями. Гибкость горячей ковки в использовании нескольких типов сплавов и их интеграции в сложные геометрические формы позволяет создавать высокопроизводительные решения для аэрокосмической, автомобильной и промышленной промышленности, где особые свойства материала имеют важное значение.
Интеграция с процессами пост-формовки
Гибкость конструкции деталей горячей ковки также распространяется на совместимость с операциями после ковки. Процессы механической обработки, термической обработки, отделки поверхности и нанесения покрытия можно адаптировать к компонентам сложной формы, выкованным при высоких температурах. Например, прецизионные отверстия, монтажные поверхности и резьба могут быть добавлены после ковки, в то время как основная геометрия и структура зерен остаются оптимизированными для обеспечения прочности и усталостной прочности. Горячая ковка обеспечивает прочную основу для дальнейшей настройки без ущерба для целостности компонента. Холодная ковка, хотя и совместима с механической обработкой, часто требует дополнительной обработки для снятия остаточных напряжений, исправления отклонений формы или добавления элементов, которые не могли быть сформированы во время первоначальной деформации. Присущая компонентам горячей штамповки гибкость снижает потребность в обширной вторичной обработке, позволяя получать более качественные результаты за меньшее время.
Приложения, подчеркивающие преимущества сложной геометрии
Примеры горячекованых деталей сложной формы демонстрируют преимущества гибкости конструкции. Автомобильная промышленность включает коленчатые валы переменного сечения, шатуны с усиленными проушинами и рычаги подвески с полыми и ребристыми конструкциями. Аэрокосмические применения включают в себя шасси, валы турбин и структурные рамы со встроенными ребрами, галтелями и полыми проходами. В промышленном оборудовании используются кованые компоненты с асимметричной геометрией, встроенными фланцами и крупными элементами конструкции. В каждом случае горячая ковка позволяет производить компоненты, которые не только прочны и долговечны, но и оптимизированы для сложных функциональных требований.
Передовая технология штампов, поддерживающая сложные формы
Технология изготовления штампов является важнейшим фактором обеспечения гибкости конструкции при горячей штамповке. Современные ковочные штампы изготавливаются из высокопрочных инструментальных сталей, способных выдерживать многократную высокотемпературную деформацию. Усовершенствованные функции матрицы, такие как вставки, полости с переменной толщиной стенок и каналы с контролируемым потоком, позволяют точно формовать изделия сложной геометрии. Многоступенчатые ковочные штампы позволяют последовательно формовать предварительно выкованные, промежуточные и окончательные формы с минимальными дефектами. Эта технология позволяет дизайнерам в полной мере использовать пластичность материала и производить сложные компоненты стабильного качества.
Важность допуска и точности в сложных горячештампованных деталях
Горячая ковка позволяет конструкторам поддерживать точные допуски даже при сложной геометрии. Хотя горячая ковка требует высоких температур, современный контроль процесса, включая регулирование температуры, контроль усилия прессования и оптимизацию конструкции штампа, обеспечивает постоянство размеров при больших партиях. Согласование внутренней структуры зерен с геометрией детали сохраняет механические характеристики, одновременно уменьшая необходимость в чрезмерной механической обработке после ковки. Такое сочетание сложности и точности особенно важно в высокопроизводительных автомобильных, аэрокосмических и промышленных приложениях, где форма и функциональность имеют первостепенное значение.
Термическая обработка и методы обработки горячекованых деталей
Введение в термическую обработку при горячей ковке
Термическая обработка является важным этапом в производстве горячекованых деталей, напрямую влияющим на механические свойства, такие как твердость, ударная вязкость, пластичность, усталостная прочность и стабильность размеров. Горячая ковка сама по себе изменяет микроструктуру металлов, обеспечивая более точное выравнивание зерен и улучшая внутреннюю плотность, но для достижения оптимальных эксплуатационных характеристик часто требуются процессы термообработки после ковки. Сочетание высокотемпературной деформации и контролируемой термической обработки позволяет производителям адаптировать свойства каждого компонента для его предполагаемого применения, будь то в автомобильной, аэрокосмической, промышленной технике или энергетике. Детали, подвергнутые горячей штамповке, испытывают сложную термическую историю как на этапе ковки, так и на этапе охлаждения. Начальный нагрев до температур ковки, обычно между 1000°C и 1250°C для стальных сплавов, вызывает динамическую рекристаллизацию, рост зерен и фазовые превращения. Последующие этапы охлаждения и термообработки дополнительно улучшают микроструктуру, снимают остаточные напряжения и регулируют твердость и прочность на разрыв. Правильный выбор параметров термообработки, включая температуру, продолжительность, скорость охлаждения и атмосферные условия, имеет важное значение для производства компонентов, отвечающих строгим инженерным требованиям.
Общие процессы термообработки горячекованых деталей
Для оптимизации свойств горячекованых деталей обычно используются несколько процессов термообработки. К ним относятся отжиг, нормализация, закалка, отпуск, цементация и снятие напряжений. Каждый процесс по-разному влияет на микроструктуру и выбирается в зависимости от типа сплава, геометрии детали и функциональных требований.
Отжиг
Отжиг involves heating hot forged parts to a specified temperature, maintaining that temperature for a controlled period, and then cooling at a predetermined rate. This process softens the metal, increases ductility, and relieves internal stresses induced during forging. Annealing is particularly useful for high-carbon steels or alloy steels that require subsequent machining or forming operations. By producing a uniform and refined grain structure, annealing enhances toughness and minimizes the risk of cracking or distortion during downstream processes. Variations of annealing, such as full annealing, spheroidizing, and process annealing, are employed depending on the material composition and the desired mechanical properties.
Нормализация
Нормализация is a heat treatment process in which hot forged parts are heated to a temperature above their critical range and then air-cooled. Unlike annealing, normalizing promotes a uniform and fine-grained microstructure while retaining relatively high strength and hardness. This process is commonly applied to medium- and high-carbon steels, alloy steels, and structural components that require balanced mechanical properties. Normalizing reduces residual stresses from forging, enhances dimensional stability, and improves machinability. Multiple normalizing cycles can be used for components with complex geometries to ensure uniform temperature distribution and consistent microstructure throughout the part.
закалка
закалка is a rapid cooling process designed to increase the hardness and strength of hot forged parts. After heating the part to a temperature within the austenitizing range, it is rapidly cooled in a quenching medium such as water, oil, polymer solutions, or molten salts. The choice of quenching medium, cooling rate, and temperature profile is critical to controlling the formation of microstructural phases, such as martensite in steel alloys, which provide high hardness and wear resistance. Quenching induces significant internal stresses, which must be managed through subsequent tempering to prevent cracking or distortion. Quenching is widely used for high-strength automotive components, industrial gears, and critical aerospace parts where wear resistance and fatigue strength are essential.
Закалка
Закалка is a heat treatment applied after quenching to reduce brittleness while retaining adequate hardness and strength. Tempering involves reheating the quenched part to a temperature below the critical point, holding it for a specified period, and then cooling at a controlled rate. This process allows the transformation of martensitic structures into tempered martensite, which balances hardness and toughness. By adjusting the tempering temperature and time, engineers can fine-tune mechanical properties to match operational requirements, such as impact resistance, fatigue life, and dimensional stability. Components such as crankshafts, connecting rods, and high-strength shafts often undergo multiple tempering cycles to achieve optimal performance.
Цементация и обработка поверхности
Цементирующая закалка — это метод термообработки поверхности, используемый для повышения износостойкости при сохранении прочной и пластичной сердцевины. Такие процессы, как цементация, азотирование и карбонитрирование, вводят дополнительный углерод или азот в поверхностный слой кованой детали, создавая твердый корпус с более мягким, амортизирующим сердечником. Науглероживание включает нагрев детали в богатой углеродом атмосфере с последующей закалкой и отпуском, в результате чего образуется закаленная поверхность, способная противостоять износу и усталости. Азотирование вводит азот в поверхность при более низких температурах, в результате чего образуется твердый, устойчивый к коррозии слой без необходимости закалки. Закаленные детали горячей штамповки обычно используются в шестернях, распределительных валах, валах и компонентах подшипников, где долговечность поверхности имеет решающее значение.
Снятие стресса
Снятие напряжений — это контролируемый процесс термообработки, направленный на уменьшение остаточных напряжений, возникающих во время горячей ковки, механической обработки или закалки. Детали нагреваются до температуры ниже критического диапазона, выдерживаются определенное время, а затем медленно охлаждаются, чтобы предотвратить температурные градиенты. Снятие напряжений улучшает стабильность размеров, снижает риск деформации во время обработки и повышает усталостные характеристики. Сложные горячекованые детали с различным поперечным сечением или большими размерами особенно выигрывают от обработки для снятия напряжений, позволяющей сохранить точность допусков и обеспечить стабильное механическое поведение.
Методы обработки горячей ковки
Помимо термической обработки, на конечные свойства горячекованых деталей существенное влияние оказывают технологии обработки при ковке. Эти методы включают оптимизацию конструкции штампа, контролируемую скорость деформации, многоэтапную ковку и прецизионную обрезку. Правильная конструкция штампа обеспечивает равномерную подачу материала, сводит к минимуму концентрацию напряжений и предотвращает появление дефектов, таких как перехлесты и складки. Скорость ковки и приложенное давление необходимо тщательно контролировать, чтобы сбалансировать тонкость зерна, внутреннюю плотность и качество поверхности. Многоэтапные процессы ковки часто используются для сложных или крупных компонентов. Предварительная ковка определяет общую форму, за ней следует промежуточная ковка для уточнения характеристик и окончательная ковка для достижения точности размеров и качества поверхности. Прецизионная обрезка удаляет излишки заусенцев и подготавливает деталь к последующей термообработке и механической обработке. Каждый этап обработки влияет на эволюцию микроструктуры, выравнивание зерен и механические характеристики, что делает точный контроль критически важным для высокопроизводительных деталей, подвергнутых горячей штамповке.
Контроль атмосферы во время термообработки
Контроль атмосферы во время термообработки необходим для предотвращения окисления, обезуглероживания или загрязнения горячекованых деталей. Защитная атмосфера, такая как инертные газы, вакуум или контролируемое парциальное давление углерода или азота, используются для поддержания целостности поверхности и оптимизации механических свойств. Конструкция печи, однородность температуры и динамика газового потока способствуют стабильным результатам термообработки. Такие компоненты, как легированные стали, нержавеющие стали и титановые сплавы, требуют тщательно контролируемой атмосферы для достижения желаемой твердости, ударной вязкости и коррозионной стойкости.
Передовые методы термообработки
Современные достижения в области термообработки включают индукционную закалку, лазерную поверхностную закалку и термомеханическую обработку, которые сочетают термические и механические воздействия для оптимизации микроструктуры и производительности. Индукционная закалка использует электромагнитную индукцию для быстрого нагрева локализованных участков детали с последующей закалкой, в результате чего образуются твердые, износостойкие поверхности, сохраняющие при этом прочную сердцевину. Лазерная закалка поверхности позволяет точно обрабатывать критические участки, не затрагивая общую геометрию. Термомеханическая обработка объединяет контролируемую деформацию и термообработку за один этап, дополнительно улучшая зернистую структуру и улучшая механические свойства.
Интеграция термической обработки с контролем качества
Методы термообработки и обработки тесно связаны с практикой обеспечения качества горячештампованных деталей. Методы неразрушающего контроля (NDT), такие как ультразвуковой контроль, магнитопорошковый контроль и дефектоскопия, используются до и после термообработки для обнаружения внутренних и поверхностных дефектов. Механические испытания, включая испытания на твердость, растяжение и усталость, гарантируют, что термообработанные компоненты соответствуют установленным техническим требованиям. Мониторинг и контроль процесса, включая отслеживание температуры, измерение скорости охлаждения и калибровку печи, имеют решающее значение для обеспечения единообразия и надежности производственных партий.
Влияние термообработки на производительность конкретного применения
Выбор и выполнение процессов термообработки напрямую влияют на пригодность горячекованых деталей для конкретных применений. Автомобильные компоненты требуют точного сочетания твердости, ударной вязкости и усталостной прочности, чтобы выдерживать циклические нагрузки и высокие температуры. Компоненты аэрокосмической отрасли требуют высокопрочных материалов с превосходной стабильностью размеров и устойчивостью к ударам и вибрации. Компонентам промышленного оборудования необходимы износостойкие поверхности с пластичным сердечником, чтобы выдерживать большие нагрузки и динамические напряжения. Универсальность процессов термообработки позволяет инженерам настраивать профили микроструктуры, твердости и остаточных напряжений для удовлетворения разнообразных эксплуатационных требований.
Проблемы термообработки горячекованых деталей
При термообработке горячекованых деталей, особенно сложной геометрии или больших размеров, возникает ряд проблем. Неравномерный нагрев может привести к температурным градиентам, приводящим к остаточным напряжениям, деформации или разной твердости по всей детали. Контроль скорости охлаждения имеет решающее значение для предотвращения растрескивания, деформации или образования нежелательных микроструктур. Толстые срезы требуют тщательного контроля для обеспечения равномерного проникновения тепла и адекватного фазового превращения. Окисление поверхности, обезуглероживание и загрязнение необходимо контролировать с помощью защитной атмосферы или покрытий. Оптимизация процессов, включая моделирование и точный контроль температуры, необходима для эффективного решения этих проблем.
Ссылки/Источники
-
Полочек Л., Раух Л., Вилкус М. и др. (2020). Физическое и численное моделирование горячей штамповки в закрытых штампах и термической обработки поковок. Материалы, 14(1), 15.
-
Турек Дж. и др. (2019). Методы повышения долговечности инструментов горячей ковки. Материалы (Базель).
-
Авторы Спрингера. (2020). Разработка новых методов предварительного нагрева инструментов для горячей ковки. Металлургические операции и операции с материалами А, 51, 4753–4764.
-
Спрингер Исследования. (2020). Влияние многоступенчатой термической обработки на сталь 18ХНМ7-6. Металлургические операции и операции с материалами A.