 English
 Español
 русский
Контент
- 1 Введение в литье алюминия под давлением
- 2 Объяснение процесса литья алюминия под давлением
- 3 Популярные алюминиевые сплавы, используемые при литье под давлением
- 4 Основные преимущества алюминиевых деталей для литья под давлением
- 5 Ключевые промышленные применения
- 6 Обработка поверхности алюминиевых деталей
- 7 Рекомендации по проектированию литых деталей
- 8 Будущие тенденции в литье алюминия под давлением
- 9 Часто задаваемые вопросы
- 9.1 В чем разница между сплавами А380 и А360?
- 9.2 Как долго служит типичная алюминиевая форма для литья под давлением?
- 9.3 Можно ли сваривать алюминиевые детали, отлитые под давлением?
- 9.4 Насколько тонкими могут быть стенки алюминиевой детали, отлитой под давлением?
- 9.5 Влияет ли толщина стенки на стоимость детали?
Введение в литье алюминия под давлением
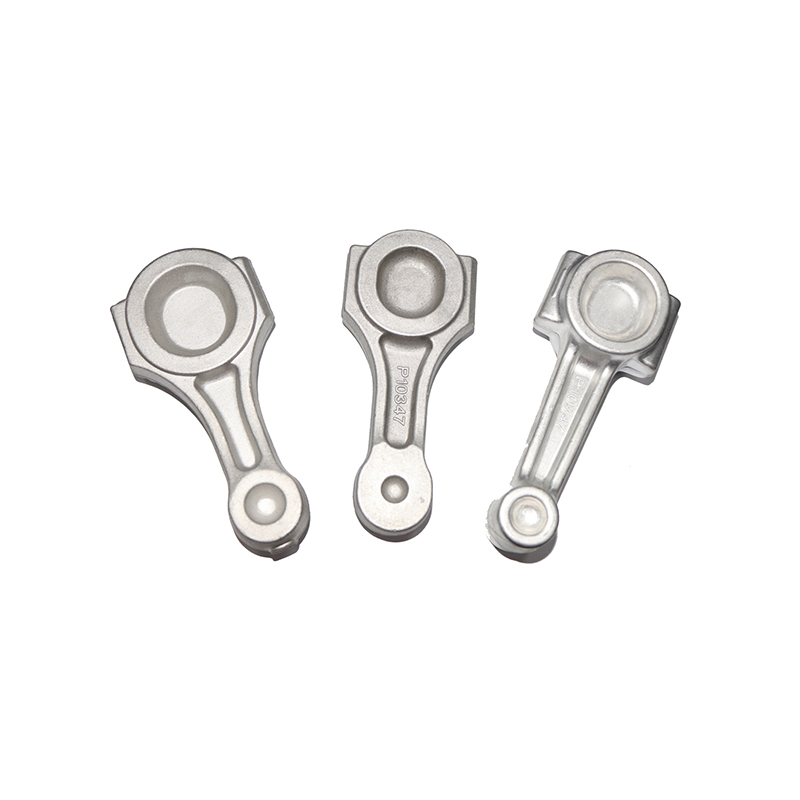
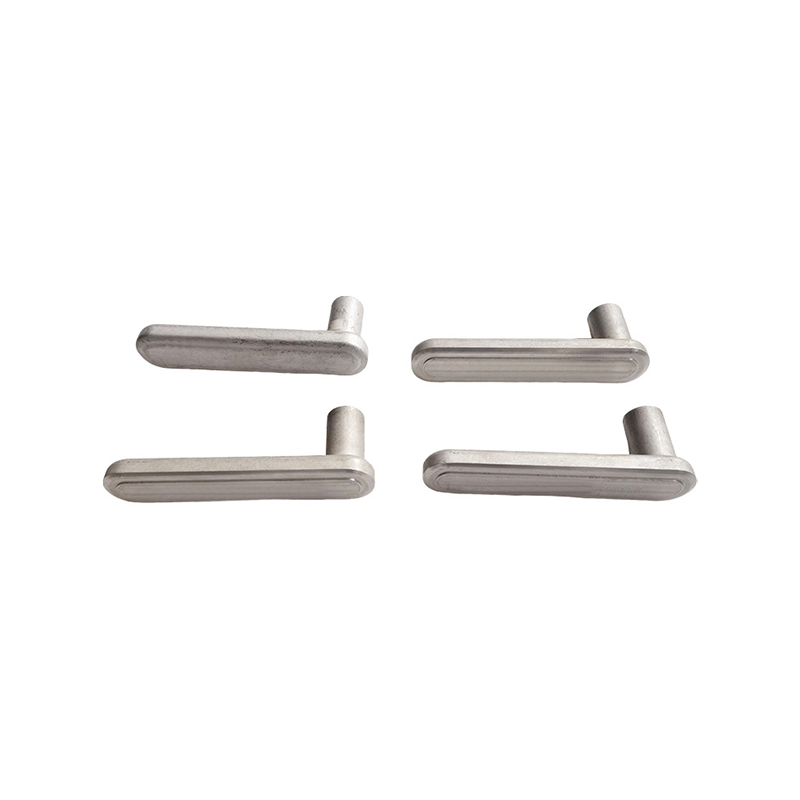
Траектория современного промышленного дизайна определяется единственной целью: оптимизацией соотношения прочности и веса. Алюминиевые детали для литья под давлением находятся в эпицентре этой эволюции. Исторически тяжелая промышленность полагалась на литье в песчаные формы и формование чугуна — процессы, которые были надежными, но приводили к созданию громоздких, массивных компонентов, требующих обширной последующей обработки. Появление технологии литья под высоким давлением (HPDC) изменило ситуацию, позволив быстро производить изделия сложной сетчатой формы. алюминиевые детали для литья под давлением которые отвечают строгим требованиям 21 века. Универсальность алюминиевые детали для литья под давлением не имеет себе равных, предлагая инженерам уникальное сочетание механических свойств, управления температурным режимом и экономической эффективности, которое просто недоступно при других методах производства.
Почему алюминий является предпочтительным материалом для легких деталей
Выбор алюминия перед другими цветными металлами, такими как цинк или магний, обусловлен его уникальным атомным и химическим профилем. Плотность алюминия составляет примерно одну треть от плотности стали, но он обеспечивает невероятную структурную целостность. На атомном уровне гранецентрированная кубическая структура алюминия обеспечивает превосходную пластичность и прочность даже при низких температурах. Почти 75 процентов всего когда-либо произведенного алюминия все еще используется сегодня, потому что алюминиевые детали для литья под давлением можно расплавить и реформировать, затратив всего 5 процентов энергии, необходимой для производства первичного алюминия. Эта циркулярная экономика делает алюминиевые детали для литья под давлением устойчивый выбор для современного движения «зеленого» производства. Кроме того, алюминиевые детали для литья под давлением естественным образом образуют защитный оксидный слой, обеспечивая присущую им коррозионную стойкость, что имеет решающее значение для автомобильной техники и наружной электроники. Используя расплавленный алюминий, впрыскиваемый с высокой скоростью в стальные матрицы, инженеры могут создавать алюминиевые детали для литья под давлением с более тонкими стенками и более сложной внутренней геометрией, чем когда-либо прежде. Этот переход привел к значительному снижению веса критически важных узлов, что напрямую повлияло на глобальное стремление к углеродной нейтральности и энергоэффективности в транспортном секторе. Удельный вес алюминия (2,7 г/см3) по сравнению со сталью (7,8 г/см3) подчеркивает, почему литые под давлением алюминиевые компоненты являются первым выбором для снижения неподрессоренной массы в системах автомобильной подвески.
Объяснение процесса литья алюминия под давлением
Чтобы понять целостность алюминиевые детали для литья под давлением , нужно посмотреть на динамику жидкости, происходящую внутри машины. Этот процесс представляет собой бурное, но точно контролируемое событие, при котором металл переходит из жидкого состояния в твердое тело за считанные миллисекунды. Этот быстрый переход необходим для предотвращения охлаждения металла до того, как он достигнет самых дальних концов полости матрицы, гарантируя, что алюминиевые детали для литья под давлением имеют постоянную плотность и зернистую структуру по всей своей геометрии.
Холодная камера против кастинга в горячей камере
Важнейшее отличие в производстве алюминиевые детали для литья под давлением заключается в использовании метода холодной камеры. При литье в горячей камере инжекционный механизм погружается в расплавленный металл. Этот метод используется для таких металлов, как цинк, поскольку они имеют низкую температуру плавления и не воздействуют на стальные детали, находящиеся под водой. Однако для алюминиевые детали для литья под давлением , метод холодной камеры является обязательным. Расплавленный алюминий обладает высокой реакционной способностью и действует как растворитель железа; если бы использовалась система с горячей камерой, алюминий растворил бы стальные компоненты машины, что привело бы к быстрому выходу из строя и загрязнению сплава. В процессе холодной камеры алюминий плавится в отдельной печи, а затем переносится в дробовую гильзу. Такое термическое разделение гарантирует, что система впрыска остается в управляемом температурном диапазоне, продлевая срок службы машины и обеспечивая алюминиевые детали для литья под давлением не содержат примесей, богатых железом, которые могут сделать конечный продукт хрупким.
Шаг за шагом: от расплавленного металла до готовой детали
Создание алюминиевые детали для литья под давлением начинается с подготовки и смазки матрицы. Половинки матрицы очищаются и опрыскиваются химической смазкой, которая выполняет две функции: регулирует температуру матрицы и предотвращает алюминиевые детали для литья под давлением от пайки к стали. Далее следует этап инъекции, разделенный на три этапа. На первом этапе плунжер медленно перемещается, чтобы удалить воздух из стреляной гильзы. Второй этап — это быстрый выстрел, при котором расплавленный алюминий подается в матрицу со скоростью, достигающей 50 метров в секунду. Третий этап — это этап интенсификации, когда давление увеличивается, чтобы запаковать металл в полость. Как только металл затвердевает, матрица открывается, и выталкивающие штифты выталкивают алюминиевые детали для литья под давлением вне. Наконец, в процессе обрезки удаляются литниковая система, желоба и переливные колодцы. Такой системный подход гарантирует, что каждый компонент из литого под давлением алюминия является точной копией оригинального проекта САПР.
Роль впрыска под высоким давлением
Высокое давление является определяющей характеристикой, которая отличает литье под давлением от других методов. Это гарантирует, что жидкий металл заполнит каждую микрополость формы до начала затвердевания. В отличие от гравитационного литья, процесс впрыска под высоким давлением создает на поверхности плотную мелкозернистую оболочку. алюминиевые детали для литья под давлением , что обеспечивает превосходные механические свойства и исключительную чистоту поверхности. Типичное давление впрыска варьируется от 1500 до более 25 000 фунтов на квадратный дюйм. Эта огромная сила позволяет производить алюминиевые детали для литья под давлением с толщиной стенок всего 1,5 мм при сохранении допусков в пределах тысячных долей дюйма. Высокое давление также помогает «выдавливать» газовую пористость, хотя для обеспечения алюминиевые детали для литья под давлением соответствуют стандартам структурной целостности.
Популярные алюминиевые сплавы, используемые при литье под давлением
Производительность алюминиевые детали для литья под давлением определяется химическим составом используемого сплава. Хотя чистый алюминий мягок, добавление кремния, меди и магния создает высокопрочные промышленные материалы. Каждая марка сплава предлагает определенный набор преимуществ для алюминиевые детали для литья под давлением , начиная от превосходной теплопроводности и заканчивая повышенной коррозионной стойкостью в морской среде.
| Недвижимость | А380 | А360 | АЦП12 | А413 |
| Содержание кремния | 7,5 процентов - 9,5 процентов | 9,0 процента - 10,3 процента | 9,6 процента - 12,0 процента | 11,0 процентов - 13,0 процентов |
| Предел прочности | 324 МПа | 317 МПа | 310 МПа | 290 МПа |
| Предел текучести | 159 МПа | 172 МПа | 155 МПа | 130 МПа |
| Теплопроводность | 96 Вт/м-К | 113 Вт/м-К | 92 Вт/м-К | 121 Вт/м-К |
| Коррозионная стойкость | Хорошо | Отлично | Ярмарка | Отлично |
А380: Самый распространенный выбор для общего применения.
A380 широко считается наиболее универсальным сплавом для алюминиевые детали для литья под давлением . Он обеспечивает оптимальный баланс стоимости, прочности и простоты изготовления. Высокое содержание кремния улучшает текучесть, позволяя металлу заполнять сложные формы для алюминиевые детали для литья под давлением такие как кронштейны двигателя и корпуса коробки передач. A380 также обладает превосходными механическими свойствами при высоких температурах, поэтому его так часто используют в компонентах автомобильных силовых агрегатов. Для производителей, выпускающих литье под давлением алюминия по индивидуальному заказу , A380 остается стандартом благодаря своей предсказуемой усадке и устойчивости к горячему растрескиванию на этапе охлаждения.
А360: Высокое давление и устойчивость к коррозии.
Хотя A380 легче кастовать, A360 обеспечивает значительно лучшую пластичность и устойчивость к коррозии. Этот сплав особенно популярен для алюминиевые детали для литья под давлением которые требуют более высокого удлинения и ударопрочности. Более низкое содержание меди в A360 делает его более устойчивым к точечной коррозии и разрушению окружающей среды. Следовательно, алюминиевые детали для литья под давлением используемый в морском оборудовании или пневматических системах высокого давления, часто указывается A360. Однако, поскольку его сложнее отливать, чем A380, он требует более точного контроля температуры в процессе впрыска.
АЦП12: Отличные литейные и термические свойства.
ADC12 это сплав, который очень похож на A380, но чаще используется в азиатском и европейском производстве для алюминиевые детали для литья под давлением . Он предлагает немного более высокое содержание кремния, что еще больше повышает его текучесть. Это делает его идеальным для алюминиевые детали для литья под давлением с чрезвычайно тонкими стенками и сложными внутренними ребрами охлаждения. Многие радиаторы и электронные корпуса производятся как литые под давлением алюминиевые компоненты использование ADC12 из-за его превосходной способности воспроизводить мелкие детали поверхности и поддерживать стабильность размеров в течение длительных производственных циклов.
А413: Лучше всего подходит для обеспечения герметичности и давления.
A413 имеет содержание кремния, близкое к эвтектическому, что обеспечивает ему самую высокую текучесть среди всех распространенных сплавов для литья под давлением. Это свойство имеет решающее значение для алюминиевые детали для литья под давлением которые должны быть герметичными, например, корпуса гидравлической системы, корпуса насосов и компоненты топливной системы. Высокая текучесть гарантирует алюминиевые детали для литья под давлением не имеют микроскопических пор, которые могут привести к утечкам под высоким давлением. Кроме того, A413 обладает отличными терморегулирующими свойствами, что делает его второстепенным выбором для литые под давлением алюминиевые компоненты которые служат проводниками тепла в экстремальных условиях.
Основные преимущества алюминиевых деталей для литья под давлением
Легкий вес и высокое соотношение прочности к весу
В мире строительной техники алюминиевые детали для литья под давлением ценятся за свою особую силу. Хотя сталь прочнее в абсолютном выражении, алюминиевые детали для литья под давлением обеспечивают такое соотношение прочности и веса, которое позволяет создавать более эффективные конструкции машин. В автомобильном секторе замена стальных кронштейнов на литые под давлением алюминиевые компоненты снижает общий вес автомобиля, что приводит к лучшей экономии топлива или увеличению запаса хода аккумулятора электромобилей. Умение проектировать алюминиевые детали для литья под давлением с различной толщиной стенок — более толстой там, где возникает высокое напряжение, и более тонкой там, где его нет — позволяет целенаправленно оптимизировать структуру, чего трудно достичь с помощью штамповки или ковки.
Превосходная тепловая и электрическая проводимость
Алюминий является одним из лучших проводников тепла среди всех распространенных металлов. Это свойство делает алюминиевые детали для литья под давлением лучший выбор для управления температурным режимом в электронной промышленности. Поскольку микропроцессоры становятся более мощными, необходимость рассеивания тепла становится критической. Алюминиевые детали для литья под давлением используются для создания сложных радиаторов с сотнями тонких ребер, которые увеличивают площадь поверхности охлаждения. Кроме того, алюминиевые детали для литья под давлением обеспечивают превосходную электропроводность, позволяя использовать их в качестве заземляющих дорожек или экранов от электромагнитных помех в чувствительных электронных узлах, защищая внутренние цепи от радиочастотных помех.
Высокая стабильность размеров и сложная геометрия
Процесс литья под высоким давлением позволяет создавать алюминиевые детали для литья под давлением со сложными трехмерными формами, которые невозможно или непомерно дорого изготовить из цельных блоков. Алюминиевые детали для литья под давлением может включать отверстия, резьбу, ребра и выступы непосредственно в форму, что значительно снижает потребность во вторичных операциях. Стабильность размеров литые под давлением алюминиевые компоненты также является исключительным; они не деформируются и не расползаются при умеренном термическом или механическом воздействии, гарантируя сохранение своей формы и функциональности на протяжении всего срока службы изделия.
Коррозионная стойкость и эстетичная отделка
Одно из естественных преимуществ алюминиевые детали для литья под давлением Их способность противостоять деградации окружающей среды. Под воздействием кислорода алюминий образует стабильный микроскопический оксидный слой, который предотвращает дальнейшее развитие ржавчины. Это делает алюминиевые детали для литья под давлением подходит для суровых условий эксплуатации на открытом воздухе. Для применений, требующих особой эстетики, литые под давлением алюминиевые компоненты очень восприимчивы к поверхностным обработкам, таким как порошковое покрытие, покраска и анодирование. Такая отделка не только повышает визуальную привлекательность. алюминиевые детали для литья под давлением но также обеспечивают дополнительные уровни защиты от химического воздействия и абразивного износа.
Ключевые промышленные применения
Автомобильная промышленность: детали двигателя, кронштейны и картеры трансмиссии.
Автомобильная промышленность является крупнейшим потребителем алюминиевые детали для литья под давлением глобально. От блоков двигателей до картеров трансмиссии и опор конструкции, алюминиевые детали для литья под давлением встречаются почти в каждой подсистеме современного автомобиля. Переход на электромобили только увеличил спрос на электромобили. литье под давлением алюминия по индивидуальному заказу . Масштабный алюминиевые детали для литья под давлением в настоящее время используются для корпусов аккумуляторов, защищая аккумуляторные элементы от ударов и обеспечивая при этом необходимый терморегулирование. Использование литые под давлением алюминиевые компоненты в трансмиссии снижает вибрацию и шум, способствуя более плавной и тихой езде пассажиров.
Электроника: Радиаторы и корпуса.
Электронная промышленность опирается на алюминиевые детали для литья под давлением за сочетание защиты и производительности. Типичные радиаторы для мощных светодиодов, базовые станции для телекоммуникаций 5G и корпуса для серверных блоков питания. алюминиевые детали для литья под давлением . Эти компоненты должны быть легкими и высокопроводящими. Компоненты из литого алюминия также используются в бытовой электронике, такой как корпуса ноутбуков и корпуса фотоаппаратов, где они обеспечивают превосходное ощущение металла и высокую структурную жесткость, сохраняя при этом общий вес продукта низким для портативности.
Аэрокосмическая промышленность: конструктивные элементы и корпус
В аэрокосмической отрасли важен каждый грамм. Алюминиевые детали для литья под давлением широко используются для корпусов управления полетом, компонентов топливной системы и корпусов авионики. Эти алюминиевые детали для литья под давлением должны соответствовать самым строгим стандартам качества, поскольку отказ в полете невозможен. Способность литые под давлением алюминиевые компоненты способность выдерживать высокие перегрузки и быстрые изменения давления без деформации делает их идеальными как для коммерческих, так и для военных самолетов. Кроме того, литье под давлением алюминия по индивидуальному заказу позволяет объединить несколько деталей в одну отливку, снижая риск выхода из строя крепежа и упрощая сборку сложных авиационных систем.
Медицина: оборудование для визуализации и хирургические инструменты.
Медицинская промышленность использует алюминиевые детали для литья под давлением широкий спектр диагностического и хирургического оборудования. Поскольку алюминий немагнитен, алюминиевые детали для литья под давлением необходимы для компонентов, используемых в сканерах МРТ. Долговечность и простота очистки, связанные с литые под давлением алюминиевые компоненты делают их идеальными для каркасов больничных кроватей, корпусов хирургических светильников и переносных оснований вентиляторов. Многие высококачественные хирургические инструменты также оснащены алюминиевые детали для литья под давлением поскольку их можно многократно стерилизовать в автоклавах без потери структурной целостности и коррозии, что обеспечивает долгосрочную безопасность и надежность в клинических условиях.
Обработка поверхности алюминиевых деталей
Порошковая покраска и покраска
Порошковая покраска – один из самых популярных видов отделки. алюминиевые детали для литья под давлением благодаря своей долговечности и экологичности. В ходе этого процесса на поверхность распыляется сухой порошок. алюминиевые детали для литья под давлением а затем запекают в духовке, образуя твердую, похожую на пластик кожуру. Это покрытие устойчиво к химическим веществам, ультрафиолетовым лучам и физическому воздействию, что делает его идеальным для алюминиевые детали для литья под давлением используется в тяжелой технике или на открытом воздухе. Покраска также является приемлемым вариантом литые под давлением алюминиевые компоненты , предлагая более широкий спектр индивидуальных цветов и степеней блеска для декоративных изделий.
Анодирование для дополнительной защиты.
Анодирование — это электрохимический процесс, который утолщает слой естественного оксида на алюминиевые детали для литья под давлением . Это создает поверхность, которая невероятно тверда и устойчива к износу. Анодированный алюминиевые детали для литья под давлением также может быть окрашен в различные цвета, которые улавливаются пористой поверхностью оксида перед герметизацией. Это делает цвет практически постоянным, поскольку он не отслаивается и не отслаивается. Для литые под давлением алюминиевые компоненты Анодирование, используемое в быстроизнашивающихся механических узлах или потребительских товарах премиум-класса, обеспечивает превосходную отделку, сочетающую в себе функциональную твердость и эстетическую красоту.
Дробеструйная обработка и полировка
Для алюминиевые детали для литья под давлением для которых требуется определенная текстура, отличным решением является дробеструйная обработка. Обстреливая маленькие стеклянные или керамические шарики алюминиевые детали для литья под давлением производители могут добиться однородного матового покрытия, которое скроет любые дефекты поверхности, возникшие в процессе литья. Если требуется глянцевая отражающая поверхность, литые под давлением алюминиевые компоненты можно полировать с помощью механических кругов и абразивных составов. Это обычное дело для алюминиевые детали для литья под давлением используется в отделке роскошных автомобилей или элитной кухонной технике, где зеркальная поверхность желательна для передачи качества и изысканности.
Рекомендации по проектированию литых деталей
Толщина стенки и углы уклона
Правильный дизайн – залог качественного производства. алюминиевые детали для литья под давлением по низкой цене. Толщина стенок должна быть как можно более однородной, чтобы обеспечить равномерное охлаждение и предотвратить внутренние напряжения. Для алюминиевые детали для литья под давлением Толщина стенки от 2 до 4 мм обычно считается идеальной. Углы уклона также имеют решающее значение; это небольшие сужения на стенках алюминиевые детали для литья под давлением которые позволяют их выбросить из матрицы. Без достаточных углов уклона (обычно от 1,5 до 2,0 градусов) литые под давлением алюминиевые компоненты может прилипнуть к форме, вызывая повреждение или деформацию поверхности в процессе выталкивания.
Минимизация пористости и дефектов
Пористость, или маленькие пузырьки воздуха, попавшие в металл, является распространенной проблемой при производстве. алюминиевые детали для литья под давлением . Конструкторы могут минимизировать пористость, включив переливные колодцы и обеспечив, чтобы литниковая система позволяла воздуху выходить при входе металла в матрицу. Литье под вакуумом — еще один метод, используемый для критически важных изделий. алюминиевые детали для литья под давлением , при котором непосредственно перед инжекцией в полость матрицы создается вакуум. Уменьшая внутренние дефекты, производители могут гарантировать, что литые под давлением алюминиевые компоненты отвечают необходимым требованиям прочности для конструкционных применений, особенно тех, которые требуют вторичной механической обработки или термической обработки.
Долговечность конструкции оснастки и пресс-формы
Стальные штампы, используемые для изготовления алюминиевые детали для литья под давлением подвергаются экстремальным термическим и механическим нагрузкам. За тысячи циклов на штампе могут появиться микротрещины, известные как термопроверка. Чтобы продлить срок службы инструментов, конструкторы включают в матрицу охлаждающие каналы для регулирования температуры и используют высококачественную инструментальную сталь H13. Регулярное техническое обслуживание и использование специализированных смазочных материалов также необходимы для обеспечения алюминиевые детали для литья под давлением сохранять стабильное качество на протяжении всего производственного цикла. Хорошо спроектированная матрица может произвести более 100 000 литые под давлением алюминиевые компоненты прежде чем потребуется капитальный ремонт, что значительно снижает долгосрочную себестоимость продукции.
Будущие тенденции в литье алюминия под давлением
Автоматизация и искусственный интеллект в контроле качества
Будущее производства алюминиевые детали для литья под давлением заключается в Индустрии 4.0 и интеграции искусственного интеллекта. Алгоритмы искусственного интеллекта теперь используются для анализа данных датчиков машин для литья под давлением, предсказывая, когда деталь может оказаться дефектной еще до ее отливки. Автоматизированные рентгеновские системы могут проверять каждый алюминиевая деталь для литья под давлением на производственной линии, выявляя внутреннюю пористость, невидимую невооруженным глазом. Такой уровень автоматизации гарантирует, что только идеальный литые под давлением алюминиевые компоненты достичь клиента, радикально снижая затраты на контроль качества и повышая общую надежность алюминиевые детали для литья под давлением в критически важных приложениях.
Экологичная переработка алюминиевого лома
Устойчивое развитие становится основным приоритетом для производителей алюминиевые детали для литья под давлением . Большинство современных литейных заводов теперь имеют замкнутые системы переработки, где излишки металла из желобов и литников немедленно переплавляются на месте. Это значительно снижает затраты энергии на производство. алюминиевые детали для литья под давлением по сравнению с использованием чистого алюминия. Кроме того, новые алюминиевые сплавы разрабатываются специально для литье под давлением алюминия по индивидуальному заказу которые легче перерабатывать и оказывают меньшее воздействие на окружающую среду. Сосредоточив внимание на «зеленом» производстве, отрасль алюминиевые детали для литья под давлением позиционирует себя как лидера в глобальных усилиях по сокращению промышленных выбросов углекислого газа.
Часто задаваемые вопросы
В чем разница между сплавами А380 и А360?
Основное различие между этими двумя сплавами для алюминиевые детали для литья под давлением является их содержание меди и кремния. A380 легче отливать, и он является наиболее распространенным сплавом для общего назначения. алюминиевые детали для литья под давлением такие как кронштейны и корпуса двигателей. A360 имеет более низкое содержание меди, что обеспечивает ему превосходную коррозионную стойкость и более высокую пластичность. Если ваш алюминиевые детали для литья под давлением необходимо выживать в морской среде или требовать более высокой ударной прочности, A360 является лучшим инженерным выбором, несмотря на то, что его немного сложнее производить.
Как долго служит типичная алюминиевая форма для литья под давлением?
Типичная форма из высококачественной инструментальной стали для алюминиевые детали для литья под давлением может длиться от 100 000 до 150 000 выстрелов. Фактический срок службы зависит от нескольких факторов, включая рабочую температуру, сложность алюминиевые детали для литья под давлением и насколько хорошо поддерживается матрица. Тяжелый, толстостенный литые под давлением алюминиевые компоненты имеют тенденцию изнашивать матрицу быстрее из-за повышенной тепловой нагрузки, в то время как более мелкие и тонкие детали обеспечивают более длительный срок службы инструмента. Правильное использование смазочных материалов для штампов и систем охлаждения имеет важное значение для увеличения срока службы пресс-формы.
Можно ли сваривать алюминиевые детали, отлитые под давлением?
Стандарт сварки алюминиевые детали для литья под давлением Это сложно, поскольку высокая температура приводит к расширению небольшого количества захваченного газа (пористости) внутри отливки, что приводит к образованию слабого и пузырчатого сварного шва. Однако, алюминиевые детали для литья под давлением Произведенные с использованием специализированных процессов литья под давлением или «беспористого» литья под давлением, можно успешно сваривать. Для большинства стандартных литые под давлением алюминиевые компоненты Если вам необходимо соединить несколько деталей вместе, лучше использовать механические крепежи или клеи, поскольку это позволяет избежать структурных проблем, связанных со сваркой пористых отливок.
Насколько тонкими могут быть стенки алюминиевой детали, отлитой под давлением?
Современное оборудование высокого давления. алюминиевые детали для литья под давлением Могут быть изготовлены со стенками толщиной от 1,0 до 1,5 мм, в зависимости от общего размера детали. Однако для большинства промышленных литые под давлением алюминиевые компоненты Рекомендуется минимальная толщина стенок 2,0 мм, чтобы расплавленный металл мог заполнить всю полость до того, как он начнет затвердевать. Проектирование алюминиевые детали для литья под давлением со сверхтонкими стенками требует очень высоких скоростей впрыска и точного контроля температуры, что может увеличить сложность и стоимость производственного процесса.
Влияет ли толщина стенки на стоимость детали?
Да, толщина стенок напрямую влияет на стоимость. алюминиевые детали для литья под давлением . Более толстые стенки требуют больше материала и, что более важно, им требуется больше времени для остывания внутри матрицы. Поскольку время цикла является основным фактором затрат при производстве алюминиевые детали для литья под давлением , любое увеличение времени охлаждения приводит к увеличению цены за деталь. Поэтому инженеры всегда стремятся проектировать литые под давлением алюминиевые компоненты с максимально тонкими стенками, которые по-прежнему соответствуют структурным и функциональным требованиям применения.