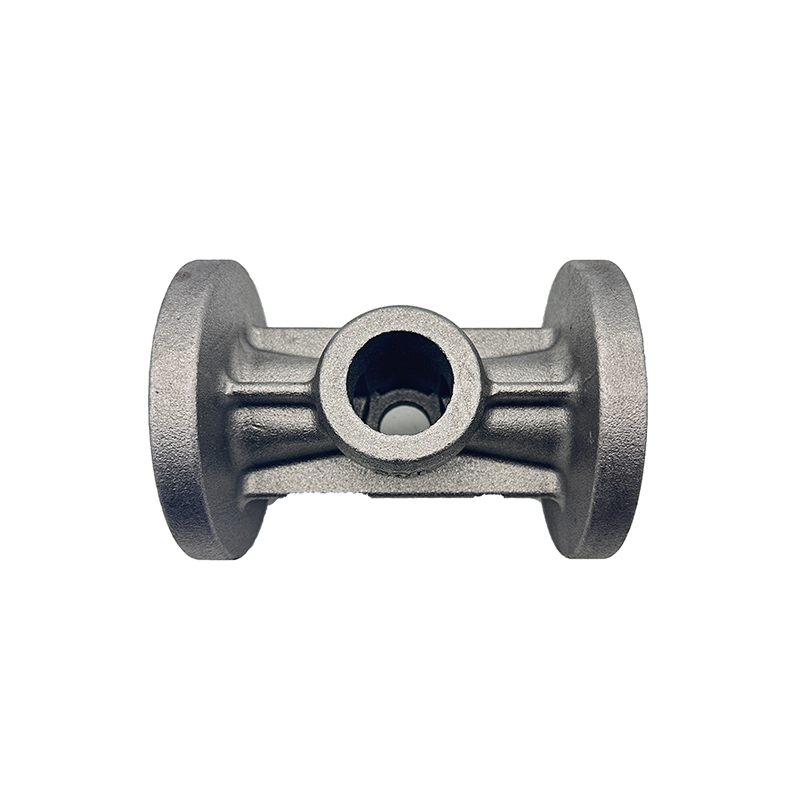
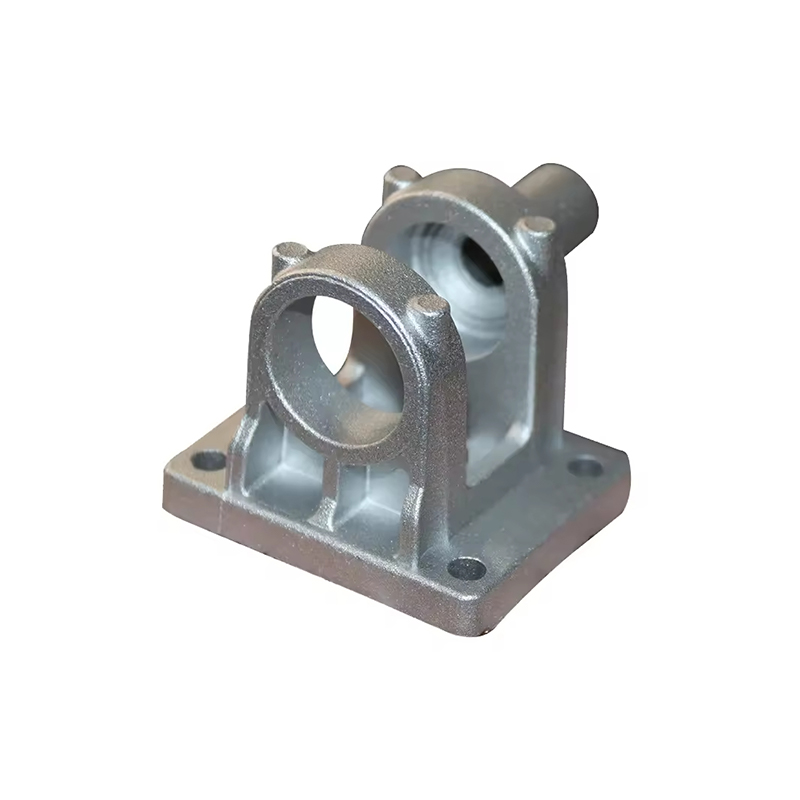
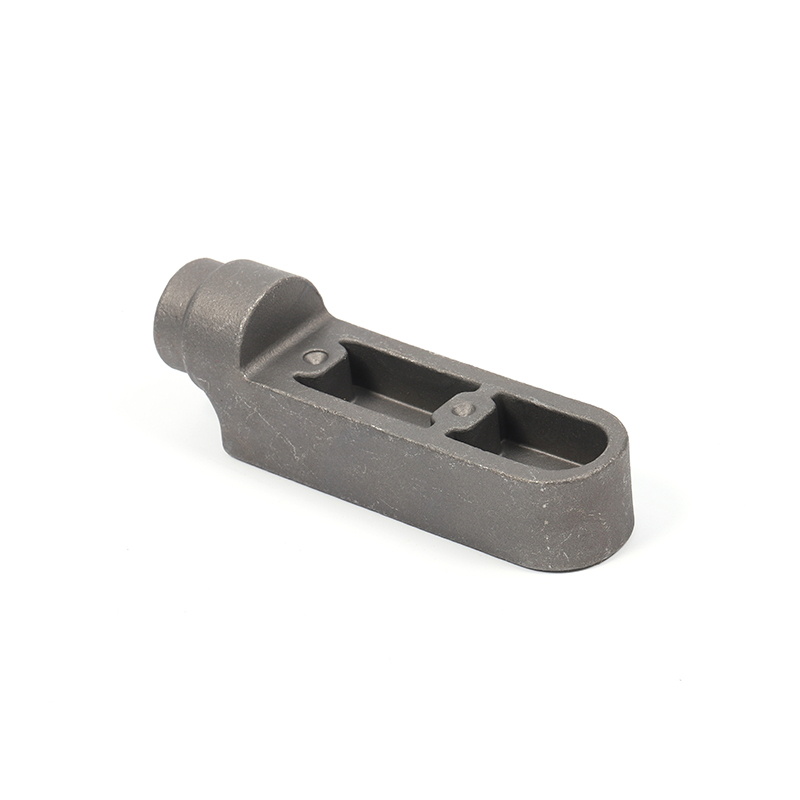
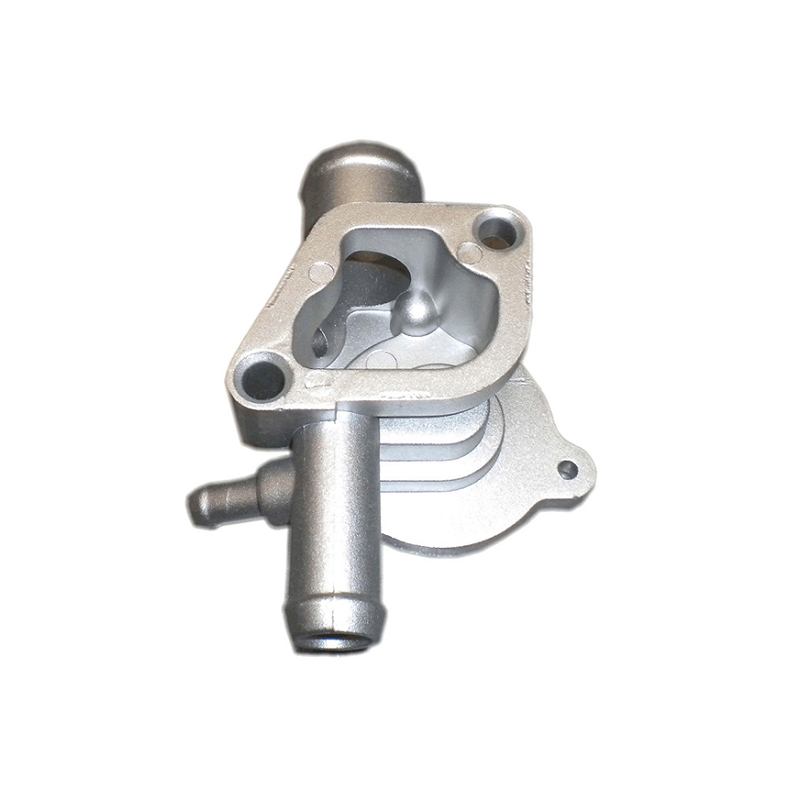
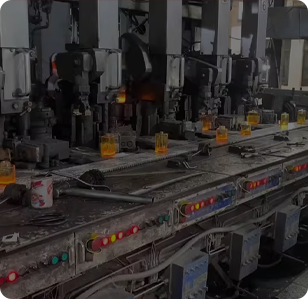
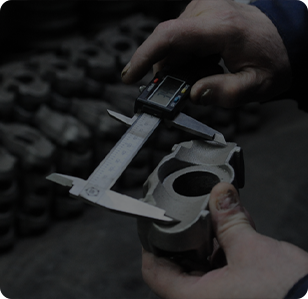
ЧТО МЫ ПРЕДЛАГАЕМ
Профессиональное производственное предприятие по литью и механической обработке.
Весь процесс литья оболочек и прецизионной обработки
Показать больше
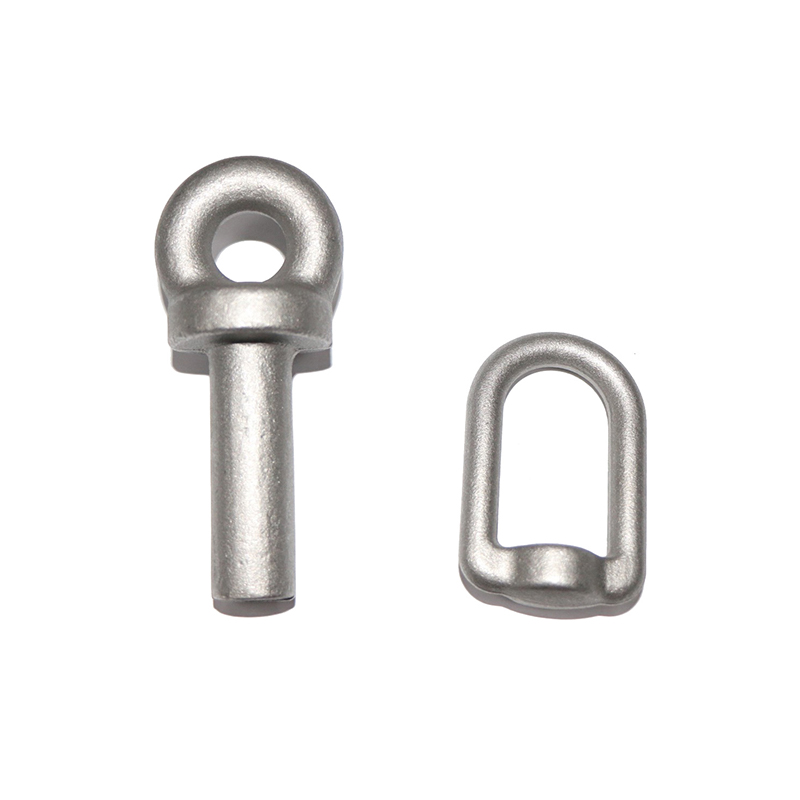
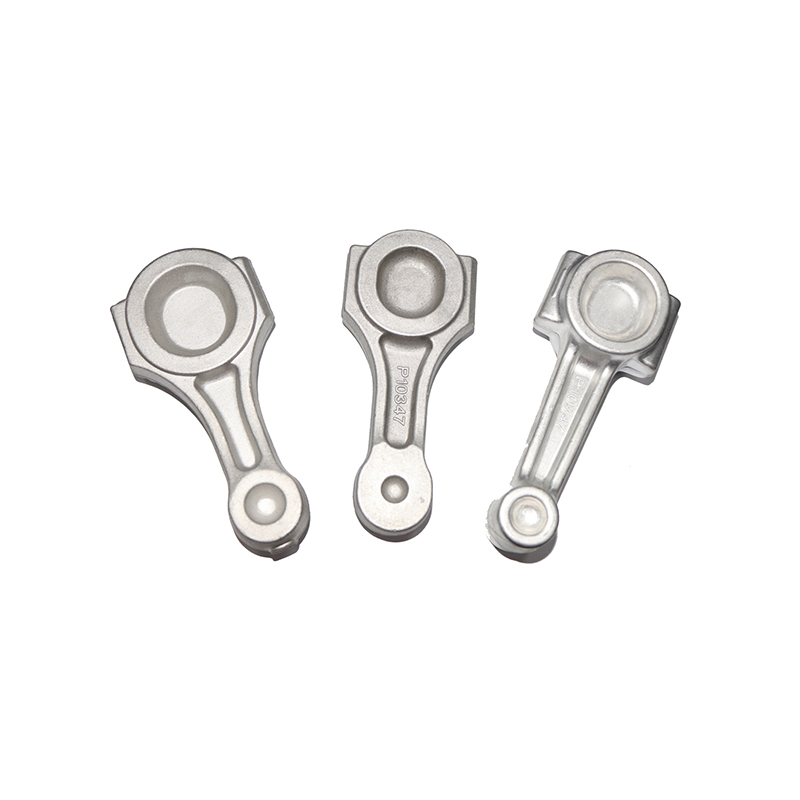
Это изделие точно выковано из высококачественных материалов, таких как легированная сталь 42CrMo и титановый сплав, с использованием передовой технологии штамповки.
Показать больше
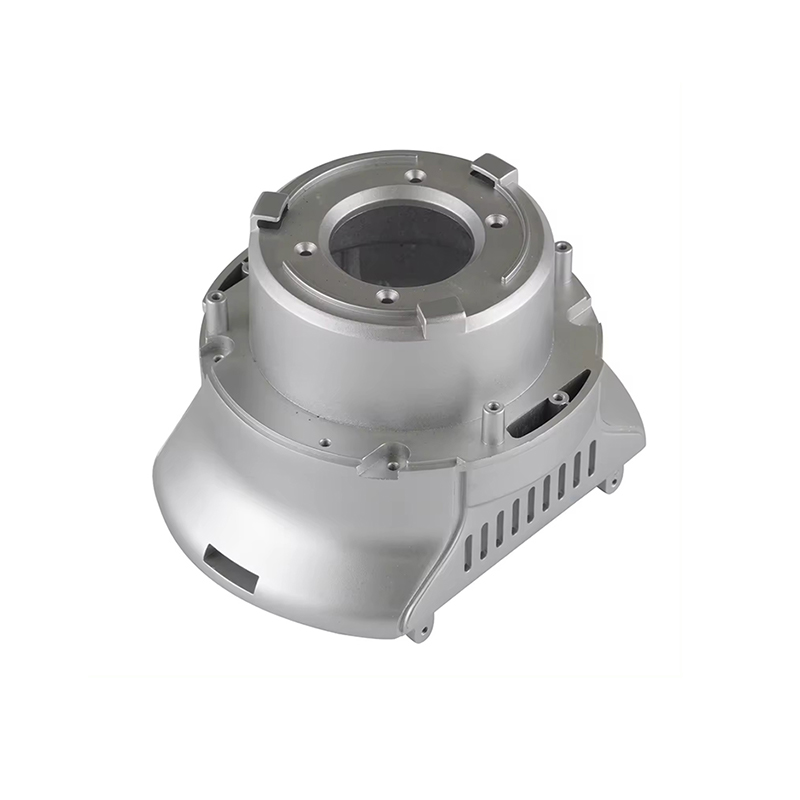
Литые детали — это металлические изделия определенной формы и структуры, образующиеся путем заливки, охлаждения и затвердевания расплавленного металла.
Показать больше
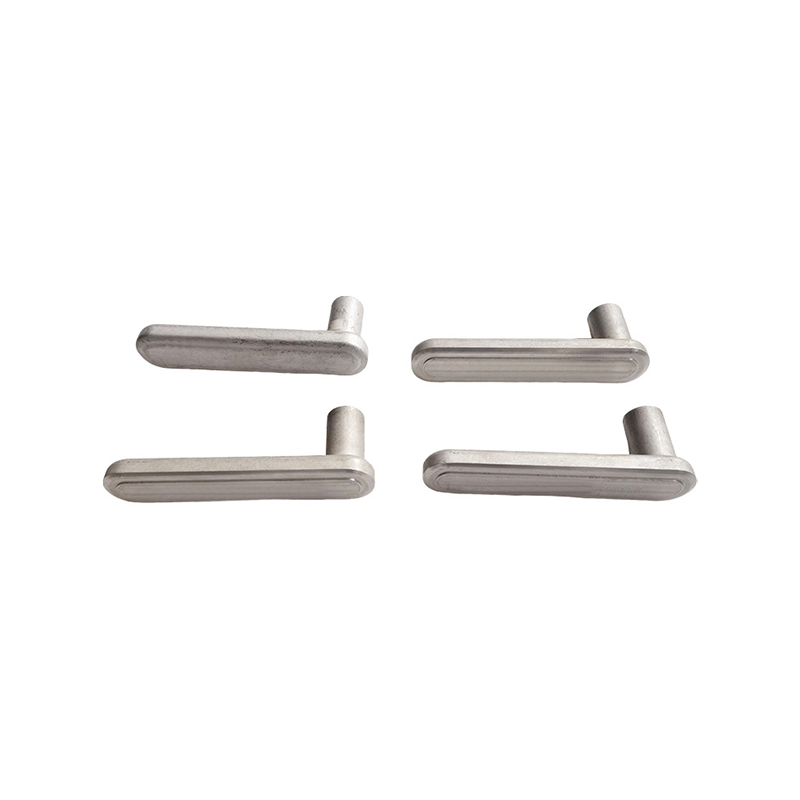
Кованые детали — это заготовки, которые пластически деформируются под действием внешних сил для получения определенных форм и свойств.
Показать больше
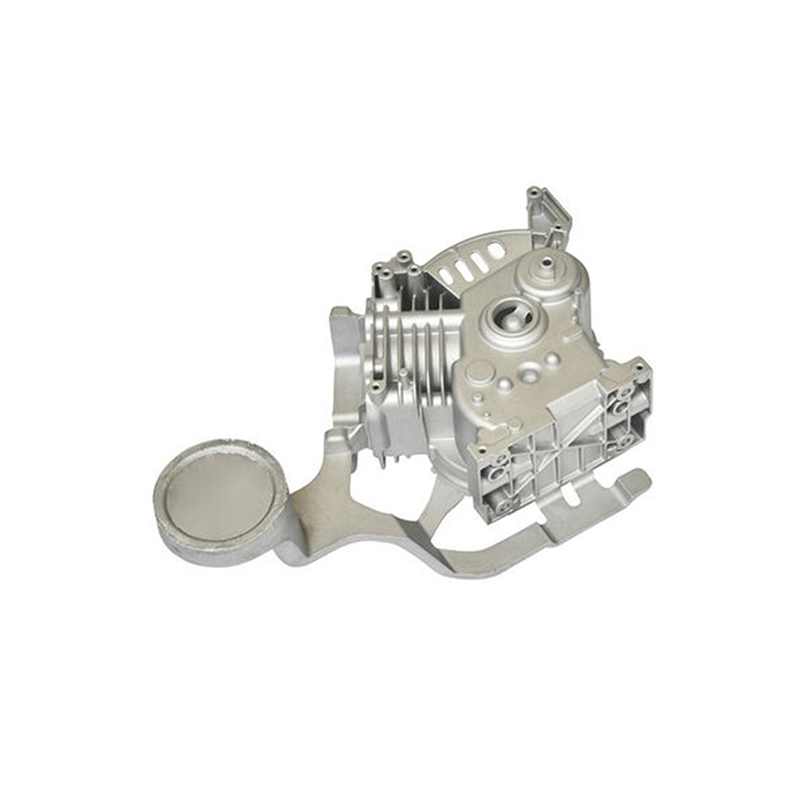
Литые детали — это тип металлического изделия, изготавливаемого путем быстрого впрыскивания расплавленного металла в металлическую форму под высоким давлением.
Показать больше
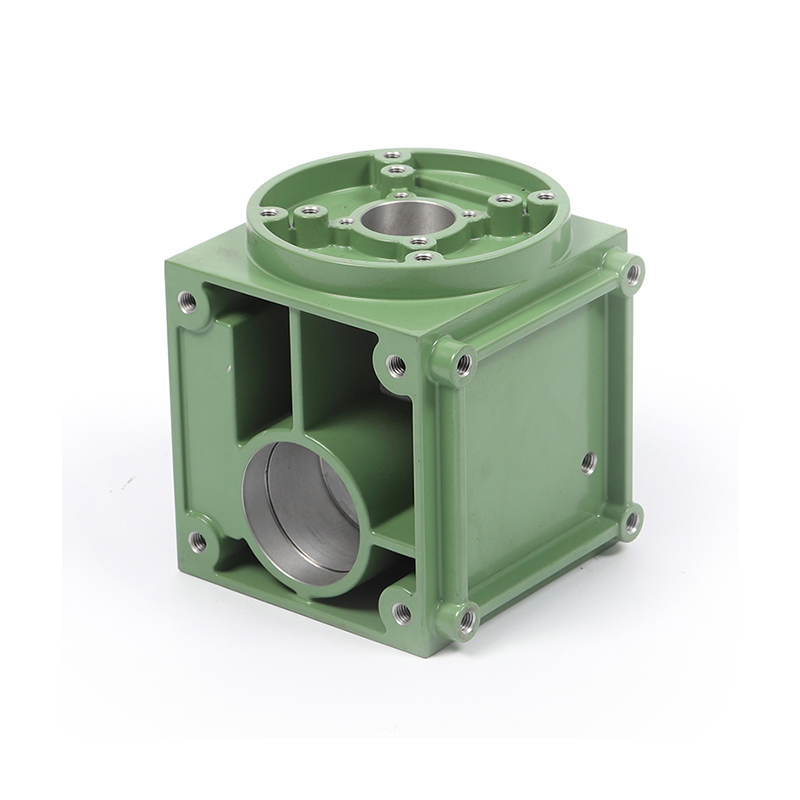
Детали, обработанные на станках с ЧПУ, представляют собой прецизионные компоненты, изготовленные на станках с числовым программным управлением с помощью автоматизированных методов резки, сверления, фрезерования, токарной обработки и других методов обработки металлических или неметаллических материалов.
Показать больше
ПОЧЕМУ ВЫБИРАЮТ НАС
Мы постоянно совершенствуем технологии и внедряем инновации в процессы.

Комплексное обслуживание
Охватывая весь процесс литья и прецизионной обработки, он эффективно соединяет сырье с готовой продукцией.

Масштаб и мощность
В настоящее время в компании работают 140 сотрудников, из которых 12 — специалисты технического профиля. Годовой объем производства отливок достигает 900 тонн.

Разнообразные области применения
Продукция широко применяется в таких отраслях, как производство строительной техники, автозапчастей, механического оборудования и железнодорожного транспорта.
О НАС
Компания базируется в Нинбо и работает по всему миру.
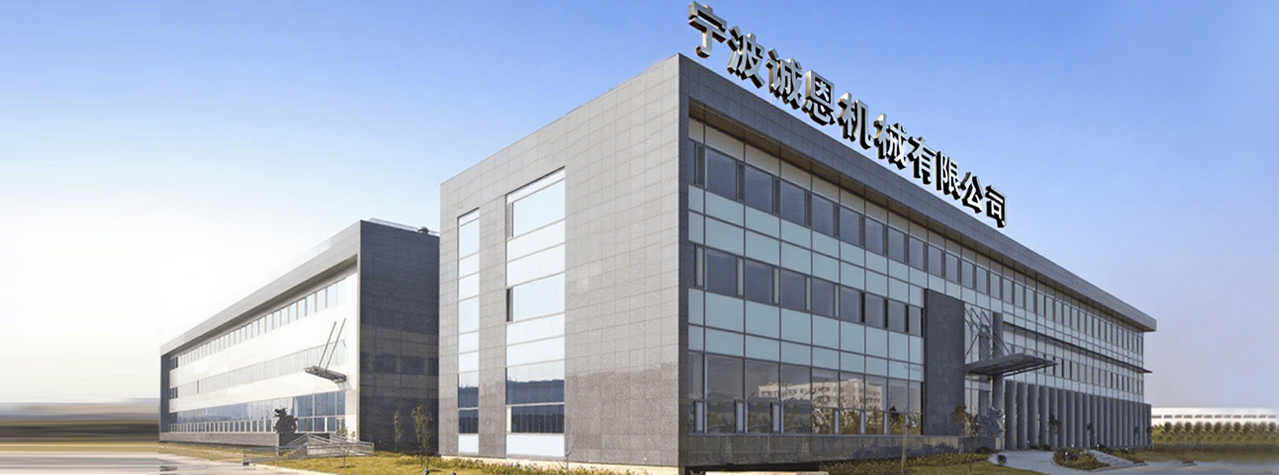
Компания Ningbo Chengen Machinery Co., Ltd. была основана в 2008 году. Это профессиональное производственное предприятие, объединяющее литье и механическую обработку, стремящееся предоставлять клиентам высококачественные комплексные решения. Компания расположена в городе Нинбо, район Иньчжоу, поселок Цзяншань. Она располагает современной производственной базой площадью 12 000 квадратных метров, оснащенной передовым производственным оборудованием и профессиональной технической командой. Благодаря своим превосходным производственным возможностям и строгому контролю качества компания завоевала широкое признание на рынке.
СФЕРА УСЛУГ
Широкий спектр отраслей
Строительная фурнитура
Автомобильные детали
Механическое оборудование
Железнодорожное движение
КАК ЭТО РАБОТАЕТ
Освоение передовых технологий
1. Подготовка сырья
2. Подготовка штампов
3. Нагрев
4. Ковка
5. Охлаждение и правка
6. Контроль качества и приемка готовой продукции
НОВОСТИ
Узнайте о наших последних новостях
За прошедшие годы мы увидели литье алюминия по выплавляемым моделям превратиться из нишевого процесса в один из наиболее надежных способов производства легких и прочных металлических компонентов. В этом руководстве объясняется, как работает этот процесс, почему проектные группы выбирают его и как универсальный партнер-производитель может помочь вам перейти от концепции к готовой детали с меньшими головными болями и лучшими результатами. Что такое литье алюминия по выплавляемым моделям? Литье алюминия по выплавляемым моделям — это прецизионный процесс формовки металла, который начинается с нанесения восковой модели. Модель покрывают слоями керамической массы для построения оболочки, воск выплавляют и в образовавшуюся полость заливают расплавленный алюминиевый сплав. После затвердевания металла и удаления керамической оболочки получается деталь почти готовой формы, требующая минимальной вторичной обработки. Этот метод произошел от древней техники выплавляемого воска, но современный контроль процесса превратил его в высокоповторяемый способ промышленного производства. Алюминиевые сплавы имеют ряд преимуществ: низкую плотность, естественную коррозионную стойкость, хорошую тепло- и электропроводность, а также отличное соотношение прочности и веса. Когда эти свойства сочетаются с геометрической свободой литья по выплавляемым моделям, инженеры могут производить детали, которые было бы сложно, дорого или даже невозможно изготовить другими способами. В нашей повседневной работе это сочетание особенно ценно: литье по выплавляемым моделям дает форму, близкую к идеальной, в то время как алюминий сохраняет конечную деталь легкой, не нарушая при этом механических свойств. Процесс литья алюминия по выплавляемым моделям Каждый литейный завод производит доработку деталей в соответствии со своим оборудованием, но основная последовательность операций литья алюминия по выплавляемым моделям следует последовательной схеме: Инструментальная обработка и впрыск воска: обработанная металлическая матрица заполняется расплавленным воском для создания рисунка детали. Для создания прототипов или небольших объемов выкройки также можно изготовить с помощью 3D-печати. Сборка: восковые модели прикрепляются к центральному литнику, образуя дерево, поэтому в одной оболочке можно отлить несколько деталей. Изготовление оболочки: восковое дерево неоднократно погружают в керамический раствор и покрывают огнеупорным песком до тех пор, пока не образуется прочная многослойная оболочка. Депарафинизация: корпус нагревается в автоклаве или печи мгновенного обжига, поэтому воск плавится и вытекает, оставляя полость, которая точно воспроизводит геометрию рисунка. Предварительный нагрев и заливка: керамическая форма предварительно нагревается, и в полость заливается расплавленный алюминий, обычно под действием силы тяжести или низкого давления, чтобы обеспечить полное заполнение. Снятие и отделка обечайки: после затвердевания керамическая оболочка снимается, из литника вырезаются детали, шлифуются литники и при необходимости применяется термообработка или чистовая обработка поверхности. Ключевые преимущества литья алюминия по выплавляемым моделям Литье алюминия по выплавляемым моделям заслужило прочную репутацию в обрабатывающих отраслях, поскольку оно обеспечивает сочетание преимуществ, с которыми могут сравниться немногие другие процессы: Геометрическая свобода: восковой узор не требует угла уклона, поэтому подрезы, сложные внутренние проходы и тонкие стенки можно отливать напрямую. Жесткие допуски: литье по выплавляемым моделям обычно сохраняет размеры в диапазоне допусков около ± 0,005 дюйма на дюйм (0,5%) и позволяет добиться более жестких результатов при регулировке инструмента. Превосходное качество поверхности: литые поверхности обычно достигают Ra от 125 до 250 микродюймов, что сокращает или исключает вторичные отделочные работы. Эффективность использования материалов: подход к форме, близкой к чистой, сводит к минимуму отходы обработки и снижает расход сырья. Легкая конструкция: алюминиевые сплавы позволяют значительно снизить вес без ущерба для конструктивных характеристик, что является ключевым приоритетом в автомобильной и аэрокосмической технике. Масштабируемость: один и тот же базовый маршрут поддерживает запуск прототипов, мелкосерийные партии и крупносерийное производство с воспроизводимым качеством. Алюминиевые сплавы, используемые в литье по выплавляемым моделям Выбор правильного сплава имеет решающее значение для успеха литья по выплавляемым моделям алюминия. Каждая марка предлагает различный баланс прочности, литейных качеств, коррозионной стойкости и реакции на термообработку. В таблице ниже приведены наиболее распространенные варианты и области применения, для которых они лучше всего подходят. Распространенные алюминиевые сплавы для литья по выплавляемым моделям и их типичное машиностроительное применение. Сплав Ключевые свойства Типичные применения А356.0 Термически обрабатываемый, высокое соотношение прочности и веса, хорошая коррозионная стойкость. Детали автомобильных конструкций, кронштейны для аэрокосмической отрасли А355.0 Сохраняет прочность при повышенных температурах Головки цилиндров, гидравлические компоненты А319.0 Хорошая герметичность, умеренная прочность. Корпуса насосов, картеры двигателей А206.0 Самая высокая прочность среди алюминиевых литейных сплавов. Сверхпрочные конструкционные детали, военные компоненты 443.0 Отличные литейные качества и устойчивость к коррозии Морское оборудование, пищевое оборудование Ваш партнер-литейщик должен помочь вам оценить компромисс между этими марками. Например, компонент, который должен выдерживать давление, часто хорошо подходит для A319, тогда как максимальная прочность после термообработки указывает на A356 или A206. Лучшее решение зависит от операционной среды, объема производства и целевых затрат проекта. Знающий поставщик также обсудит финансовые последствия каждого сплава, поскольку выбор материала влияет не только на механические характеристики, но и на температуру плавления, текучесть и качество отделки. Приложения в разных отраслях Литье алюминия по выплавляемым моделям применяется в широком спектре отраслей промышленности, поскольку этот процесс может одновременно отвечать структурным, давлением и косметическим требованиям. Типичные области применения включают в себя: Автомобильная промышленность: опоры двигателя, кронштейны подвески, компоненты шасси и кожухи трансмиссии. Аэрокосмическая промышленность: легкие кронштейны, корпуса авионики и внутренние конструкции. Промышленное оборудование: корпуса насосов, рабочие колеса, корпуса клапанов и гидравлические коллекторы. Сельскохозяйственная техника: корпуса и рычаги, которые должны выдерживать пыльные условия и высокие нагрузки Медицина и лаборатория: корпуса приборов и компоненты с гладкими, легко очищаемыми поверхностями. Энергетика и электроника: корпуса двигателей, радиаторы и корпуса разъемов. Промышленный сектор и сектор гидроэнергетики особенно хорошо подходят для литья алюминия. Корпуса насосов и корпуса гидравлических клапанов выигрывают от возможности формировать внутренние каналы и герметичные стенки в виде единой детали, что уменьшает пути утечек и упрощает сборку. В Ningbo Chengen Machinery мы производим эти компоненты управления жидкостью с использованием ряда технологий алюминиевого литья, поэтому вы можете выбрать маршрут, который лучше всего соответствует вашим требованиям по объему, допускам и стоимости. Литые алюминиевые корпуса насосов и корпуса гидравлических клапанов В эту линейку продуктов входят компоненты контроля жидкости для нефтехимического, водоочистного, строительного и энергетического секторов с номинальным давлением до 35 МПа и коррозионностойкими сплавами, что делает их ключевым выбором для требовательных промышленных систем. Посмотреть продукт → Почему стоит выбрать оборудование Ningbo Chengen для литья алюминия Выбор правильного партнера-производителя имеет такое же значение, как и выбор правильного процесса. В Ningbo Chengen Machinery с 2008 года мы объединяем литье и механическую обработку под одной крышей, имея современную производственную базу площадью 12 000 квадратных метров, которая обеспечивает проектирование моделей, литье, чистовую обработку с ЧПУ, обработку поверхности и контроль качества. Наш универсальный подход уменьшает трудности, связанные с координацией работы нескольких поставщиков, и обеспечивает соблюдение единой системы качества на каждом этапе вашего проекта. Прежде чем начать производство, наши инженеры проверяют чертеж, оспаривают предположения, влияющие на стоимость, и рекомендуют наиболее экономичный маршрут отливки, который по-прежнему соответствует вашим критическим допускам. Узнайте больше о нашей компании, нашем оборудовании и нашей инженерной философии на нашем сайте. О странице . Наша команда каждый день работает с алюминиевыми сплавами для автомобильного, промышленного и конструкционного применения. Например, в автомобильной отрасли мы поставляем литые алюминиевые компоненты для систем силовых агрегатов, сочетающие герметичные корпуса с точно обработанными монтажными поверхностями, чтобы соответствовать размерным требованиям современных моторных отсеков. Компоненты трансмиссии из литого алюминия Эти компоненты используются в легковых, коммерческих автомобилях и транспортных средствах на новых источниках энергии, используя литье под высоким давлением с применением вакуума и термообработку для получения легких и высокопрочных деталей, таких как картеры трансмиссии, головки цилиндров и масляные поддоны. Посмотреть продукт → Качество является постоянным приоритетом на каждом этапе производства. Наше предприятие работает в соответствии с документально оформленными системами управления качеством, и каждая партия перед отправкой с завода проверяется на соответствие размеров, характеристики материала и состояние поверхности. Это уровень контроля, который делает универсального партнера надежным в отношении деталей, которые должны работать в сложных условиях. Литье алюминия по выплавляемым моделям — это проверенный путь к получению легких и высоконадежных металлических деталей, и он становится еще более эффективным, когда литейные работы сочетаются с прецизионной механической обработкой в одном производственном процессе. Независимо от того, разрабатываете ли вы новый продукт, оптимизируете существующий компонент или возвращаете в производство устаревшую деталь, Ningbo Chengen Machinery готова помочь вам оценить варианты и предоставить решение, соответствующее вашим спецификациям. Свяжитесь с нашей командой инженеров с вашими чертежами и требованиями, чтобы получить оперативное и подробное предложение. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Чугун на протяжении веков был рабочей лошадкой промышленного производства, и даже в эпоху алюминиевых сплавов и современных сталей он остается незаменимым. Когда проект предполагает использование чугуна, решение обычно сводится к двум материалам: серому чугуну и ковкому чугуну. В необработанном виде они выглядят одинаково, однако их внутренняя структура и механическое поведение совершенно различны. В этом руководстве ковкий чугун сравнивается с серым чугуном по прочности, обрабатываемости, демпфированию, износу и стоимости, поэтому вы можете с уверенностью выбрать правильный материал. Что такое серый чугун? Серый чугун получил свое название от серой, богатой графитом поверхности, видимой при разрушении отливки. В этом материале углерод выделяется в виде графитовых чешуек, распределенных по перлитной или ферритной матрице. Именно эти хлопья заставляют серый чугун вести себя так, как он себя ведет. Они создают естественные концентраторы напряжений, которые ограничивают прочность на растяжение и практически не дают материалу пластической деформации перед разрушением. Типичный серый чугун имеет предел прочности на разрыв от 140 до 420 МПа с удлинением менее 1%. Тем не менее, те же чешуйки также являются источником практически сильных сторон серого чугуна: они разбивают стружку, исключительно хорошо гасят вибрацию и помогают отводить тепло от горячих зон. Вот почему серый чугун остается стандартным выбором для изготовления станин станков, блоков двигателей, тормозных дисков и корпусов насосов. Что такое ковкий чугун? Ковкий чугун, также известный как железо с шаровидным графитом или железо с шаровидным графитом (SG), был коммерциализирован в конце 1940-х годов. Его определяющей особенностью является форма графита. Небольшое добавление магния или церия в расплавленное железо приводит к затвердеванию графита в виде крошечных сфер, а не хлопьев. Поскольку сферы не концентрируют напряжение, как острые чешуйки, ковкий чугун может растягиваться и поглощать энергию, прежде чем сломаться. В зависимости от марки ковкий чугун имеет предел прочности на разрыв от 415 МПа до более 690 МПа и удлинение от 2% до 18%. Он также имеет гораздо лучшую ударопрочность и усталостную прочность, чем серый чугун. Эти свойства позволяют ковкому чугуну заменить литой стали и даже некоторые поковки в конструкционных целях, от автомобильных коленчатых валов до компонентов строительной техники. Материал соответствует таким стандартам, как ASTM A536 и ISO 1083. Ковкий чугун и серый чугун: прямое сравнение В таблице ниже суммированы основные технические различия между двумя материалами. Таблица 1. Ковкий чугун и серый чугун: обзор основных механических и производственных свойств. Недвижимость Серый чугун Ковкий чугун Микроструктура Графитовые хлопья Графитовые сфероиды Предел прочности 140–420 МПа 415–690 МПа Удлинение при разрыве Менее 1% 2–18% Ударопрочность Бедный Хорошо Гашение вибрации Отлично Умеренный Обрабатываемость Отлично Хорошо Износостойкость Хорошо Очень хорошо Усталостная прочность Нижний Высшее Относительная стоимость Нижний Высшее Объяснение ключевых отличий Прочность и пластичность Самое важное различие заключается в том, как эти два материала ведут себя под нагрузкой. Серый чугун прочен при сжатии, но слаб при растяжении и практически не имеет предела текучести; он внезапно ломается при перегрузке. Ковкий чугун, напротив, поддается и заметно деформируется перед выходом из строя. Для критически важных с точки зрения безопасности деталей, таких как рычаги подвески, гидравлические компоненты, работающие под давлением, и подъемное оборудование, логичным выбором является ковкий чугун. Дополнительная пластичность обеспечивает видимое предупреждение до того, как деталь окончательно сломается, что неоценимо для машин, на которые операторы полагаются каждый день. Обрабатываемость и гашение вибрации В механическом цехе более дружелюбным материалом является серый чугун. Чешуйки графита действуют как встроенный стружколом и сухая смазка, поэтому режущие инструменты служат дольше, а качество поверхности легче контролировать. Исключительна и демпфирующая способность серого чугуна: он преобразует механическую вибрацию в тепловую, поэтому из него так часто отливают станины прецизионных станков и корпуса редукторов. Ковкий чугун тверже и жестче, поэтому требует большего от оснастки, но современные твердосплавные и керамические вставки справляются с этим без труда. Компромисс заключается в том, что более высокая прочность ковкого чугуна обычно позволяет сделать стенки более тонкими и отливки легче, что может компенсировать более высокие затраты на материал и обработку. Износостойкость и усталостная жизнь При скользящем износе серый чугун может превосходить ковкий чугун, поскольку графитовые хлопья, выступающие на поверхности, действуют как твердая смазка. Однако ковкий чугун превосходно справляется с контактом качения и абразивными условиями с высокими напряжениями. Он также имеет значительно более высокий предел усталостной выносливости, что делает его предпочтительным материалом для валов, шестерен и других компонентов, подвергающихся повторяющимся циклическим нагрузкам. Когда деталь должна выдержать миллионы циклов, не растрескиваясь, ковкий чугун почти всегда является более безопасным инженерным решением. Стоимость и доступность Производство серого чугуна, как правило, дешевле. Его расплав требует менее жесткого контроля процесса, а его обрабатываемость позволяет снизить затраты на отделку. Ковкий чугун требует дисциплинированного контроля над добавлением магния и более пристального внимания на протяжении всего процесса отливки, что повышает его цену. Тем не менее, когда общая стоимость владения включает в себя вес, надежность и срок службы, часто выигрывает ковкий чугун. Отливка из ковкого чугуна может иметь более тонкие стенки, чем серая. чугунное литье одинаковой прочности, что позволяет экономить материал и снижать вес готового компонента. Типичные применения Где серый чугун остается стандартом Серый чугун — классический материал для корпусов двигателей, корпусов насосов, корпусов клапанов, тормозных дисков и конструкций станков. Ни один другой литой материал не может сравниться с ним по сочетанию низкой стоимости материала, превосходной обрабатываемости, собственного демпфирования и теплопроводности. В этих случаях серый чугун трудно заменить. Тем не менее, инженеры постоянно ищут способы снижения веса, особенно в мобильном оборудовании. Например, литые под давлением алюминиевые корпуса насосов и корпуса гидравлических клапанов теперь широко распространены в гидравлических системах, где более легкий корпус и лучшая коррозионная стойкость являются приоритетами. Литые алюминиевые корпуса насосов и корпуса гидравлических клапанов На этой странице продукта подробно описаны легкие, устойчивые к коррозии алюминиевые компоненты, отлитые под давлением, для промышленных насосов и гидравлических систем, охватывающие нефтехимическую, водоочистную и строительную отрасли, что актуально там, где снижение веса и повышение коррозионной стойкости являются приоритетами. Посмотреть продукт → Корпуса электродвигателей — еще один оплот серого железа, который постепенно открывается для более легких материалов. Корпуса двигателей, отлитые из прецизионного алюминия, обеспечивают превосходное рассеивание тепла и значительную экономию веса компактных двигателей в автомобильных и промышленных приводах. Прецизионные литые алюминиевые корпуса двигателей для двигателей мощностью 50–5 кВт На этой странице, посвященной корпусам двигателей малого и среднего размера, рассказывается о литье под высоким давлением в вакууме с тонкостенными конструкциями и управлением температурой. Это полезно для инженеров, стремящихся снизить вес и отвести тепло в компактных автомобильных и промышленных двигателях. Посмотреть продукт → Где ковкий чугун предпочтителен Ковкий чугун является предпочтительным материалом для изготовления деталей, работающих в тяжелых условиях, которые должны поглощать удары и выдерживать циклические нагрузки: автомобильные коленчатые валы, компоненты подвески, корпуса коробок передач, трубопроводная арматура и детали строительной техники. Высокое соотношение прочности и веса делает его прямым конкурентом литой стали. В некоторых конструкциях строительных машин инженеры вместо этого выбирают прецизионное литье из легированной стали, особенно когда компонент должен сочетать в себе сложную геометрию, высокую прочность и жесткие допуски. Оба маршрута производят надежные детали; правильный выбор зависит от условий загрузки и необходимого объема производства. Прецизионные литые детали из легированной стали для строительной техники На этой странице представлены компоненты из легированной стали, отлитые по выплавляемым моделям, такие как зубья ковша и щеки дробилки, обеспечивающие высокую прочность и износостойкость. Это актуально для деталей тяжелого оборудования, которые должны выдерживать ударные и циклические нагрузки, конкурируя с решениями из ковкого чугуна. Посмотреть продукт → Как выбрать между серым чугуном и ковким чугуном Начните с трех вопросов о компоненте и его среде обслуживания. Какие нагрузки выдержит деталь? Если он в основном сжимается, должен гасить вибрацию и не подвергаться ударам, серый чугун обеспечивает наименьшую стоимость. Если он будет согнут, скручен, подвергнут ударам или циклически нагружен, ковкий чугун является более безопасным материалом. Как деталь будет обработана и обработана? Серый чугун прекрасно обрабатывается, но ограничивает свободу дизайна из-за своей хрупкости. Ковкий чугун позволяет сделать стенки более тонкими и поперечные сечения более прочными за счет более сложного процесса резки. Как выглядит стоимость полного жизненного цикла? Более легкая деталь из ковкого чугуна может снизить расход материала, вес при транспортировке и энергопотребление конечного продукта, что часто перевешивает более высокую закупочную цену. Выбор материала нельзя отделить от выбора процесса. Механические свойства отливки зависят как от металлургического контроля литейщика, так и от указанной марки. Понимание основ процесс литья помогает вам лучше задавать вопросы и оценивать возможности поставщика. Если изготовление деталей из серого или ковкого чугуна не является наиболее экономичным способом, другие процессы, такие как литье по выплавляемым моделям, ковка или обработка на станках с ЧПУ, могут лучше удовлетворить эти требования. Главное — оценить всю конструкцию, а не только название материала. В Chengen Machinery мы помогаем клиентам сравнивать варианты материалов, а затем проводить выбранную конструкцию через литье, механическую обработку и обработку поверхности в одном месте. Свяжитесь с нашей командой чтобы обсудить ваши требования к компонентам, и мы порекомендуем наиболее надежное и экономически эффективное производственное решение. .article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;text-align:center;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Лишь немногие решения по материалам вызывают столько споров в механическом цехе, как выбор между отливками из серого и ковкого чугуна. Оба являются надежными и широко используемыми чугунами, но служат разным целям. В Ningbo Chengen Machinery мы много лет занимаемся производством сложных литых и механически обработанных деталей для строительства, сельского хозяйства, автомобилестроения и гидроэнергетики. Снова и снова мы видим, что выбор правильной марки железа — это разница между деталью, которая прослужит долго, и деталью, которая рано выйдет из строя. Что такое отливки из серого чугуна и ковкого чугуна? Серый чугун получил свое название из-за темно-серой поверхности излома при разрушении отливки. Углерод в сером чугуне присутствует в виде связанных между собой графитовых чешуек. Эти чешуйки придают серому чугуну отличное гашение вибрации и обрабатываемость, но они также создают резкие концентрации напряжений, которые ограничивают пластичность и ударопрочность. В ковком чугуне, также называемом чугуном с шаровидным графитом, углерод имеет форму сферических графитовых конкреций. Узелки образуются путем добавления в расплавленный чугун перед разливкой магния или церия. Поскольку круглые частицы графита не создают таких же внутренних насечек, как чешуйки, ковкий чугун может растягиваться, изгибаться и поглощать удары гораздо сильнее, чем серый чугун. Это единственное микроструктурное различие определяет почти каждое практическое сравнение двух материалов. Ключевые механические различия с первого взгляда Чтобы облегчить выбор материала, перед просмотром чертежей мы используем с заказчиками простую сравнительную таблицу. Эти значения являются типичными диапазонами для обычных литейных марок, а не гарантиями для конкретной детали. Сравнение свойств литья из серого и ковкого чугуна Недвижимость Серое железо Ковкий чугун Графитовая форма Хлопья Сфероиды Предел прочности 20 000–60 000 фунтов на квадратный дюйм 60 000–100 000 фунтов на квадратный дюйм Предел текучести Нет определенного предела текучести 40 000–70 000 фунтов на квадратный дюйм Удлинение Менее 1% 2-18% Ударопрочность ~2 фута-фунта ~7 фут-фунтов Гашение вибрации Отлично Умеренный Теплопроводность Высшее Нижний Обрабатываемость Отлично Хорошо Относительная стоимость Нижний Высшее Таблица — это отправная точка, а не окончательный ответ. Для деталей, критически важных для безопасности, всегда проверяйте выбранный материал на соответствие условиям нагрузки и требованиям к качеству. Прочность, пластичность и ударные характеристики Минимальная прочность на растяжение ковкого чугуна обычно составляет 60 000 фунтов на квадратный дюйм для класса 60-40-18, тогда как серого чугуна колеблется от примерно 20 000 фунтов на квадратный дюйм в классе 20 до примерно 60 000 фунтов на квадратный дюйм в классе высокой прочности 60. Более важным, чем предел прочности, является поведение после текучести. Ковкий чугун имеет определенный предел текучести и может пластически деформироваться, прежде чем сломаться. Серое железо остается хрупким и трескается практически незаметно. Вот почему ковкий чугун выбирают для коленчатых валов, шестерен, фланцев труб и кронштейнов подвески, где болты и нагрузки создают изгиб или удар. Серый чугун, напротив, лучше подходит для деталей, которые остаются в сжатом состоянии или выдерживают постоянные нагрузки без ударов. Острые графитовые чешуйки серого чугуна действуют как источники внутренних напряжений, поэтому материал мало способен выдерживать локальные деформации. Демпфирование вибрации, теплопроводность и износостойкость Серый чугун славится гашением вибраций. Чешуйчатый графит вызывает внутреннее трение, и материал демонстрирует неэластичное поведение даже при очень низких напряжениях. Это делает серый чугун отличным выбором для изготовления оснований машин, блоков двигателей, тормозных барабанов и других компонентов, где необходимо поглощать шум и вибрацию. Ковкий чугун, поскольку его графит имеет сферическую форму, также не гасит вибрацию, но выигрывает по усталостной прочности. Если деталь подвергается многократной нагрузке, способность ковкого чугуна выдерживать циклические нагрузки обычно делает его более безопасным материалом. Серый чугун также имеет тенденцию лучше проводить тепло, что полезно для тормозных роторов, головок цилиндров и подобных деталей, подвергающихся нагреву. Более низкая теплопроводность ковкого чугуна редко является недостатком в конструкционных применениях. Оба материала содержат графит, поэтому отливки из серого и ковкого чугуна часто обеспечивают хорошие характеристики при скольжении при износе в условиях смазки. Процесс литья и обрабатываемость Производственное поведение так же важно, как и производительность в сфере обслуживания. Серый чугун – один из самых простых в отливке металлов. Высокое содержание углерода и кремния придает ему превосходную текучесть, поэтому он заполняет тонкие стенки, сердцевины сложной формы и мелкие детали с меньшей усадкой. Он также прекрасно работает; Сломанная стружка сохраняет температуру инструмента и оставляет гладкую поверхность. Вот почему серый чугун исторически использовался для изготовления сложных корпусов и декоративного архитектурного литья. Ковкий чугун требует большего контроля плавления. Обработка магнием, приводящая к образованию конкреций, может привести к образованию окалины и химическим реакциям, а металл сильнее сжимается во время охлаждения, поэтому конструкция подачи и стояка требует пристального внимания. Обработка ковкого чугуна требует жестких станков, более острых режущих кромок и соответствующих скоростей, поскольку материал недостаточно хрупок, чтобы так же легко расколоться на короткую стружку, как серый чугун. Таким образом, стоимость механической обработки немного выше, но ковкий чугун можно подвергнуть термообработке и заменить стальные поковки во многих деталях конструкции. Как выбрать между серым чугуном и ковким чугуном Вот краткий мысленный контрольный список, который мы используем при просмотре нового рисунка: Выбирайте серый чугун, если вашим приоритетом является гашение вибраций, обрабатываемость или низкая себестоимость изделия. Выбирайте серый чугун для сложных тонкостенных отливок, требующих чистой заливки и минимальной усадки. Выбирайте ковкий чугун, если вам нужна ударопрочность, пластичность или усталостная прочность. Выбирайте ковкий чугун для деталей, важных для безопасности, таких как кронштейны осей, муфты, подъемное оборудование и компоненты, работающие под давлением. Если сечение большое и деталь подвергается высоким нагрузкам, ковкий чугун безопаснее серого чугуна, поскольку он менее чувствителен к концентрации напряжений. Серый чугун часто встречается в компонентах двигателей, тормозных роторах, корпусах насосов и основаниях станков. Ковкий чугун встречается в коленчатых валах, шестернях, клапанах, трубопроводной арматуре и деталях тяжелого машиностроения. Во многих проектах выбор не очевиден, пока вы не учтете историю полной нагрузки и последовательность обработки. Когда чугунное литье — не окончательный ответ Этот контрольный список охватывает семейство железных устройств. Но иногда требования к деталям подталкивают нас совершенно к другому семейству материалов. Для тяжелого строительного и горнодобывающего оборудования использование ковкого чугуна может быть доведено до практических пределов. Когда доминируют воздействие и усталость, нашим следующим шагом часто является прецизионное литье из легированной стали , что дает потолку более высокую прочность и более однородную микроструктуру. Прецизионные отливки из легированной стали для тяжелой строительной и горнодобывающей техники Эти литые детали, предназначенные для землеройного, горнодобывающего и подъемного оборудования, обладают высокой прочностью, износостойкостью и ударной вязкостью. Они подходят для тяжелых условий эксплуатации, когда ковкий чугун может достичь предела своих возможностей. Посмотреть продукт → Для компонентов железнодорожного транспорта, подвергающихся воздействию погодных условий, влаги и повторяющихся пассажирских нагрузок, решающим фактором становится коррозионная стойкость. Прецизионное литье из нержавеющей стали позволяет избежать проблем с ржавчиной, которые могут возникнуть в окрашенных серых деталях или деталях из ковкого чугуна, сохраняя при этом сложную геометрию. Прецизионные литые рельсовые транспортные компоненты из нержавеющей стали Эти детали, изготовленные из нержавеющей стали 304 или 316 методом литья по выплавляемым моделям, включают в себя поручни метро и внутреннюю отделку. Они устойчивы к коррозии и выдерживают погодные условия, влагу и пассажирские нагрузки, что идеально подходит для применения на железнодорожном транспорте. Посмотреть продукт → А когда деталь исторически была отлита из чугуна, но новая конструкция должна быть легче, альтернативой, которую мы сравниваем, является литье под давлением алюминия. Корпуса промышленных насосов и корпуса гидравлических клапанов являются типичными примерами, когда снижение веса имеет значение без ущерба для герметичности. Литые алюминиевые корпуса насосов и корпуса гидравлических клапанов Литье алюминия под высоким давлением позволяет получить легкие, устойчивые к коррозии компоненты для насосов и клапанов. Подходящие для нефтехимической, водоочистной и строительной техники, они сохраняют герметичность при меньшем весе по сравнению с железом. Посмотреть продукт → Зачем работать с партнером, который разбирается в литье и механической обработке Выбор материала – это только половина дела. Отливка не закончена до тех пор, пока она не будет обработана, проверена и доведена до допуска. Мы построили Chengen, чтобы объединить под одной крышей литье, ковку, обработку с ЧПУ и вспомогательные операции. Это означает, что, когда мы рекомендуем серый чугун или ковкий чугун, мы также можем спроектировать процесс обработки с учетом уникального поведения этого материала. Подробнее о нашем комплексном подходе вы можете узнать на нашем о странице . Если у вас есть чертеж и вы хотите честное сравнение материалов со своей стороны, свяжитесь с нашей командой для цитаты. Вывод: оба материала заслуживают места в вашем наборе инструментов для дизайна. Серый чугун и ковкий чугун играют очевидную роль в современном производстве. Серый чугун экономичен, стабилен и отлично поглощает вибрацию; ковкий чугун придает прочность и ударную вязкость, необходимые для структурных и критически важных компонентов. Для правильного выбора требуется больше, чем просто взглянуть на таблицу растяжения. Это требует понимания формы детали, того, как она будет нагружена и как она будет обработана. В Chengen мы рады принять это решение вместе с вами. Выберите правильный материал, выберите правильный процесс, и деталь будет служить вам долгие годы. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Детали, отлитые по выплавляемым моделям, представляют собой металлические компоненты, производимые методом литья по выплавляемым моделям, одного из старейших, но наиболее надежных процессов производства сложной геометрии. Процесс получил свое название от воскового рисунка, который расплавляется после формирования керамической оболочки, оставляя полость, которая затем заполняется расплавленным металлом. Для инженеров и специалистов по снабжению литье по выплавляемым моделям часто является предпочтительным вариантом, когда деталь требует жестких допусков, гладких поверхностей и материалов, устойчивых к износу или коррозии. Ningbo Chengen Machinery уже более десяти лет помогает международным клиентам превращать чертежи в готовые компоненты. Мы управляем интегрированным предприятием, где точное литье, термообработка и обработка на станках с ЧПУ выполняются под одной крышей. В этом руководстве объясняется, как изготавливаются детали для литья по выплавляемым моделям, почему они используются в сложных условиях и на что следует обращать внимание при выборе партнера по литью. Что такое детали для литья по выплавляемым моделям? Термин «литье по выплавляемым моделям» охватывает семейство методов литья по выплавляемым моделям, в которых используются модели из расходуемого воска. В промышленном производстве этот метод используется для изготовления деталей, которые было бы трудно изготовить другими способами литья или только механической обработкой. К деталям, отлитым по выплавляемым моделям, относятся рабочие колеса, корпуса клапанов, заготовки шестерен, кронштейны, компоненты замков, рельсовые фитинги, морское оборудование и многие другие функциональные детали. Что делает литье по выплавляемым моделям особенно полезным, так это его способность воспроизводить сложные трехмерные детали. Вместо того, чтобы раскалывать форму, чтобы удалить подрез, керамическая оболочка отрывается после затвердевания. Это дает дизайнерам свободу, которой трудно достичь с помощью постоянных форм. В результате детали, отлитые по выплавляемым моделям, часто сочетают в себе форму, близкую к чистой, со значительным сокращением времени обработки и отходов материала. Как производятся детали для литья по выплавляемым моделям Независимо от конечного материала, производственная последовательность повторяет одни и те же основные этапы. Качество каждого этапа напрямую влияет на конечную деталь, поэтому важна контролируемая и опытная производственная команда. Инъекция восковой модели: восковая или полимерная модель отливается в металлическую матрицу для литья под давлением. Размеры шаблона допускают усадку при затвердевании и последующее расширение оболочки. Сборка дерева: восковые модели привариваются к системе восковых направляющих, создавая древовидную структуру, которая поддерживает несколько частей на каждую оболочку. Изготовление керамической скорлупы: дерево несколько раз погружают в керамический раствор и покрывают штукатурным песком до тех пор, пока скорлупа не станет достаточно прочной, чтобы держать форму. Депарафинизация: скорлупу помещают в автоклав или флэш-печь. Воск плавится и вытекает, оставляя пустую полость формы. Предварительный нагрев и заливка: корпус предварительно нагревается для предотвращения теплового удара, и расплавленный металл заливается в полость при контролируемых температурных условиях. Удаление и резка оболочки: после охлаждения керамическую оболочку удаляют механически или водоструйной обработкой. Из бегунка вырезаются отдельные детали. Окончательная обработка и проверка: питатели шлифуются, а детали отправляются на термообработку, дробеструйную обработку, обработку на станке с ЧПУ и окончательную проверку размеров. Ключевые преимущества деталей, отлитых по выплавляемым моделям Почему так много отраслей выбирают этот производственный маршрут? Исходя из нашего ежедневного производственного опыта, наиболее важные преимущества очевидны. Свобода проектирования: сложные подрезы, отверстия и тонкие стенки можно отливать, а не обрабатывать на станке. Эффективность использования материала: форма, близкая к чистой, снижает количество отходов по сравнению с обработкой цельных стержней. Точность размеров: детали могут быть изготовлены с более жесткими допусками, чем большинство других методов литья. Превосходное качество поверхности: для многих функциональных поверхностей требуется меньше постобработки. Универсальность материалов: можно отливать широкий спектр коррозионностойких и высокопрочных сплавов. Масштабируемость: после изготовления оснастки их количество может варьироваться от десятков до тысяч при постоянном качестве. Применение и выбор материалов Детали, отлитые по выплавляемым моделям, появляются в секторах, где надежность и точность не являются обязательными. Выбор подходящего материала зависит от нагрузки, окружающей среды и требуемых механических свойств. В таблице ниже приведены типичные области применения. Типичные области применения и выбор материалов для деталей, отлитых по выплавляемым моделям. Приложение Общие материалы Почему литье по выплавляемым моделям? Автомобильная промышленность Высокопрочная нержавеющая сталь, легированная сталь Почти чистая форма, прочность, повторяемость Железнодорожный транзит Нержавеющая сталь Безопасность, долговечность, стабильное качество Морское оборудование Нержавеющая сталь Устойчивость к соленой воде, сложные профили Сельскохозяйственная техника Легированная сталь Износостойкость, сложные формы Строительная техника Легированная сталь Ударная и усталостная прочность при больших нагрузках Архитектурное оборудование Нержавеющая сталь Мелкая детализация, визуальное качество, прочность В зависимости от отрасли, конструкции детали и требований к производительности мы выбираем правильный сплав и способ литья. Три примера показывают, как детали, отлитые по выплавляемым моделям, оптимизируются для работы в сложных условиях. Автомобильная промышленность Высокопрочная нержавеющая сталь часто используется для изготовления небольших структурных и функциональных компонентов транспортных средств. Литье по выплавляемым моделям позволяет придавать этим деталям форму, близкую к чистой, сокращая время обработки и сохраняя при этом прочную зернистую структуру. Наш опыт производства включает в себя автомобильные детали из нержавеющей стали, изготовленные методом точного литья, которые должны соответствовать строгим требованиям к материалам и допускам. Высокопрочные прецизионные литые автомобильные детали из нержавеющей стали для тяжелых транспортных средств Эти отлитые по выплавляемым моделям компоненты обладают высокой прочностью, устойчивостью к коррозии и меньшим весом, что делает их пригодными для изготовления деталей шасси, разъемов и кронштейнов в требовательных коммерческих автомобилях. Посмотреть продукт → Железнодорожный транзит Внутренние и структурные компоненты общественного транспорта требуют сочетания прочности, безопасности и визуального качества. Детали, отлитые по выплавляемым моделям, хорошо подходят для дверных механизмов, кронштейнов сидений и внутренней отделки, где важна повторяемость. Детали рельсового транспорта из нержавеющей стали, которые мы производим, изготавливаются с учетом размеров и длительного срока службы. Прецизионные литые рельсовые детали из нержавеющей стали для интерьеров метро и автобусов В эту линейку продуктов входят поручни и внутренние детали, доказавшие свою эффективность в проектах городского транспорта. Литая нержавеющая сталь 304 обеспечивает долговечность, безопасность и одинаковые размеры для использования в общественном транспорте. Посмотреть продукт → Морское и морское оборудование Соленая вода — суровое испытание для любой металлической детали. Детали из нержавеющей стали, отлитые по выплавляемым моделям, широко используются в палубном оборудовании, компонентах такелажа и другой морской арматуре, где коррозионная стойкость и сложная геометрия сочетаются. Отливка этих деталей вместо механической обработки из твердого материала сокращает количество отходов и повышает экономическую эффективность многих конструкций. Прецизионные литые морские аксессуары из нержавеющей стали для коррозионно-активных сред Эти детали из нержавеющей стали 316L или дуплексной стали, предназначенные для судов и морских объектов, включают водонепроницаемые дверные ручки и корпуса клапанов, обеспечивающие высокую прочность и коррозионную стойкость для длительного срока службы. Посмотреть продукт → Допуски и вопросы качества Детали, отлитые по выплавляемым моделям, обеспечивают почти идеальную форму, но каждая деталь по-прежнему требует четких спецификаций. В наших инженерных обзорах мы рассматриваем несколько ключевых факторов: допуски, термообработку, требования к поверхности и методы контроля. Общий допуск для небольших деталей, отлитых по выплавляемым моделям, может находиться в диапазоне ±0,005 дюйма/дюйм, в зависимости от геометрии и сплава. Тем не менее, окончательная точность размеров зависит от конструкции оснастки, качества воска, материала оболочки и контроля процесса заливки. Для критических размеров обработка на станке с ЧПУ после литья часто является самым безопасным путем. Сочетание литья по выплавляемым моделям и механической обработки дает клиентам лучшее от обоих процессов: свободу проектирования литья и точность механической обработки. При запросе ценового предложения мы рекомендуем предоставить полный чертеж или 3D-модель, а также любые требования к марке материала и механическим свойствам. Это позволяет нашей технической команде оценить, является ли литье по выплавляемым моделям оптимальным методом или следует использовать гибридный метод. Как выбрать надежного поставщика литья Выбор подходящего партнера-производителя деталей для литья по выплавляемым моделям – это больше, чем просто получение самой низкой цены. Поставщик, который контролирует весь процесс, может сэкономить вам время, затраты и снизить риск качества. Внимательно рассмотрите эти моменты. Технологические возможности: контролирует ли завод впрыск воска, изготовление оболочки, плавку и термообработку? Интеграция обработки: есть ли доступ к ЧПУ и другим операциям отделочной обработки под одной крышей? Система качества: соблюдает ли поставщик практику, соответствующую требованиям ISO, и ведет ли четкий учет проверок? Опыт: команда уже отливала детали в вашей отрасли из нужного вам сплава и допусков? Коммуникация: отзывчивая команда инженеров может предотвратить превращение небольших проблем в задержки проекта. Chengen Machinery сочетает в себе точное литье, механическую обработку и управление качеством на одном предприятии. Мы начинаем с рассмотрения вашего чертежа, а затем предлагаем наиболее подходящий материал и маршрут обработки. Когда вы будете готовы, вы сможете запросить цену или узнать больше о нашей производственной базе . Станьте партнером Chengen для вашего следующего проекта Детали, отлитые по выплавляемым моделям, обеспечивают идеальный баланс стоимости, прочности и геометрии. Успех вашего проекта зависит от производителя деталей: его опыта, оборудования и технологической дисциплины. Команда Ченгена уже более десяти лет обслуживает клиентов по всему миру литыми и обработанными компонентами. Мы приглашаем вас поделиться своим рисунком и узнать, как наш внутренний процесс может сделать ваш следующий запуск более плавным. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Когда вы покупаете поковки из легированной стали для нового зубчатого вала, конструктивного кронштейна или компонента тяжелого оборудования, выбранный вами поставщик будет влиять не только на стоимость детали, но также на предел текучести, усталостную долговечность и долгосрочную надежность вашей окончательной сборки. Способный партнер должен быть в состоянии поддерживать химический состав материалов в пределах спецификации, контролировать температуру ковки и коэффициент деформации, а также координировать вторичные операции, такие как термообработка и механическая обработка. По нашему опыту, первым шагом является сравнение потенциальных поставщиков на основе марок материалов, контроля процесса ковки, отслеживания качества и возможностей обработки после ковки. В этой статье каждый из этих критериев объясняется с практической точки зрения и предлагается контрольный список, который вы можете использовать в своем следующем запросе цен. Что такое ковка легированной стали и почему это важно Легированная сталь — это не отдельный материал, а семейство конструкционных сталей, в которые намеренно добавляются такие элементы, как хром, молибден, никель и ванадий. Эти добавки изменяют реакцию материала на термообработку, улучшают прокаливаемость и повышают ударную вязкость при заданном уровне прочности. Ковка изменяет форму материала, пока он достаточно горячий для пластической деформации. Поскольку структура зерен повторяет контуры детали, детали из кованой легированной стали обладают лучшей усталостной и ударной стойкостью, чем детали, вырезанные из цельного прутка или изготовленные путем литья. Вот почему поковки из легированной стали используются в таких областях, как автомобильные трансмиссии, валы промышленных насосов, детали, работающие под давлением для очистки воды, сельскохозяйственная техника и элементы конструкции тяжелого оборудования. Поставщик поковок из легированной стали должен быть в состоянии объяснить до начала производства, какая марка подходит для ваших условий нагрузки. Например, поковка 4140 обеспечивает хороший баланс прочности и вязкости, что делает ее популярным выбором для валов и шестерен. Поковка 4340 имеет более высокую прокаливаемость и часто используется для тяжелонагруженных мостов и коленчатых валов. Поковку 8620 можно подвергнуть цементации после ковки, чтобы создать износостойкую поверхность на прочном сердечнике. Важным моментом является то, что поставщик не должен просто иметь на складе стандартную марку стали; он должен понимать, как термообработка влияет на конечные механические свойства, и быть готовым обсудить с вами компромиссы. Как оценить поставщика поковок из легированной стали Охват материалов и контроль процессов Начните с проверки материального обеспечения поставщика. Попросите список марок легированной стали, которую они регулярно куют. Список должен включать распространенные марки, такие как 4130, 4140, 4340, 8620, 6150, а также любые стандарты, которые вы используете для своего продукта. Если поставщик работает с ограниченным набором материалов, вас могут заставить заменить маркой, которая не оптимизирована для вашей стороны. Сертификация материалов – еще один важный момент. Кузнечный цех должен иметь возможность предоставлять сертификаты заводских испытаний и обеспечивать отслеживание номера плавки от сырья до готовой поковки. Метод ковки и допуск Уточните, использует ли поставщик ковку в открытых штампах, ковку в закрытых штампах, горячую или холодную ковку. Каждый метод имеет разные последствия для геометрии детали, стоимости инструмента и достижимого допуска. Ковка в открытых штампах подходит для изготовления крупных деталей небольшого объема. Ковка в закрытых штампах обеспечивает лучшую повторяемость и более высокую производительность. Горячая ковка снижает нагрузки при штамповке и позволяет значительно уменьшить поперечное сечение, тогда как холодная ковка обеспечивает превосходное качество поверхности и малые размеры деталей меньшего размера. Поставщик должен рекомендовать метод, соответствующий вашим годовым требованиям к объему и качеству. Вторичные операции Большинство кованых деталей не поставляются в виде сырых поковок. Им необходима механическая обработка седел подшипников, резьбы, канавок уплотнений и критических отверстий. Поставщик, который может выполнить обработку на станке с ЧПУ после ковки, поможет вам избежать отправки деталей нескольким поставщикам. Если за ковку и механическую обработку отвечает одна и та же организация, ответственность за концентричность, биение и окончательную проверку размеров остается за одним поставщиком. О том, как обсуждаются допуски на размеры, вы можете узнать в нашей статье о Марки обрабатываемых деталей из легированной стали, допуски и рекомендации по изготовлению . В то же время оцените способность поставщика управлять термообработкой и отделкой поверхности. Многие поковки из легированной стали перед механической обработкой необходимо нормализовать, закалить и отпустить. Если термообработка передается на аутсорсинг, поставщик должен иметь четкий технологический документ и последовательную проверку каждой партии. Марки легированных сталей и их типичное применение В следующей таблице перечислены некоторые распространенные марки поковок легированной стали, используемые в промышленных проектах. Используйте это как ориентир, а не как окончательный выбор материала, поскольку фактические требования к проектированию, толщина профиля и стандартные спецификации будут определять лучший выбор. Таблица 1. Распространенные марки поковок легированных сталей и типичные случаи использования. Оценка Типичные особенности Обычные кованые детали 4130 Средняя прочность, хорошая свариваемость. Конструктивные рамы, гидравлические компоненты 4140 Хром-молибден, сбалансированная жесткость и прочность Валы, шестерни, шатуны, держатели инструмента 4340 Высокая прокаливаемость, отличная усталостная стойкость Оси для тяжелых условий эксплуатации, коленчатые валы, детали самолетов 8620 Цементируемый тип, прочная сердцевина и износостойкая поверхность. Шестерни, компоненты трансмиссии, распределительные валы 6150 Высокая усталостная прочность, пружинные характеристики. Детали подвески, пружины, изнашиваемые детали для горнодобывающей промышленности После подтверждения марки следующим шагом будет согласование маршрута штамповки с геометрией детали. Для промышленного оборудования и деталей тяжелой техники часто предпочтительна горячая ковка, поскольку она допускает существенную деформацию и обеспечивает стабильные механические свойства в больших поперечных сечениях. Горячекованые детали для промышленного оборудования и тяжелого машиностроения В этом разделе рассказывается о горячей ковке промышленного оборудования и тяжелого машиностроения, где выравнивание зернистой структуры с эксплуатационными нагрузками повышает долговечность. Это объясняет, почему этот процесс подходит для больших сечений и требовательных применений. Посмотреть продукт → На нашем предприятии методом горячей штамповки производятся детали промышленного оборудования и тяжелой техники, такие как валы с фланцами, несущие блоки и корпуса клапанов. Процесс ковки позволяет нам выровнять структуру зерен по направлению рабочей нагрузки, что повышает долговечность компонентов. Автомобильная и прецизионная ковка трансмиссий Автомобильная промышленность является одним из самых требовательных потребителей поковок из легированных сталей. В этом секторе регламентируются безопасность и надежность, а требования к проверке деталей являются строгими. Детали из кованой легированной стали, такие как валы шестерен, полуоси, шатуны и поворотные кулаки, выбираются потому, что они должны выдерживать повторяющиеся циклические нагрузки и случайные удары без преждевременного выхода из строя. Когда вы оцениваете поставщика автомобильной поковки, спросите о его опыте в процессах утверждения производственных деталей и о том, может ли он поддерживать статистический контроль над критическими размерами. В Ningbo Chengen Machinery мы производим горячекованые автозапчасти для клиентов, которым нужны компоненты из легированной стали с жесткими допусками и стабильными механическими свойствами. Горячекованые автозапчасти с жесткими допусками и стабильными свойствами В этой части рассматриваются автозапчасти горячей ковки для компонентов из легированной стали, требующие жестких допусков и одинаковых механических свойств. Контекст подчеркивает важность соответствия маршрута ковки геометрии и контроля накопления допусков. Посмотреть продукт → Холодная ковка также играет важную роль в производстве точных деталей. Такие детали, как шестерни трансмиссии, небольшие валы и компоненты клапанов, часто выигрывают от холодной ковки, поскольку этот процесс имеет сетчатую или почти чистую форму, требует меньше материала и обеспечивает гладкую поверхность. Для этих компонентов поставщик должен иметь возможность контролировать накопление допусков в результате ковки посредством обработки на станке с ЧПУ. Постковочная обработка и универсальные возможности Кованая заготовка редко является финальной деталью. Седла подшипников, канавки уплотнительных колец, резьба, установочные отверстия и полированные поверхности требуют постковочной обработки. Когда один и тот же поставщик выполняет как ковку, так и обработку на станке с ЧПУ на одном предприятии, вы избегаете нескольких этапов транспортировки и снижаете риск несоосности размеров. Наша компания Производственная база площадью 12 000 квадратных метров занимается ковкой, литьем, литьем под давлением и обработкой на станках с ЧПУ, поэтому один заказ может перейти от сырья к готовой детали, не покидая завода. Прецизионные детали трансмиссии, изготовленные методом холодной ковки, являются хорошим примером применения, которое зависит от этого интегрированного маршрута. Эти детали должны сочетать в себе высокую прочность, получаемую при холодной штамповке, с точным контролем размеров при окончательной обработке. Если операции ковки и механической обработки разделены между компаниями, поддерживать жесткое биение и параллельность становится намного сложнее. Холоднокованые прецизионные детали трансмиссии и комплексная обработка В этой статье основное внимание уделяется прецизионным деталям трансмиссии, изготовленным методом холодной ковки, которые требуют высокой прочности и точного контроля размеров. Он показывает, почему интеграция ковки и механической обработки имеет решающее значение для обеспечения максимального биения и параллельности. Посмотреть продукт → Собрав все эти операции в одном месте, наша команда по контролю качества может измерять критические размеры после ковки и снова после механической обработки, что дает вам полную информацию о состоянии детали на каждом этапе. Системы качества и что спросить у поставщика Спросите, как поставщик проверяет механические свойства после ковки. Испытания на растяжение кованых купонов могут подтвердить предел текучести и предел прочности при растяжении, а испытания на твердость могут указать, была ли термообработка эффективной. Если деталь имеет решающее значение с точки зрения безопасности, спросите, может ли поставщик провести ультразвуковой контроль, магнитопорошковый контроль или дефектоскопию с помощью красителя. Метод контроля должен быть указан на чертеже, и поставщик должен быть готов назначить ответственного инспектора для каждой партии. Прослеживаемость является еще одним важным элементом. В хорошо управляемом ковочном цехе каждая деталь должна быть связана с номером плавки, партией поковки, циклом термообработки и протоколом проверки. Этот уровень документации не является дополнительной работой; это основа надежной цепочки поставок. Если какая-либо деталь выходит из строя, отслеживаемая запись позволяет быстро определить основную причину вместо помещения в карантин тысяч деталей. Во время аудита поставщиков также обратите внимание на то, как компания обращается с несоответствующим материалом. Быстро ли поставщик отправляет бракованные детали на карантин? Представляет ли он отчеты о корректирующих действиях? Отслеживает ли он процент брака или доработок? Поставщик со структурированной системой управления качеством без колебаний предоставит эту информацию. Заключительные выводы Выбор поставщика поковок из легированной стали в конечном итоге является вопросом баланса знаний о материалах, технологических возможностей и управления проектом. Самая низкая заявленная цена может выглядеть не такой привлекательной после сбоя на объекте или задержки поставки. Ищите поставщика, который предлагает необходимые вам марки легированной стали, имеет подходящий процесс ковки для вашей геометрии, может выполнить вторичную механическую и термообработку на одном предприятии и прозрачен в отношении показателей качества. Прежде чем приступить к полному производству, отправьте поставщику чертеж детали и условия применения и запросите подробное предложение. Предложение должно включать марку материала, метод ковки, спецификацию термообработки, припуск на механическую обработку, метод проверки, время выполнения заказа и цену за единицу. Этот подход поможет вам сравнить поставщиков на равных условиях и выбрать партнера, который с наибольшей вероятностью сможет поставить поковки из легированной стали для вашей продукции. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Когда покупатель отправляет чертеж изготовленной на заказ стальной поковки, первый вопрос обычно касается цены. Более полезный вопрос заключается в том, должна ли деталь быть подвергнута горячей или холодной ковке, поскольку это решение меняет марку стали, конструкцию штампа, припуск на обработку и график поставок. Ковка стали на заказ увенчается успехом только в том случае, если этот выбор соответствует функции детали, годовому объему и механическим целям. Надежный поставщик должен заранее сообщить вам, можно ли вообще ковать вашу деталь, какой маршрут подходит лучше всего и какие окончательные размеры она может сохранять после механической обработки. Что на самом деле включают в себя изготовленные на заказ стальные кованые детали Ковка на заказ – это не один шаг. В реальном проекте он включает в себя выбор материала, проектирование ковочного штампа, нагрев и формовку, термообработку, обработку на станке с ЧПУ и окончательную проверку. Заказ стальных кованых деталей на заказ часто проходит через все это, потому что необработанная кованая форма обычно не является готовой деталью. Например, промышленная деталь, изготовленная методом горячей ковки, оставляет после штампа 3-6 мм лишнего материала с каждой стороны. Затем линия обработки удаляет этот материал, чтобы добраться до посадок подшипников и монтажных поверхностей. Поставщик, который владеет только молотом, но не имеет возможности механической обработки, должен передать субподряду финишные работы. Это разделяет ответственность и усложняет разрешение межпространственных споров. Конструкция штампа имеет такое же значение, как и температура ковки. Для изготовления изготовленной по индивидуальному заказу стальной кованой детали с малым радиусом или глубокой выемкой может потребоваться матрица для заготовки и чистовая матрица. Это увеличивает стоимость инструмента, но позволяет избежать отходов материала и внутренних трещин во время первого хода. Когда покупатель сообщает ожидаемое количество, поставщик может порекомендовать подходящую сталь и срок службы штампа. Интегрированный цех, сочетающий ковку и механическую обработку, может контролировать путь от заготовки до готовой детали в рамках единой системы качества. Это сокращает время, потерянное между процессами, и дает покупателю единую точку контакта по вопросам допуска. Горячая и холодная ковка стальных деталей на заказ Два маршрута ковки доминируют в изготовлении нестандартных стальных деталей. Горячая ковка работает со сталью, температура которой превышает температуру рекристаллизации, и обеспечивает самую широкую свободу форм. Холодная ковка выполняется при комнатной температуре и обеспечивает более плотные размеры и гладкую поверхность. Выбор напрямую влияет на стоимость и допуски, которые может выдерживать деталь. Сравнение горячей и холодной ковки стальных деталей на заказ. Фактор Горячая ковка Холодная ковка Рабочая температура Выше рекристаллизации Комнатная температура Стальной ассортимент Карбон, сплав, нержавеющая сталь Низкоуглеродистые и среднеуглеродистые стали Сложность формы Сложные, крупные и мелкие детали. Простые и умеренные формы Припуск на обработку 3-6 мм общий Менее 1 мм на многих гранях Размерный допуск после ковки от /-0,5 мм до /-2 мм от /-0,05 мм до /-0,2 мм Типичные применения Автозапчасти, тяжелое машиностроение, конструкционные профили Детали трансмиссии, ручки, фурнитура Силовое поведение Пластичный и прочный Упрочненная поверхность Горячая ковка — самый безопасный способ изготовления крупных несущих деталей, поскольку она обеспечивает равномерный поток зерен стали и позволяет избежать разрывов под напряжением в острых углах. Специальная стальная деталь горячей ковки часто используется для тяжелого машиностроения, корпусов насосов и автомобильных компонентов. Для получения более подробной технической информации, эта отраслевая статья объясняет различия в глубине. Стальные детали горячей ковки для тяжелой техники и строительной техники Это решение для горячей штамповки позволяет получить высокопрочные и ударопрочные компоненты для горнодобывающей, строительной и энергетической техники. Он использует специальные легированные стали и прессует усилием до 10 000 тонн, обеспечивая надежную работу в суровых условиях. Посмотреть продукт → Холодная ковка подходит для небольших деталей, где чистота поверхности и постоянная точность имеют большее значение, чем свобода формы. Это обычное явление для валов-шестерен, картриджей клапанов, деталей замков и других компонентов, которые практически не требуют обработки кованых поверхностей. Для серийного производства материал штампа также различается. Штампы для горячей ковки выдерживают термические удары и требуют дополнительного обслуживания, тогда как штампы для холодной ковки остаются более острыми при длительной обработке мелких деталей. Стоимость оснастки и ожидаемый объем производства имеют первостепенное значение. Холоднокованые прецизионные валы и шарниры для применений с высокими нагрузками Усовершенствованная многостанционная холодная ковка позволяет производить детали с непрерывным потоком зерна и допусками до ±0,01 мм. Идеально подходит для валов двигателей, шарниров и компонентов трансмиссии, которым требуется превосходная усталостная прочность и эффективность использования материала. Посмотреть продукт → Марки стали и стоящие за ними требования Марка стали определяет механический результат. На чертеже может быть указан номер марки, но покупатель должен указать предел прочности, предел текучести и диапазон твердости, необходимые для готовой детали. Эти свойства не одинаковы до и после термообработки, поэтому поставщику необходимо знать цель. Среднеуглеродистая сталь 1045 обеспечивает высокую твердость после закалки и отпуска, что характерно для валов и общих компонентов машин. Легированная сталь 4140 обеспечивает высокую усталостную прочность и вязкость, часто используется для изготовления шестерен, шестерен и осей для тяжелых условий эксплуатации. Нержавеющая сталь 316 устойчива к коррозии и предпочтительна для судового оборудования, архитектурной арматуры и компонентов пищевой среды. В дополнение к марке определите коэффициент штамповки и направление потока зерна. Длинный вал должен показывать движение зерна вдоль оси загрузки. Заготовка кованой шестерни должна иметь зерно, обтекающее профиль зуба. Обсуждение этих моментов во время проверки чертежа позволит избежать дорогостоящих пробных запусков в дальнейшем. Термическая обработка также должна быть частью спецификации. Многие стальные кованые детали подвергаются нормализации, закалке и отпуску для достижения необходимой прочности. В заказе должен быть указан стандарт термообработки, например, конкретный диапазон твердости или требования к испытаниям на растяжение. Прослеживаемость материала от номера плавки до окончательной отгрузки помогает покупателю проверить марку стали и запись процесса. Что следует проверить при оценке поставщика стальных кованых деталей на заказ Стоимость за килограмм — слабый метод сравнения. Кованые детали определяются допусками и механическими свойствами, которые изменяются в ходе процесса. Используйте следующий контрольный список при оценке поставщика стальных кованых деталей на заказ: Механическая обработка выполняется на дому? Если нет, то кто контролирует готовый допуск? Проводит ли поставщик термическую обработку самостоятельно или через проверенного субподрядчика? Каков процесс первой проверки изделия и предоставляется ли отчет о размерах? Какой допуск может соблюдать поставщик после механической обработки, а не только после ковки? Можно ли оценить инструмент во время пилотного запуска с согласованными пределами модификаций? Указана ли в предложении стоимость ковочного штампа отдельно от цены детали? При оценке поставщика запросите сводку допусков на аналогичные поковки, которые он произвел. Поставщик на реальных примерах может продемонстрировать, чего он придерживается последовательно: размер сечения вала, предел плоскостности фланцевой поверхности или диапазон соосности после механической обработки. Инструменты — еще один момент принятия решения. Уточните, кому принадлежит ковочный штамп, отображается ли стоимость в виде авансового платежа или распределяется на минимальный заказ, и что произойдет, если конструкция детали изменится после первого запуска. Ningbo Chengen Machinery объединяет ковку и обработку на станках с ЧПУ на одном заводе с документированным потоком контроля для контроля ключевых размеров стальных кованых деталей, изготовленных по индивидуальному заказу. Специальный менеджер проекта просматривает чертеж вместе с клиентом и указывает, достижимы ли указанные допуски при выбранном маршруте штамповки. Более подробно о организации производства и контроле качества можно узнать на сайте заводская страница . Где изготовленные на заказ стальные кованые детали имеют практическую ценность Детали горячей и холодной ковки решают различные промышленные задачи. Детали автомобильной трансмиссии и шасси требуют высокой усталостной прочности при повторяющихся нагрузках. В промышленном оборудовании используются кованые валы, корпуса и корпуса клапанов, где возникают внезапные удары или высокое давление. Прецизионные детали трансмиссии требуют жестких допусков и гладких кованых поверхностей для бесшумной работы. В архитектурной фурнитуре используется холоднокованая сталь, обеспечивающая чистые края и одинаковые размеры замков и ручек. С точки зрения покупателя, самый большой риск представляет собой не сама поковка, а взаимодействие между ковочным цехом и механическим цехом. Выбрав поставщика, который контролирует оба этапа, вы избавляетесь от бесконечных писем о принадлежности размеров и отслеживании материалов. Каждое приложение получает выгоду от индивидуального проектирования, поскольку форма детали, марка стали и термическая обработка настраиваются в соответствии с реальным вариантом нагрузки, а не полагаются на элемент складского каталога. Изготовленные на заказ автомобильные компоненты горячей ковки для трансмиссии и шасси Горячая ковка повышает прочность на разрыв на 50-100% по сравнению с литьем, а усталостная долговечность превышает 10⁷ циклов. Эти детали охватывают системы двигателя, трансмиссии и подвески, обеспечивая легкую конструкцию и надежную работу транспортных средств. Посмотреть продукт → Изготовленная по индивидуальному заказу стальная кованая деталь эффективна настолько, насколько хорошо она спроектирована. Предварительно поделитесь чертежом с деталями процесса: объемом, механическими целевыми показателями и окончательными допусками. Позвольте поставщику помочь вам определить маршрут ковки до того, как будет вырезана матрица. Если у вас есть стальной компонент, который должен выдерживать нагрузку, противостоять износу или сокращать зазор между ковкой и окончательной обработкой, отправьте чертеж и требования к нагрузке в Ningbo Chengen Machinery. Мы рассмотрим материал, процесс ковки, припуски на механическую обработку и обработку поверхности как один пакет. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Показать больше
Не стесняйтесь обращаться к нам, когда мы вам понадобимся!
 +86 13857802134
 № 129, улица Цзянли, поселок Цзяншань, район Иньчжоу, город Нинбо, провинция Чжэцзян, Китай.
 English
 Español
 русский