 English
 Español
 русский
Контент
- 1 Процесс литья под давлением радиаторов
- 2 Материалы, используемые в радиаторах для литья под давлением
- 3 Особенности проектирования радиаторов для литья под давлением
- 4 Обработка поверхности радиаторов для литья под давлением
- 5 Преимущества радиаторов для литья под давлением
- 6 Ограничения и проблемы радиаторов для литья под давлением
- 7 Литье под давлением по сравнению с другими методами производства радиаторов
- 8 Применение радиаторов для литья под давлением
- 9 Контроль качества при производстве радиаторов литья под давлением
- 10 Заключение
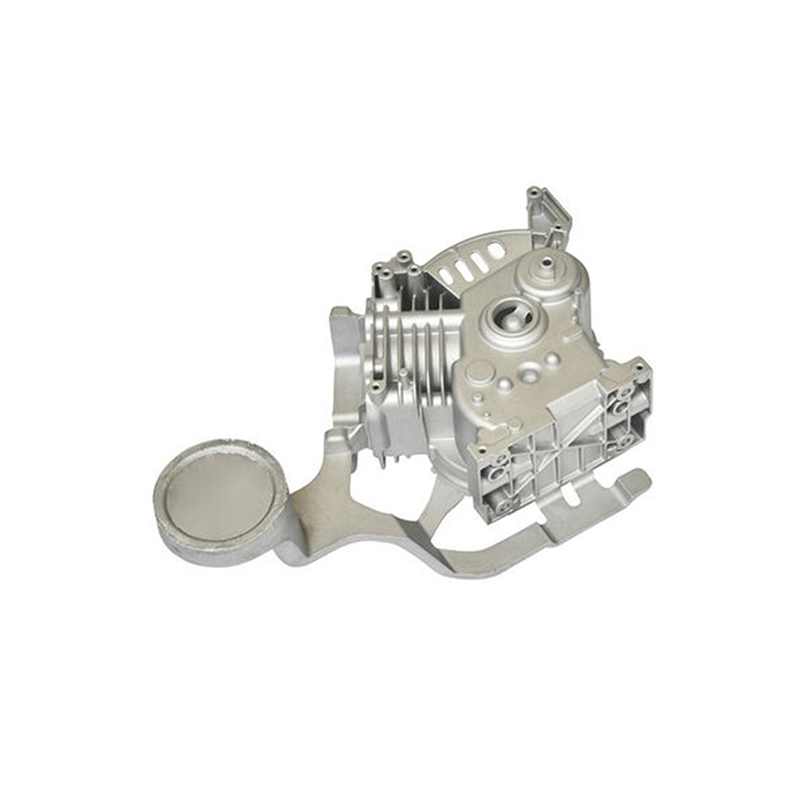
A литье под давлением радиатор — это компонент управления температурой, производимый путем впрыскивания расплавленного металла (чаще всего алюминиевого сплава) в прецизионную стальную форму под высоким давлением. Пресс-форма определяет каждую геометрическую особенность готовой детали: основание, набор ребер, монтажные выступы и любые встроенные структурные или электрические элементы. Как только металл затвердевает и форма открывается, полученный радиатор геометрически близок к своей окончательной форме, и перед использованием требуется небольшая вторичная обработка или вообще ее не требуется.
Радиаторы, как правило, работают, отводя тепловую энергию от тепловыделяющего компонента — силового транзистора, процессора, светодиодного модуля или контроллера двигателя — и рассеивая эту энергию в окружающий воздух или охлаждающую жидкость. Радиатор, отлитый под давлением, достигает этого благодаря присущей металлическому сплаву теплопроводности и большой площади поверхности, создаваемой ребристыми конструкциями, которые максимизируют контакт между компонентом и окружающей охлаждающей средой.
Литье под давлением — один из нескольких методов производства, используемых для изготовления радиаторов (к другим методам относятся экструзия, зачистка, ковка и конструкция со склеенными ребрами), но он занимает особое положение из-за своей способности производить сложные трехмерные геометрические фигуры в больших объемах и с превосходной стабильностью деталей. Там, где экструзия ограничена однородными двумерными поперечными сечениями, литье под давлением может производить ребра, которые различаются по высоте, шагу и ориентации в одном компоненте, интегрировать монтажные кронштейны и внутренние каналы, а также учитывать подрезы и полые элементы, которые невозможно выдавить.
Процесс литья под давлением радиаторов
Понимание того, как работает литье под давлением, помогает объяснить как возможности, так и ограничения радиаторов, изготовленных таким способом. Этот процесс разворачивается в несколько четко определенных этапов.
Проектирование и подготовка пресс-форм
Основой любого радиатора для литья под давлением является стальная форма, также называемая матрицей. Состоит из двух половин: крышка матрицы половина , который образует одну грань компонента, а половина матрицы эжектора , который образует другой и содержит выталкивающие штифты, используемые для выталкивания готовой отливки после затвердевания. Линия, где встречаются две половины, известна как линия разъема, и ее местоположение должно быть тщательно выбрано разработчиком инструмента, чтобы гарантировать, что готовая отливка аккуратно соскользнет с крышки и останется в выталкивающей половине, когда форма откроется.
Сама матрица обычно изготавливается из закаленной инструментальной стали H13 или аналогичной, способной выдерживать тысячи циклов впрыска под высоким давлением и при высокой температуре. Разработка кристалла для сложного радиатора — со множеством тонких ребер, жесткими допусками и встроенными функциями — является важной инженерной задачей. Конструкция матрицы должна учитывать пути потока металла, расположение охлаждающих каналов внутри матрицы, расположение литников и направляющих, а также вентиляционные устройства, позволяющие выходить захваченному воздуху во время инъекции.
Плавка и литье металлов
После того, как матрица подготовлена и зажата под высоким гидравлическим давлением, расплавленный алюминиевый сплав, температура которого обычно составляет от 620 ° C до 700 ° C в зависимости от сплава, впрыскивается в полость матрицы под давлением примерно от 10 до 175 МПа (от 1500 до 25 000 фунтов на квадратный дюйм) для алюминия. Такое высокое давление впрыска заставляет расплавленный металл заполнять каждую деталь полости матрицы, включая тонкие ребра и мелкие детали, прежде чем он успеет затвердеть.
Существует два основных варианта процесса литья под давлением, имеющих отношение к производству радиаторов:
- Литье под давлением с горячей камерой: Механизм впрыска погружен в резервуар с расплавленным металлом. Этот метод более быстрый и подходит для сплавов с более низкой температурой плавления, таких как цинк. Он не подходит для алюминия, который может повредить погруженные в воду компоненты.
- Литье под давлением в холодной камере: Используется для алюминия и других тугоплавких сплавов. Расплавленный металл заливается в камеру впрыска отдельно для каждого выстрела. Хотя он немного медленнее, чем горячая камера, он обеспечивает высокое давление, необходимое для литья алюминия под давлением, и является стандартным процессом для алюминиевых радиаторов.
Затвердевание, выброс и обрезка
После впрыска металл быстро (в течение нескольких секунд) затвердевает, передавая тепло охлажденной стальной матрице. Затем матрица открывается, и пластина выталкивающего штифта приводит в движение все выталкивающие штифты одновременно с одинаковой силой, аккуратно выталкивая отливку из половины выталкивателя без искажений. Очень важно аккуратно разместить выталкивающие штифты: неправильно расположенные штифты могут оставить следы на поверхности радиатора или вызвать локальное напряжение, которое деформирует тонкие ребра во время выброса.
Выброшенная часть все еще содержит литник (затвердевший металл в инжекторном затворе), направляющие и любой материал, переливающийся из вентиляционной системы. Они удаляются путем обрезки — либо на специальном прессе для обрезки, либо вручную — прежде чем радиатор перейдет к каким-либо вторичным операциям. Некоторые заусенцы (тонкие металлические ребра на линии разъема) также могут потребовать удаления.
Вторичные операции
В зависимости от требований применения литые радиаторы могут подвергаться вторичной механической обработке для достижения более жестких допусков на критические размеры (например, плоскостность монтажной поверхности, контактирующей с электронным компонентом), которые не могут надежно удерживаться в отлитом состоянии. Сверление, нарезание резьбы и фрезерование являются обычными второстепенными операциями. При крупносерийном производстве эти второстепенные этапы часто выполняются на обрабатывающих центрах с ЧПУ рядом с ячейкой литья под давлением, что позволяет сократить время цикла.
Материалы, используемые в радиаторах для литья под давлением
Выбор сплава является одним из наиболее важных решений при проектировании радиатора для литья под давлением, поскольку он напрямую влияет на теплопроводность, литейность, механическую прочность и вес.
Алюминиевые сплавы: доминирующий выбор
Алюминиевые сплавы составляют подавляющее большинство радиаторов, литых под давлением, по ряду причин: присущая алюминию теплопроводность, его низкая плотность (примерно одна треть от плотности стали), его естественный оксидный слой, устойчивый к коррозии, его превосходная литейность при коммерчески достижимых температурах, а также его легкая доступность и возможность вторичной переработки. Для изготовления литых под давлением радиаторов чаще всего используются два алюминиевых сплава:
| Сплав | Теплопроводность | Ключевые характеристики | Лучше всего подходит для |
|---|---|---|---|
| А380 | ~96 Вт/м·К | Универсальный сплав для литья под давлением; отличная текучесть, стабильность размеров и обрабатываемость; хорошая коррозионная стойкость; допускает анодирование и порошковую окраску | Бытовая электроника, корпуса светодиодов, автомобильные компоненты, телекоммуникационное оборудование. |
| АЦП12 (А383) | ~92–96 Вт/м·К | Высокое содержание кремния обеспечивает превосходную текучесть при работе с тонкими стенками и сложной геометрией; немного меньшая механическая прочность, чем у А380; популярен в цепочках поставок Японии и Азии | Сложные тонкостенные радиаторы, бытовая электроника, компьютерная периферия |
| А356/А357 | ~151–160 Вт/м·К | Значительно более высокая теплопроводность, чем у А380; требует литья под низким давлением или гравитационного литья, а не литья под высоким давлением; термообрабатываемый | Высокопроизводительные тепловые приложения, где проводимость является приоритетом |
| Цинковые сплавы (Замак) | ~110 Вт/м·К | Более высокая плотность, чем у алюминия; очень хорошее качество поверхности и точность размеров; более низкая температура плавления подходит для литья под давлением с горячей камерой; тяжелее, чем алюминиевые аналоги | Маленькие, очень детализированные компоненты; приложения, где вес менее критичен |
Стоит отметить присущий алюминиевым сплавам для литья под давлением компромисс: содержание кремния, которое придает A380 и ADC12 превосходную литейность и текучесть, также снижает их теплопроводность по сравнению со сплавами, полученными ковкой или гравитационным литьем. Чистый алюминий имеет теплопроводность примерно 237 Вт/м·К; сплав A380 для литья под давлением достигает всего около 96 Вт/м·К. Инженеры, которым требуется более высокая проводимость, иногда выбирают A356.0, полученный методом литья под низким давлением или гравитационного литья, соглашаясь на более медленный и несколько более дорогой процесс в обмен на превосходные тепловые характеристики.
Новые материалы
Продолжающиеся исследования материалов расширяют возможности, доступные разработчикам радиаторов. Композитные материалы, включающие керамические частицы или углеродные волокна, исследуются для применений, требующих как высокой теплопроводности, так и малого веса, превышающего тот, который могут обеспечить стандартные алюминиевые сплавы. Нанокомпозиты, обогащенные графеном, представляют собой долгосрочное направление исследований с потенциалом значительного улучшения теплопроводности, если их можно будет успешно интегрировать в коммерчески масштабируемые процессы литья под давлением.
Особенности проектирования радиаторов для литья под давлением
Геометрическая свобода литья под давлением значительна по сравнению с экструзией, но не безгранична. Эффективная конструкция радиатора для литья под давлением требует тщательного одновременного рассмотрения тепловых характеристик, технологичности и механической целостности.
Геометрия и плотность плавников
Ребра — это основной механизм, с помощью которого радиатор увеличивает свою эффективную площадь поверхности. В отлитом под давлением радиаторе ребра могут быть ориентированы в нескольких направлениях, различаться по высоте и толщине по всей детали и располагаться в виде штифтов, прямых, поперечных или радиальных конфигураций, которые невозможно выдавить. К основным геометрическим параметрам относятся:
- Высота плавника: Более высокие ребра увеличивают площадь поверхности, но также увеличивают глубину полости матрицы, что усложняет заполнение тонких ребер расплавленным металлом и увеличивает риск холодного закрытия (неполного заполнения) или пористости.
- Толщина плавника: Более тонкие ребра обеспечивают большее количество ребер на единицу ширины (более высокую плотность ребер) и, следовательно, большую площадь поверхности, но существуют практические нижние пределы - обычно около 1,0–1,5 мм для литья под давлением алюминия, - ниже которых надежное заполнение не может быть гарантировано.
- Шаг плавников (расстояние): Ребра с более близким расположением увеличивают площадь поверхности, но ограничивают поток воздуха между ребрами, что потенциально снижает конвективную передачу тепла. Оптимальный шаг зависит от того, является ли охлаждение естественной конвекцией или принудительным потоком воздуха, а также от скорости этого воздушного потока.
- Форма плавника: Штыревые ребра (цилиндрические или квадратные стойки) хорошо работают при набегающем потоке воздуха от непосредственно установленного вентилятора. Прямые параллельные ребра работают лучше всего, когда поток воздуха направляется по их длине. Радиальное расположение ребер часто встречается в круглых радиаторах светодиодов, где преобладает естественная конвекция.
Толщина основания и плоскостность
Опорная пластина радиатора — сплошная секция, которая контактирует с теплогенерирующим компонентом — должна быть достаточно толстой, чтобы распространять тепло в поперечном направлении от точки контакта по всему массиву ребер, но не настолько толстой, чтобы это приводило к увеличению веса и стоимости материалов. Толщина основания определяется требуемым сопротивлением термическому растеканию и жесткостью, необходимой для предотвращения коробления в процессе литья под давлением и в эксплуатации. Плоскостность базовой поверхности имеет решающее значение: даже небольшие зазоры между источником тепла и радиатором создают значительное дополнительное тепловое сопротивление. Обработку монтажной поверхности после литья на станке с ЧПУ часто предусматривают для обеспечения плоскостности в пределах 0,05–0,1 мм.
Углы уклона
Углы уклона — небольшой конус, применяемый ко всем вертикальным поверхностям полости матрицы, — являются фундаментальным требованием процесса литья под давлением. Без тяги отливка зафиксировалась бы на стенках матрицы по мере затвердевания и сжатия, что сделало бы невозможным выталкивание или привело бы к разрыву детали. Стандартные углы уклона при литье алюминия под давлением обычно составляют от 0,5° до 2° для внешних поверхностей и от 1° до 3° для внутренних поверхностей (сердечников). Для ребер радиатора углы уклона означают, что ребра у основания немного толще, чем на кончике, что в любом случае является конструктивным преимуществом.
Равномерность толщины стенки
Резкие изменения толщины стенок вызывают неравномерность скорости затвердевания, что может привести к пористости, усадочным пустотам и остаточным напряжениям в отливке. Конструкторы стремятся добиться как можно более равномерной толщины стенок по всей детали, используя большие радиусы на переходах толщины и избегая изолированных толстых участков (которые затвердевают последними и, следовательно, наиболее склонны к усадке). Для радиаторов это означает, что соединение ребер с основанием и любые встроенные выступы или монтажные площадки должны быть тщательно скруглены.
Расположение линии разъема и выталкивателя
Расположение линии разъема влияет как на внешний вид готового радиатора, так и на его точность размеров. Засветы и следы на линии разъема неизбежны, и их расположение следует выбирать так, чтобы свести к минимуму воздействие на функциональные поверхности. Следы выталкивающих штифтов на поверхности радиатора также неизбежны, и их положение необходимо спланировать так, чтобы они не влияли на монтажную поверхность компонента или любую поверхность, которая будет видна в конечном продукте.
Обработка поверхности радиаторов для литья под давлением
Поверхности из литого алюминия функциональны, но их тепловые характеристики и долговечность можно улучшить с помощью различных вариантов обработки поверхности.
Анодирование
Анодирование is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Примечание. Стандартный алюминиевый сплав A380 не идеален для анодирования из-за высокого содержания кремния и меди, что приводит к неравномерному, темному или пятнистому анодированному покрытию. Для применений, требующих высококачественного анодированного внешнего вида, следует использовать сплав с низким содержанием кремния, например A360 или ADC1.
Порошковое покрытие
Порошковое покрытие наносит электростатически сухой полимерный порошок на поверхность радиатора, который затем отверждается в печи с образованием прочной однородной пленки. Обеспечивает хорошую защиту от коррозии и позволяет использовать широкий спектр цветов. Как и анодирование, полимерное покрытие имеет низкую теплопроводность, поэтому его толщину следует минимизировать (обычно 60–100 мкм) на термически критических поверхностях. Порошковое покрытие совместимо с A380 и большинством других алюминиевых сплавов для литья под давлением.
Дробеструйная очистка и галтовка
Дробеструйная или дробеструйная обработка поверхности отлитого изделия удаляет остаточный заусенец, улучшает однородность поверхности и увеличивает шероховатость поверхности, что незначительно увеличивает эффективную площадь поверхности для теплопередачи. Галтовка дает аналогичные результаты для более мелких компонентов, обрабатываемых партиями. Эти обработки часто применяются в качестве подготовительного этапа перед анодированием или покраской.
Гальваника
В тех случаях, когда требуется повышенная твердость поверхности, электропроводность или особые эстетические свойства, можно использовать гальваническое покрытие никелем, хромом или другими металлами. Никелирование, в частности, обеспечивает превосходную коррозионную стойкость и гладкую поверхность и используется в некоторых приложениях в области телекоммуникаций и военной электроники.
Преимущества радиаторов для литья под давлением
Литье под давлением предлагает ряд преимуществ, которые делают его предпочтительным способом производства радиаторов во многих областях применения:
- Сложная трехмерная геометрия: Литье под давлением позволяет производить массивы ребер с различной ориентацией, встроенными монтажными элементами, каналами и выступами за одну операцию — геометрию, которую невозможно или непомерно дорого реализовать любым другим методом.
- Высокие темпы производства: Машины для литья под давлением с холодной камерой могут достигать времени цикла порядка одной-трех минут на один выстрел для типичных размеров радиаторов, что обеспечивает очень высокую производительность после установки оснастки. Это делает литье под давлением весьма конкурентоспособным при больших объемах производства.
- Отличная размерная стабильность: Все отливки из одного штампа имеют очень близкие размеры, что важно при сборке электроники, где радиаторы должны точно сопрягаться со стандартизированными комплектами компонентов и корпусами.
- Структурная целостность: Литые радиаторы механически прочны, способны выдерживать вибрацию, удары и механические нагрузки, возникающие во время сборки. Это делает их особенно ценными в автомобильной и промышленной среде.
- Продукция, близкая к нетто: Отлитая деталь точно повторяет свою окончательную геометрию, что снижает объем вторичной обработки и отходов материала по сравнению с обработкой радиатора из твердой заготовки.
- Интеграция нескольких функций: Монтажные кронштейны, элементы прокладки кабелей, стенки корпуса и ребра радиатора могут быть объединены в одну отлитую под давлением деталь, что сокращает количество отдельных компонентов, операций сборки и потенциальных термоинтерфейсных соединений в конечном продукте.
Ограничения и проблемы радиаторов для литья под давлением
Несмотря на свои сильные стороны, литье под давлением не является оптимальным решением в каждой ситуации. Инженеры должны знать его основные ограничения:
- Высокая стоимость инструмента: Стальные штампы для литья под давлением алюминия стоят дорого (обычно от нескольких тысяч до десятков тысяч фунтов в зависимости от сложности), что делает литье под давлением неэкономичным для небольших объемов производства. Точка безубыточности по сравнению с механической обработкой с использованием цельных или других процессов зависит от сложности и объема детали, но литье под давлением обычно становится привлекательным при производстве нескольких тысяч деталей в год.
- Пористость: Литье под высоким давлением может задерживать воздух в полости матрицы, что приводит к образованию пор внутри отливки. Это особенно проблематично для радиаторов, которые будут подвергаться давлению (например, конструкции холодных пластин с жидкостным охлаждением), или для деталей, требующих термической обработки после литья. Полутвердое литье под давлением и литье под вакуумом — это варианты процесса, которые значительно снижают пористость при дополнительных затратах на процесс.
- Более низкая теплопроводность, чем у других алюминиевых форм: Как отмечалось выше, сплавы с высоким содержанием кремния, которые придают литью под давлением алюминий превосходную текучесть, также снижают теплопроводность по сравнению с деформируемыми сплавами или литейными сплавами с низким содержанием кремния. Для применений с экстремальными тепловыми требованиями это может быть ограничивающим фактором.
- Ограничения соотношения сторон плавника: Очень тонкие и очень высокие ребра трудно надежно заполнить при литье под высоким давлением. Если приложение требует чрезвычайно высокой плотности ребер или соотношения сторон, превышающего то, что может быть надежно достигнуто литьем под давлением, более подходящими могут быть радиаторы со срезанными или приклеенными ребрами.
- Изменения конструкции обходятся дорого: Модификация штампа после его изготовления обходится дорого. В отличие от экструдированных радиаторов, где новая экструзионная матрица стоит относительно недорого, изменение конструкции литого радиатора может потребовать значительной доработки или полной замены матрицы.
Литье под давлением по сравнению с другими методами производства радиаторов
| Метод | Сложность дизайна | Теплопроводность | Стоимость оснастки | Стоимость единицы продукции (большой объем) | Лучшее для |
|---|---|---|---|---|---|
| Литье под давлением | Очень высокий (3D) | Умеренный (~96 Вт/м·К) | Высокий | Низкий | Сложные формы, большой объем, встроенные функции |
| Экструзия | Умеренный (2D-профиль) | Хорошо (~150–200 Вт/м·К) | Низкий | Очень низкий | Простые однородные сечения, средний объем |
| Зачистка | Высокий (thin dense fins) | Очень хорошо | Умеренный | Умеренный | Высокий fin density, high performance, moderate volume |
| Ковка | Умеренный | Отлично | Умеренный–High | Умеренный | Высокий strength, high thermal performance |
| Связанный плавник | Очень высокий | Отлично (copper fins) | Низкий–Moderate | Высокий | Сверхвысокая производительность, индивидуальный дизайн, малый объем |
| обработка с ЧПУ | Очень высокий | Отлично | Низкий (no tooling) | Очень высокий | Прототипы, очень малый объем, высочайшая точность |
Применение радиаторов для литья под давлением
Сочетание геометрической свободы, механической прочности и эффективности производства делает литые радиаторы лучшим решением для широкого спектра отраслей и категорий продукции.
Светодиодное освещение
Светодиодные светильники, особенно промышленные светильники для высоких пролетов, уличные фонари и светильники для садоводства, являются одной из крупнейших и быстрорастущих областей применения литых радиаторов. Круглая или многоугольная геометрия многих светодиодных матриц в сочетании с необходимостью объединить оптический корпус, точки крепления и решетку ребер в единый компактный и эстетически продуманный компонент идеально подходит для литья под давлением. Хорошо спроектированные литые светодиодные радиаторы могут снизить тепловое сопротивление до 20% по сравнению с эквивалентными экструдированными конструкциями, что напрямую улучшает температуру перехода светодиодов, эффективность и срок службы.
Автомобильная электроника
Электрификация транспортных средств — электродвигателей, инверторов, бортовых зарядных устройств, систем управления батареями и современной электроники для помощи водителю — резко увеличила требования к терморегулированию автомобильных компонентов. Радиаторы из литого под давлением алюминия широко используются в этих приложениях, поскольку они сочетают в себе высокую механическую прочность (выдерживают вибрацию и механические нагрузки), хорошие тепловые характеристики, совместимость с автомобильными поверхностными обработками и возможность интеграции сложных функций монтажа и герметизации. В инверторах электромобилей, в частности, используются изготовленные по индивидуальному заказу литые радиаторы или охлаждающие пластины в качестве ключевого элемента конструкции и управления температурой.
Телекоммуникационная и сетевая инфраструктура
Оборудование базовых станций, усилители мощности RF и сетевые коммутаторы выделяют значительное количество тепла в плотно расположенных корпусах. Литые радиаторы позволяют интегрировать систему управления температурным режимом непосредственно в корпус оборудования, устраняя необходимость в отдельных компонентах радиатора и уменьшая количество тепловых интерфейсов на тепловом пути. Компактная и сложная геометрия, достигаемая методом литья под давлением, хорошо соответствует пространственным ограничениям современного телекоммуникационного оборудования.
Промышленная силовая электроника
Частотно-регулируемые приводы, преобразователи мощности, сварочное оборудование и контроллеры промышленных двигателей требуют надежных радиаторов с длительным сроком службы, способных надежно работать в средах, которые могут включать в себя вибрацию, загрязнение и термоциклирование. Литые радиаторы в этих приложениях часто включают элементы крепления для силовых модулей (IGBT, тиристоры, MOSFET) непосредственно в отливку, что снижает сложность сборки и обеспечивает повторяемый, четко определенный контакт между компонентом и радиатором.
Бытовая электроника
От игровых консолей и телевизионных приставок до блоков питания и аудиоусилителей — продукты бытовой электроники выигрывают от литых радиаторов, когда требования к их форме — круглые, L-образные или иным образом непризматические — делают экструзию непрактичной. Экономическая эффективность литья под давлением в больших объемах также подходит для массового производства бытовой электроники.
Контроль качества при производстве радиаторов литья под давлением
Обеспечение стабильного качества литых под давлением радиаторов требует систематического контроля на нескольких этапах производственного процесса. К основным мерам контроля качества относятся:
- Входная проверка материалов: Подтверждение состава сплава каждой загрузки расплава спектрографическим анализом перед началом разливки.
- Мониторинг параметров процесса: Регистрация и контроль давления впрыска, температуры металла, температуры штампа и времени цикла для каждого выстрела, чтобы обнаружить отклонения в процессе до того, как будут произведены дефектные детали.
- Проверка размеров: Использование координатно-измерительных машин (КИМ) или измерительных приспособлений для проверки критических размеров, в частности плоскостности монтажной поверхности и шага ребер, на основе статистической выборки.
- Обнаружение пористости: Рентгеновский контроль или компьютерная томография для применений, где внутренняя пористость недопустима, например, герметичные компоненты жидкостного охлаждения.
- Проверка тепловых характеристик: Испытание на термическое сопротивление с использованием калиброванных испытательных установок для проверки того, что радиаторы соответствуют заданным тепловым характеристикам перед выпуском в производство.
Заключение
Литые радиаторы представляют собой высокоэффективное и широко распространенное решение для управления температурным режимом электронных и энергетических систем в различных отраслях: от бытовой электроники и светодиодного освещения до автомобильной электрификации и промышленного преобразования энергии. Их способность производить ребра сложной трехмерной геометрии, интегрировать множество функциональных функций в один компонент и обеспечивать стабильное качество при больших объемах производства дает им преимущества, которые полностью не воспроизводит ни один другой производственный процесс.
Инженерное решение о выборе радиатора для литья под давлением требует тщательного баланса требований к теплопроводности, геометрической сложности, объема производства, инвестиций в оснастку и требований к качеству поверхности. Когда эти факторы совпадают, особенно когда объемы производства высоки, геометрия сложна, а механическая прочность имеет значение наряду с тепловыми характеристиками, литье под давлением неизменно является наиболее эффективным и экономичным выбором. Поскольку плотность мощности в электронике продолжает расти, а управление температурным режимом становится все более важным для надежности продукции, литые радиаторы останутся краеугольным камнем в арсенале инженера-теплотехника.