 English
 Español
 русский
Контент
- 1 Пошаговый обзор процесса литья цинка под давлением
- 2 Распространенные сплавы цинка, используемые при литье под давлением
- 3 Преимущества литья под давлением цинка
- 4 Промышленное применение литья под давлением цинка
- 5 Ключевые соображения по проектированию литья под давлением цинка
- 6 Распространенные дефекты и контроль качества при литье цинка под давлением
- 7 Устойчивое развитие и процесс литья под давлением цинка
- 8 Будущие тенденции в технологии литья под давлением цинка
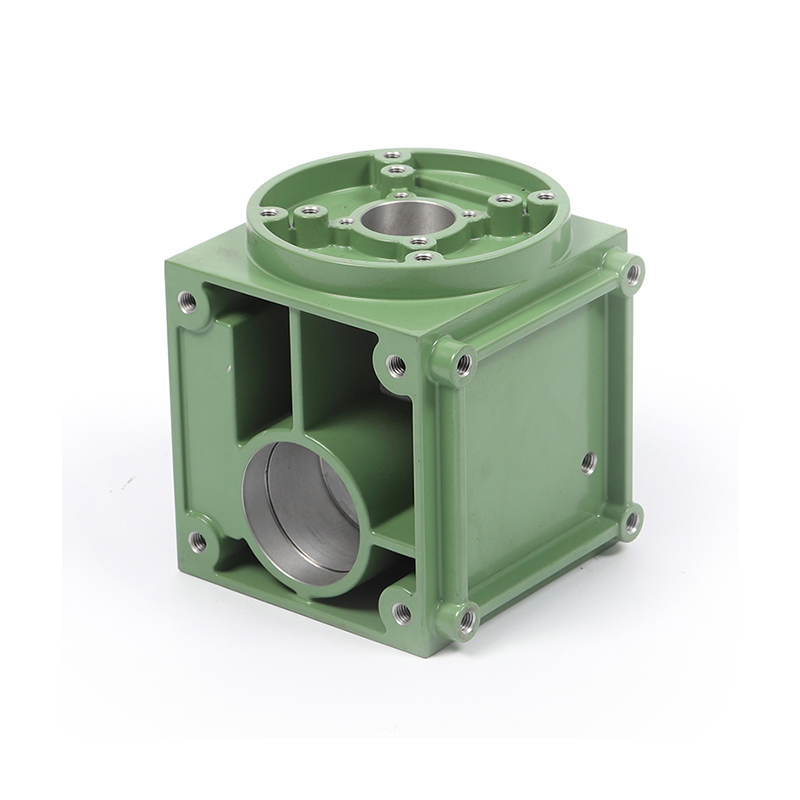
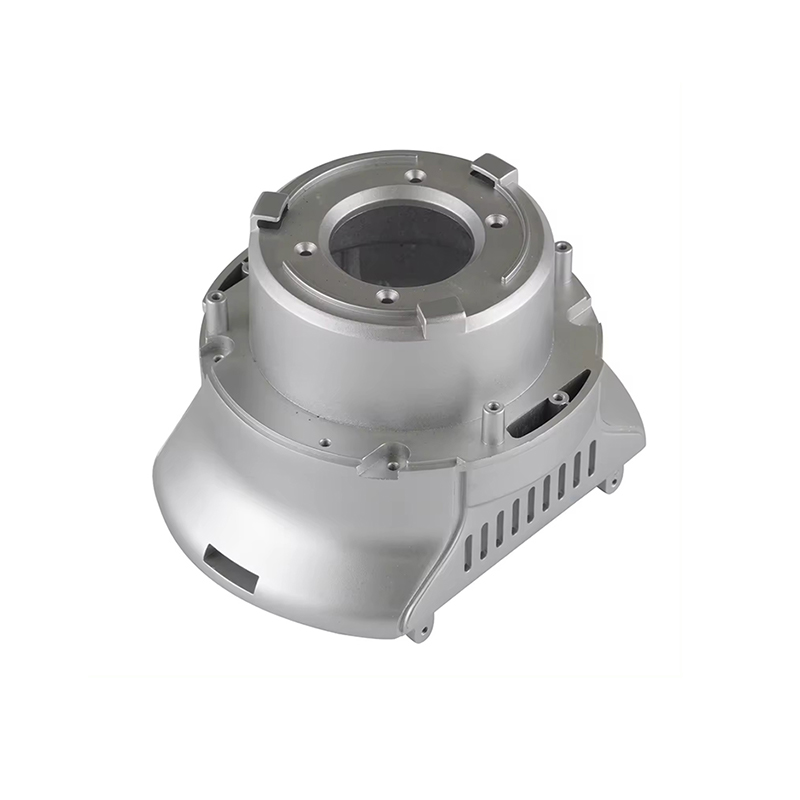
Литье цинка под давлением – это метод литья металла под высоким давлением при котором расплавленный цинковый сплав нагнетается в полость формы из закаленной стали («матрица») при давлении, обычно варьирующемся от 1000 до 30 000 фунтов на квадратный дюйм. Сплав быстро затвердевает внутри матрицы, образуя стабильную по размерам деталь почти готовой формы, которая часто требует незначительной вторичной обработки или вообще не требует ее.
По сравнению с другими металлами, литыми под давлением, такими как алюминий, магний или медь, цинк обладает уникальным сочетанием свойств: низкая температура плавления (~ 420 °С / 788 °F) , высокая текучесть, превосходная литейность и отличная механическая прочность. Эти характеристики делают цинк предпочтительным выбором для сложных тонкостенных компонентов и деталей, требующих высокой точности деталей.
В программе используются две основные конфигурации машины. процесс литья под давлением цинка : горячая камера машинный (наиболее распространенный для цинка) и менее часто используемый холодильная камера машина. В машинах с горячей камерой механизм впрыска погружен в резервуар с расплавленным металлом, что обеспечивает очень короткое время цикла — обычно 400–900 выстрелов в час.
Пошаговый обзор процесса литья цинка под давлением
Процесс литья цинка под давлением следует строго контролируемой последовательности операций. Каждый этап напрямую влияет на точность размеров, качество поверхности и структурную целостность конечного компонента.
Половинки матрицы очищаются и опрыскиваются разделительной смазкой (смазкой). Это предотвращает прилипание, контролирует температурные градиенты и продлевает срок службы матрицы.
Крышка и эжектор закрываются гидравлически и фиксируются под действием высокой прижимной силы, достаточной для того, чтобы противостоять давлению впрыска во время наполнения.
Расплавленный цинк при температуре ~ 430–450 ° C впрыскивается в полость матрицы через гибкую шейку и сопло (горячую камеру) с точно контролируемой скоростью и давлением.
Сплав замерзает в течение от миллисекунд до секунд. Температура матрицы, каналы охлаждения и состав сплава определяют скорость затвердевания и микроструктуру.
После затвердевания матрица открывается, и выталкиватели выталкивают отливку из полости матрицы. Правильная конструкция эжектора предотвращает искажение тонких деталей.
Ворота, полозья и планка обрезаются (часто с помощью автоматических обрезных штампов). Последующая обработка может включать дробеструйную очистку, гальваническое покрытие, порошковое покрытие или обработку на станке с ЧПУ.
Весь цикл — от инъекции до изгнания — обычно занимает от 5 до 40 секунд в зависимости от сложности детали и толщины стенки. Такое короткое время цикла является одним из основных экономических преимуществ процесса литья цинка под давлением.
Распространенные сплавы цинка, используемые при литье под давлением
Выбор цинкового сплава глубоко влияет на механические свойства, коррозионную стойкость и стабильность размеров отлитой детали. Семейство ZAMAK (аббревиатура от немецких слов, обозначающих входящие в его состав металлы: цинк, алюминий, магний, медь) представляет собой наиболее широко используемую группу цинковых сплавов для литья под давлением во всем мире.
| Сплав | Аль % | Cu % | Мг % | Предел прочности | Ключевые характеристики |
|---|---|---|---|---|---|
| ЗАМАК 2 (Сплав 2) | 4.0 | 3.0 | 0.04 | ~359 МПа | Высочайшая прочность и твердость семейства ZAMAK; хорошее сопротивление ползучести |
| ЗАМАК 3 (Сплав 3) | 4.0 | 0.10 | 0.04 | ~283 МПа | Наиболее широко используется; отличные литейные свойства; стабильность размеров |
| ЗАМАК 5 (Сплав 5) | 4.0 | 1.0 | 0.04 | ~328 МПа | Более высокая прочность, чем №3; лучшее сопротивление ползучести; распространен в Европе |
| ЗАМАК 7 (Сплав 7) | 4.0 | 0.01 | 0.005 | ~283 МПа | Модифицированный №3 с меньшим содержанием магния; превосходная текучесть; возможны более тонкие стены |
| ЗА-8 | 8.4 | 1.0 | 0.02 | ~374 МПа | Высший алюминий; литье в горячей камере; хорошие несущие свойства |
| ЗА-27 | 27.0 | 2.2 | 0.015 | ~426 МПа | Самый прочный цинковый сплав; легкий; только гравитационная/холодная камера |
ЗАМАК 3 На его долю приходится около 70% всех отливок из цинка, производимых в Северной Америке, благодаря исключительному балансу литейных качеств, механических свойств и экономической эффективности. Когда требуется более высокая прочность без ущерба для точности размеров, ЗАМАК 5 это типичное обновление.
Преимущества литья под давлением цинка
Процесс литья под давлением цинка предлагает убедительное сочетание преимуществ, с которыми одновременно могут сравниться немногие альтернативные методы производства. Понимание этих преимуществ помогает инженерам и специалистам по закупкам принимать обоснованные решения по выбору материалов.
При литье под давлением цинка обычно достигаются допуски ±0,025 мм по критическим элементам, что позволяет сократить или исключить дорогостоящие операции вторичной механической обработки.
Машины для литья под давлением цинка с горячей камерой могут производить сотни выстрелов в час, обеспечивая крупносерийное производство при меньших затратах на единицу продукции, чем многие конкурирующие процессы.
Высокая текучесть расплавленного цинка позволяет заполнять тонкие стенки (до 0,3 мм), подрезы, резьбы и сложные внутренние каналы за одну операцию литья.
Стальные штампы, используемые при литье под давлением цинка, служат значительно дольше, чем штампы для алюминия, часто превышающие 1 000 000 выстрелов, что снижает амортизированную стоимость оснастки на деталь.
Поверхности, отлитые из цинка, достаточно гладкие для нанесения прямого покрытия, окраски или порошкового покрытия без тщательной подготовки поверхности, что снижает затраты на отделку.
Цинк естественным образом образует защитную патину, а отливки из цинка под давлением очень восприимчивы к гальваническим, анодным и хроматным конверсионным покрытиям для повышения защиты.
Промышленное применение литья под давлением цинка
Универсальность процесса литья под давлением цинка сделала его незаменимым в чрезвычайно широком спектре отраслей промышленности. От бытовой электроники до тяжелых автомобильных компонентов — детали, отлитые под давлением из цинка, можно найти везде, где высокая точность, прочность и косметическое качество пересекаются с необходимостью экономичного крупносерийного производства.
Основные отрасли конечного использования
В автомобильная промышленность Отливки из цинка под давлением используются в карбюраторах, компонентах топливной системы, дверных ручках, механизмах ремней безопасности, деталях рулевой колонки и все чаще в компонентах электромобилей (EV), требующих электромагнитного экранирования. Возможность интеграции нескольких функций в одну отливку сокращает количество операций сборки и вес систем автомобиля.
бытовая электроника В этом секторе в значительной степени используется цинковое литье под давлением для петель ноутбуков, корпусов камер, корпусов разъемов и радиаторов, где сочетание способности экранировать электромагнитные помехи, теплопроводности и точного контроля размеров имеет решающее значение для производительности продукта.
Ключевые соображения по проектированию литья под давлением цинка
Успешное литье цинка под давлением начинается с проектирование с учетом технологичности (DFM) . Инженеры, которые понимают ограничения и возможности процесса на ранних стадиях проектирования, достигают лучшего качества деталей, снижения затрат на оснастку и ускорения вывода продукции на рынок.
Толщина стены
Равномерная толщина стенок способствует равномерному затвердеванию и сводит к минимуму дефекты усадки. Рекомендуемая номинальная толщина стенки для отливок цинка под давлением составляет 1,0–3,5 мм , хотя с ZAMAK 7 можно получить стенки толщиной до 0,3 мм. Следует избегать резких изменений толщины сечения или переходить к нему с постепенным уменьшением.
Углы уклона
Углы уклона от 0,5° до 2° на поверхностях, параллельных направлению линии разъема, обеспечивают чистый выброс без деформации детали. Внутренние стены и глубокие карманы требуют больших углов уклона, чтобы компенсировать усадку металла на сердечниках.
Ребрышки и боссы
Ребра должны составлять 50–70% толщины прилегающей стенки и располагаться так, чтобы придавать жесткость, не создавая провалов или пористости. Бобышки (приподнятые цилиндрические элементы для крепежных элементов) должны иметь стержневые штифты для контроля устойчивости стенки и поддерживаться косынками для обеспечения прочности.
Подрезы и побочные действия
Для подрезов требуются боковые действия (скользящие стержни) в матрице, что увеличивает сложность оснастки и стоимость. Там, где это позволяет конструкция, преобразование внешних поднутрений в эквивалентные элементы, достижимые без боковых действий, значительно снижает стоимость штампа и повышает надежность производства.
Допуски и усадка
ЗАМАК 3 имеет линейную усадку примерно 1,17%. Конструкторы штампов компенсируют это за счет соответствующего масштабирования полости. При производстве достижимы общие допуски ±0,076 мм на 25 мм размера; критические характеристики могут быть удержаны с точностью до ±0,025 мм при правильном стробировании и управлении процессом.
Распространенные дефекты и контроль качества при литье цинка под давлением
Даже несмотря на присущие цинку преимущества как литейного металла, изменчивость процесса может привести к появлению дефектов, которые ухудшают целостность или внешний вид детали. Понимание коренных причин распространенных дефектов позволяет инженерам-технологам принимать профилактические меры и поддерживать стабильное качество продукции.
- Пористость Газовые или усадочные пустоты внутри отливки. Причиной является захваченный воздух, чрезмерная скорость впрыска или недостаточная вентиляция. Исправлено путем оптимизации конструкции литника/литника, добавления вакуумного усилителя или регулировки параметров впрыска.
- Холодное закрытие Видимые линии шва, где два фронта потока металла встречаются без полного сплавления. Результат – недостаточная температура металла, медленный впрыск или неправильное расположение литника. Исправляется повышением температуры металла или изменением конструкции литниковой системы.
- Вспышка Тонкие металлические ребра на линии разъема или вокруг штифтов выталкивателей. Причиной является износ штампов, недостаточное усилие зажима или чрезмерное давление впрыска. Требуется обслуживание штампа, регулировка усилия зажима или настройка параметров впрыска.
- неправильное выполнение Неполное заполнение полости матрицы. Обычно из-за низкой температуры металла, недостаточного давления впрыска или тонких стенок, которые замерзают до заполнения полости. Устранено путем регулировки температуры и изменения конструкции ворот.
- Междендритная усадка Подповерхностная пористость в центре толстых участков из-за усадки при затвердевании. Минимизация за счет единообразной конструкции стенок, давления интенсификации и надлежащего охлаждения матрицы.
- образование волдырей Поверхностные пузырьки, которые появляются после нанесения покрытия или окраски, вызваны подповерхностной пористостью, которая расширяется под воздействием тепла. Предотвращается путем контроля пористости на этапе литья за счет оптимизации процесса.
Современные предприятия по литью цинка под давлением используют комплексный подход к управлению качеством, сочетающий в себе Статистический контроль процессов (СПК) , рентгеновский контроль, проверка размеров КИМ и автоматизированные системы технического зрения для обнаружения и устранения дефектов в режиме реального времени.
Устойчивое развитие и процесс литья под давлением цинка
Поскольку обрабатывающие отрасли сталкиваются с растущим давлением необходимости снижения воздействия на окружающую среду, процесс литья под давлением цинка предлагает неотъемлемые преимущества устойчивого развития, которые заслуживают признания. Цинк является одним из наиболее перерабатываемых металлов на Земле, а замкнутый цикл литья под давлением сводит к минимуму отходы материала.
более низкая температура плавления Использование цинковых сплавов напрямую приводит к снижению энергопотребления на килограмм литого металла по сравнению со сплавами алюминия или меди. Срок службы штампа также увеличивается, что снижает расход энергоемкой инструментальной стали в течение срока службы детали.
Кроме того, способность производить компоненты почти чистой формы с минимальной последующей обработкой снижает образование стружки и затраты энергии, связанные с вторичными операциями. Поскольку производители стремятся получить экологическую сертификацию ISO 14001 и сократить выбросы углекислого газа, характерный для литья под давлением цинка профиль экономики замкнутого цикла становится все более важным критерием выбора.
Будущие тенденции в технологии литья под давлением цинка
zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Тиксомолдинг цинка
В процессе тиксолитья цинк впрыскивается в полутвердом, тиксотропном состоянии, что снижает пористость и улучшает механические свойства по сравнению с обычным впрыскиванием полностью жидкости. Несмотря на более сложную структуру, цинковые компоненты, полученные методом тиксоформования, могут приближаться по свойствам к деформируемому материалу в критически важных областях применения.
Интегрированное моделирование и управление процессами с использованием искусственного интеллекта
Усовершенствованные инструменты моделирования заполнения штампов (такие как MAGMASOFT и Flow-3D) теперь регулярно используются для оптимизации конструкции литников и направляющих, прогнозирования усадки и выявления горячих точек перед резкой стали. Все чаще алгоритмы машинного обучения используются на машинах для литья под давлением для динамической корректировки параметров процесса на основе данных датчиков, снижения процента брака и повышения стабильности процесса.
Мультиматериалы и вставное литье
zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Миниатюризация и микролитье под давлением
Достижения в области производства штампов и контроля впрыска позволили микро литье под давлением компонентов цинка массой менее 1 грамма с характеристиками, измеряемыми сотыми долями миллиметра. Применение в микроэлектронике, медицинских приборах и точном приборостроении продолжает расширять границы возможностей литья под давлением цинка.
zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of высокая точность размеров, превосходное качество поверхности, быстрое время цикла, длительный срок службы штампа, гибкость конструкции и возможность вторичной переработки. позиционирует литье цинка под давлением как краеугольный камень прецизионного производства металлов.
Независимо от того, выбираете ли вы ZAMAK 3 для крупносерийного корпуса бытовой электроники, ZAMAK 5 для автомобильного конструктивного кронштейна или ZA-27 для высокопрочного компонента подшипника, процесс литья под давлением из цинка открывает путь к созданию сложных, высококачественных металлических деталей по цене и уровню производительности, с которыми альтернативы с трудом могут сравниться. Для инженеров, желающих участвовать в этом процессе на ранних этапах цикла проектирования, литье цинка под давлением продолжает открывать новые возможности для инноваций в продукции.