 English
 Español
 русский
Контент
- 1 Что такое процесс литья жидкого стекла?
- 2 Шаг за шагом: как изготавливаются детали для литья жидкого стекла
- 3 Основные характеристики деталей для литья жидкого стекла
- 4 Материалы, производимые в виде деталей для литья жидкого стекла
- 5 Преимущества деталей для литья жидкого стекла
- 6 Водяное стекло и литье по выплавляемым моделям из диоксида кремния: прямое сравнение
- 7 Литье жидкого стекла против литья в песчаные формы: понимание перехода на новый уровень
- 8 Отрасли промышленности и применение деталей для литья жидкого стекла
- 9 Рекомендации по проектированию деталей для литья жидкого стекла
- 10 Контроль качества деталей для литья жидкого стекла
- 11 Варианты обработки поверхности деталей, отлитых из жидкого стекла
- 12 Вопросы закупок и поиска поставщиков
- 13 Профиль окружающей среды и устойчивого развития
- 14 Часто задаваемые вопросы о деталях для литья жидкого стекла
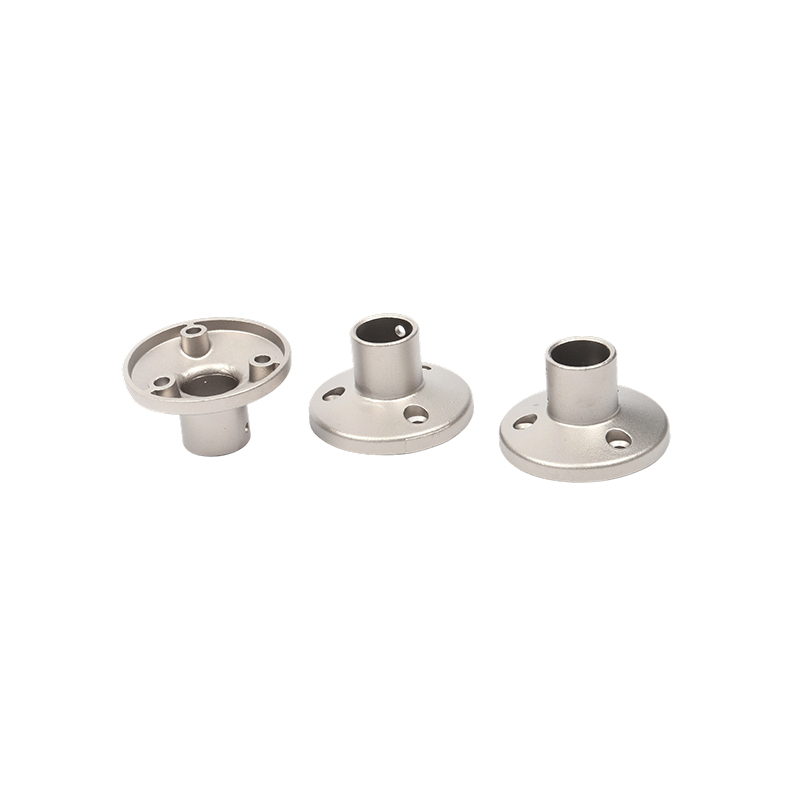
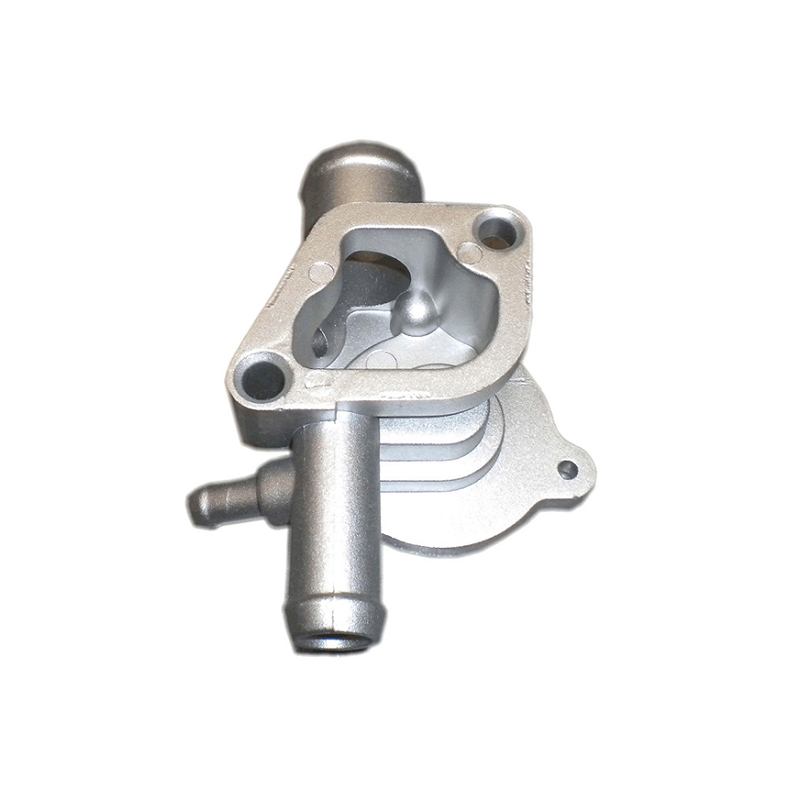
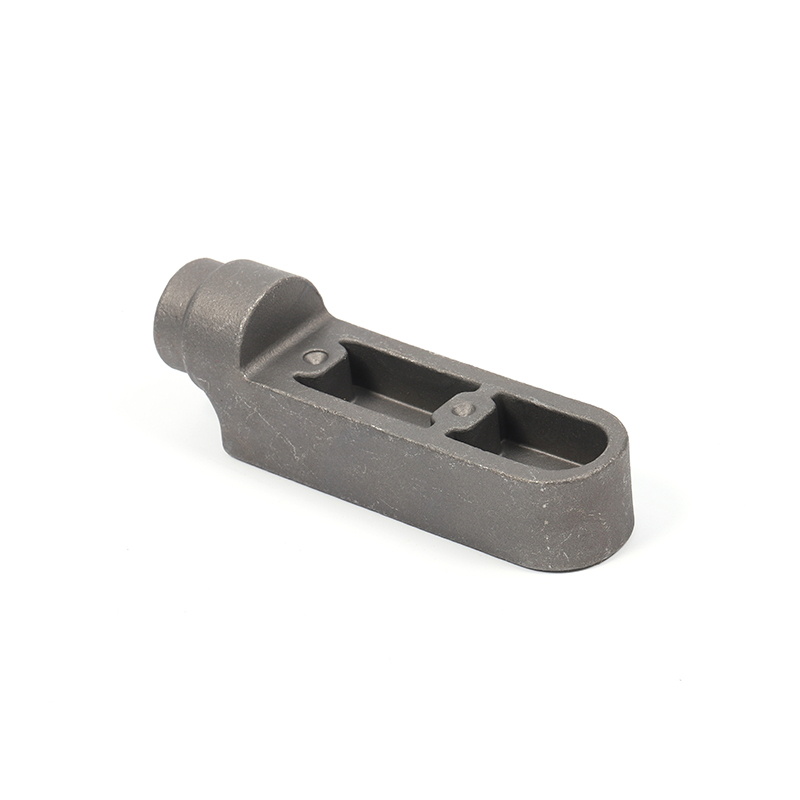
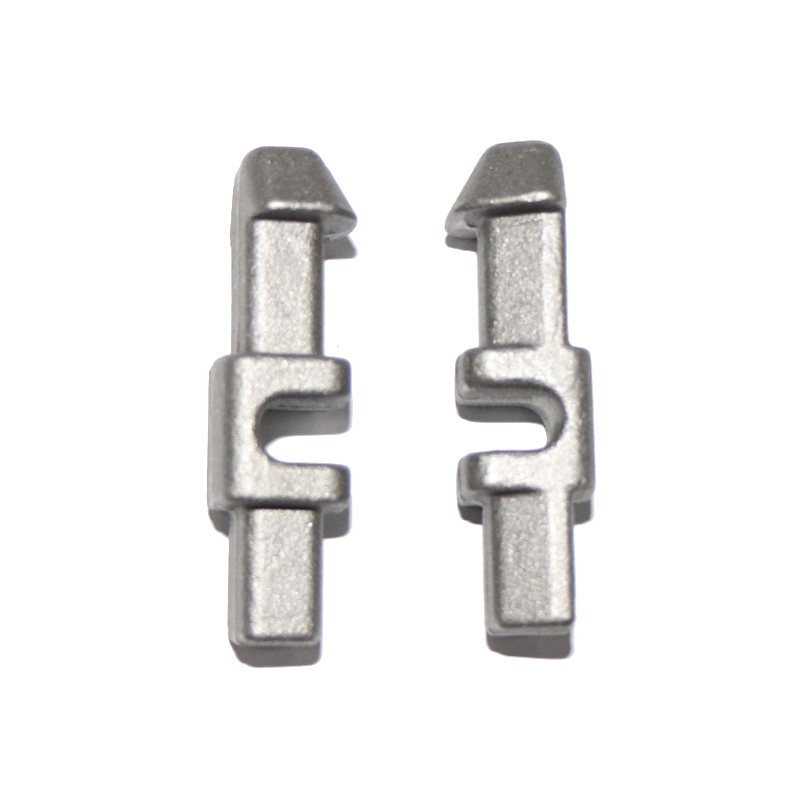
Когда инженеры и специалисты по закупкам указывают детали для литья жидкого стекла Они имеют в виду хорошо зарекомендовавший себя вариант процесса литья по выплавляемым моделям, в котором раствор силиката натрия, обычно называемый жидким стеклом, действует как связующее вещество керамической оболочки. Этот процесс занимает стратегически важную позицию между недорогим литьем в песчаные формы и литьем по выплавляемым моделям из золя диоксида кремния премиум-класса (коллоидный диоксид кремния), предлагая значительно лучшее качество поверхности и точность размеров, чем литье в песчаные формы, при значительно более низких затратах на инструменты и производство, чем процессы золя диоксида кремния.
От корпусов насосов и корпусов клапанов до рабочих колес, кронштейнов и фланцев — детали, отлитые из жидкого стекла, можно найти практически во всех отраслях промышленности. Понимание процесса, материалов, допусков, применения и сравнительных преимуществ этой технологии имеет важное значение для принятия обоснованных решений о выборе поставщиков и проектировании.
Что такое процесс литья жидкого стекла?
Процесс литья жидкого стекла представляет собой разновидность литья по выплавляемым моделям, также называемого прецизионным литьем или литьем по выплавляемым моделям, при котором керамическая форма строится вокруг воскового образца, который впоследствии расплавляется. Отличительной особенностью процесса производства жидкого стекла является использование раствора силиката натрия в качестве связующего для керамической оболочки, в отличие от коллоидного кремнезема (золя кремнезема), используемого в более высоком варианте того же семейства процессов.
Силикат натрия (Na₂SiO₃) — соединение, давшее название «жидкое стекло» из-за его стеклообразной, водорастворимой природы — реагирует с газом CO₂ или кислотными отвердителями, образуя жесткую силикатную сетку, которая связывает огнеупорные частицы в прочную, термостойкую оболочку. Эта оболочка точно воспроизводит детали поверхности восковой модели, позволяя производить сложные отливки почти чистой формы с хорошей размерной стабильностью.
Силикат натрия (Na₂SiO₃) образует в воде прозрачный вязкий раствор, напоминающий расплавленное стекло — отсюда и промышленное название «жидкое стекло». При использовании в качестве керамического связующего его нейтрализуют газообразным CO₂ или раствором хлорида аммония, вызывая быстрое гелеобразование, которое скрепляет огнеупорные зерна в жесткую оболочку. Этот этап отверждения CO₂ происходит быстрее и дешевле, чем контролируемая сушка, необходимая для оболочек из коллоидного диоксида кремния, что способствует экономическому преимуществу процесса.
Шаг за шагом: как изготавливаются детали для литья жидкого стекла
- Производство восковых моделей: Расплавленный воск впрыскивается в металлическую форму под давлением для формирования точных восковых копий желаемой детали. Несколько восковых моделей собираются на центральном восковом литнике, что позволяет одновременно отливать множество деталей за одну заливку.
- Корпус корпуса — суспензионное покрытие: Восковая сборка погружается в суспензию силиката натрия, содержащую мелкую огнеупорную муку (обычно кварц или циркон). За каждым погружением следует нанесение штукатурки — на влажное покрытие обсыпают более крупный огнеупорный песок или частицы муллита для увеличения толщины.
- CO₂ Закалка: После каждого слоя суспензии и штукатурки оболочка затвердевает под воздействием углекислого газа. CO₂ реагирует с силикатом натрия с образованием карбоната натрия и аморфного силикагеля, сшивая связующее и затвердевая слой в течение нескольких минут. Это быстрое затвердевание является ключевым экономическим отличием процесса производства жидкого стекла от кремнезоля, который требует длительной сушки при комнатной температуре между слоями.
- Строительство оболочки — несколько слоев: Цикл погружения-затвердевания штукатурки повторяется 4–7 раз, чтобы создать оболочку достаточной прочности, чтобы выдержать заливку металла. Общая толщина оболочки обычно достигает 6–12 мм в зависимости от размера и веса детали.
- Депарафинизация: Готовую сборку корпуса помещают в паровой автоклав или печь с мгновенным зажиганием для плавления и слива восковых моделей, в результате чего остается полая керамическая полость формы, которая идеально отражает исходную геометрию воска.
- Обжиг (обжиг): Депарафинированные оболочки обжигают в печи при температуре 850–950 °C для выжигания остатков воска, спекания керамической структуры и предварительного нагрева формы перед заливкой металла — важнейшего этапа, предотвращающего растрескивание при термическом ударе во время заливки.
- Заливка металла: Расплавленный металл заливается в предварительно нагретую керамическую оболочку под действием силы тяжести (или, для некоторых сплавов и геометрий, с помощью центробежной силы или вакуума). Предварительно нагретая форма сохраняет текучесть металла достаточно долго, чтобы заполнить сложные внутренние каналы.
- Выбивание и отсечение оболочки: После затвердевания и охлаждения керамическую оболочку удаляют механической вибрацией, дробеструйной обработкой или водоструйной обработкой. Затем из литника вырезают отдельные отливки с помощью абразивных кругов или ленточных пил.
- Завершающие операции: Отливки подвергаются литому шлифованию, термообработке (если указано), правке, дробеструйной очистке для очистки поверхности и контролю размеров. В зависимости от требований применения могут последовать вторичная механическая обработка, покрытие поверхности или неразрушающий контроль.
Основные характеристики деталей для литья жидкого стекла
Понимание достижимых диапазонов технических характеристик имеет решающее значение при оценке того, подходит ли процесс литья жидкого стекла для данного компонента. Следующие значения представляют стандартные возможности известных литейных заводов:
Эти значения выгодно отличаются от литья в песчаные формы (CT10–CT13) и представляют собой экономичную альтернативу, когда более жесткие допуски литья по выплавляемым моделям из силиказоля (CT4–CT6) не являются строго обязательными. Для многих промышленных компонентов — корпусов насосов, кронштейнов в сборе и корпусов клапанов — диапазон CT5–CT7, достижимый с помощью литья из жидкого стекла, исключает большую часть или всю чистовую обработку некритических поверхностей.
Материалы, производимые в виде деталей для литья жидкого стекла
Одним из существенных преимуществ процесса литья жидкого стекла является его широкая совместимость с материалами. Поскольку керамическая оболочка выдерживает температуру заливки примерно до 1600 °C, она подходит для всего спектра черных и цветных конструкционных сплавов:
WCB, LCC, WC6, WC9 и эквиваленты. Превосходное сочетание прочности, свариваемости и стоимости. Широко используется в клапанах, насосах и конструктивных деталях.
CF8, CF8M (304, 316 эквивалентов), CF3, CF3M, 17-4PH. Идеально подходит для химической обработки, пищевого оборудования и морской среды.
CD4MCu, марки, эквивалентные 2205. Превосходная стойкость к точечной коррозии и коррозии под напряжением для эксплуатации в агрессивных химических средах и на море.
Марки HH, HK, HN и HL. Используется для компонентов печей, сопел горелок и внутренних устройств нефтехимических реакторов, работающих при температуре выше 650 °C.
ГГ25, ГЖС-400-15 и подобные марки. Выбирается там, где жесткость, гашение вибрации и экономичность имеют приоритет над прочностью на разрыв.
Бронза (C95400), латунь и бериллиевая медь. Применяется в корпусах подшипников, компонентах морских гребных винтов и корпусах электрических разъемов.
Преимущества деталей для литья жидкого стекла
Непреходящая популярность литья из жидкого стекла для промышленных деталей обусловлена хорошо сбалансированным набором технологических преимуществ, с которыми могут сравниться лишь немногие конкурирующие технологии при одинаковом диапазоне размеров и сложности деталей.
- Значительно лучшее качество поверхности (Ra 6,3–12,5 мкм), чем при литье в песчаные формы (Ra 25–100 мкм).
- Размерные допуски на 2–3 класса CT выше, чем при литье в сырые песчаные формы.
- Сложная внутренняя геометрия во многих случаях достижима без сердечников.
- Более низкая стоимость оснастки, чем при литье по выплавляемым моделям из силиказоля.
- Более быстрый цикл построения оболочки по сравнению с силикагелем (затвердевание CO₂ по сравнению с сушкой при окружающей среде)
- Широкая совместимость сплавов — от углеродистой стали до жаропрочных сплавов.
- Форма, близкая к заданной, сокращает запасы на обработку и время цикла.
- Подходит для средних и больших объемов производства.
- Хорошо зарекомендовавшая себя, доступная по всему миру производственная база
- Качество поверхности хуже, чем у литья по выплавляемым моделям из силиказоля (Ra 1,6–6,3 мкм)
- Точность размеров ниже, чем у силиказоля, для критических допусков
- Чувствительность корпуса к влаге требует контролируемой влажности в цеху.
- Закалка CO₂ приводит к увеличению содержания кремнезема на поверхности скорлупы, что иногда приводит к появлению включений песка.
- Менее подходит для очень тонких стенок (<1,5 мм) по сравнению с силиказолем.
- Требуется экологический менеджмент отходов силиката натрия.
- Инфраструктура восстановления парафина усложняет эксплуатацию
Водяное стекло и литье по выплавляемым моделям из диоксида кремния: прямое сравнение
Частое решение при закупках точного литья заключается в том, следует ли выбирать литье по выплавляемым моделям из жидкого стекла или кремнезоля (коллоидного диоксида кремния). Эти два процесса тесно связаны, но обслуживают разные сегменты рынка в зависимости от требований к качеству, объемов производства и сложности деталей.
| Параметр | Литье стекла для воды | Литье кремнезема |
|---|---|---|
| связующее | Силикат натрия (Na₂SiO₃) | Коллоидный кремнезем (дисперсия SiO₂) |
| Метод упрочнения оболочки | CO₂ газ / химический отвердитель | Контролируемая сушка при комнатной температуре (6–8 часов/слой) |
| Время сборки оболочки | 1–3 дня | 5–10 дней |
| Шероховатость поверхности (в литом состоянии) | Ra 6,3–12,5 мкм | Ra 1,6–6,3 мкм |
| Размерный допуск | CT4–CT7 | CT4–CT6 |
| Минимальная толщина стенки | ≥ 1,5 мм | ≥ 0,5 мм |
| Стоимость оснастки | Нижний | Высшее |
| Стоимость единицы при объеме | Нижний | Высшее |
| Типичный вес детали | 0,05–50 кг | 0,01–20 кг |
| Лучше всего подходит для | Промышленные, конструкционные детали, детали для работы с жидкостями | Аэрокосмическая, медицинская, высокоточная комплектующая |
Выбор между двумя процессами редко является вопросом предпочтений — он обусловлен максимальным допуском или самой гладкой поверхностью, необходимой для готовой детали. Для компонентов, для которых допустимы Ra 6,3 мкм и CT6, литье из жидкого стекла обеспечивает требуемое качество при значительно более низких затратах. Там, где требуется Ra 3,2 мкм или выше, например, в отверстиях гидравлических золотников, хирургических имплантатах или аэродинамических профилях турбин, подходящей спецификацией является литье по выплавляемым моделям из силиказоля.
Литье жидкого стекла против литья в песчаные формы: понимание перехода на новый уровень
Литье в песчаные формы остается наиболее распространенным в мире процессом литья по объему, но по спектру качества оно занимает совершенно иную позицию, чем литье из жидкого стекла. Для многих промышленных покупателей выбор между деталями, отлитыми в песчаные формы, и деталями, отлитыми из жидкого стекла, является более коммерчески значимым выбором.
Литье в песчаные формы позволяет производить детали с размерными допусками CT10–CT13 и чистотой поверхности, обычно в диапазоне Ra 25–100 мкм. Эти черновые отливки часто требуют большого количества обрабатывающего материала — 3–8 мм на поверхность — для достижения окончательных размеров. Модельная оснастка стоит недорого, но при расчете общей стоимости владения (включая механическую обработку, лом и отделочные работы) литье в песчаные формы теряет свое экономическое преимущество для деталей средней сложности, объем производства которых превышает примерно 500–1000 единиц в год.
Детали, отлитые из жидкого стекла, напротив, поставляются с чистотой поверхности Ra 6,3–12,5 мкм и размерной точностью CT5–CT7, часто требуя всего 0,5–1,5 мм обрабатывающего материала на критических сопрягаемых поверхностях. Для корпусов клапанов, рабочих колес насосов и компонентов кронштейнов, некоторые поверхности которых можно оставить в литом состоянии, общая стоимость поставки одной детали зачастую ниже при литье из жидкого стекла, чем при литье из грубого песка, требующего тяжелой вторичной механической обработки.
Отрасли промышленности и применение деталей для литья жидкого стекла
Универсальность процесса литья жидкого стекла — как с точки зрения диапазона материалов, так и с точки зрения достижимой геометрии деталей — сделала детали, отлитые из жидкого стекла, стандартными компонентами в широком спектре отраслей.
Производство насосов и клапанов
Литье жидкого стекла является предпочтительным процессом для большинства корпусов промышленных насосов, рабочих колес, диффузоров и корпусов клапанов, изготовленных из нержавеющей стали, углеродистой стали и дуплексных сплавов. Этот процесс легко учитывает сложные внутренние каналы корпусов центробежных насосов, жесткие требования к размерам корпусов задвижек, шаровых и шаровых кранов, а также требования к материалам, предъявляемым к агрессивным химическим веществам и высокотемпературным условиям.
Нефтехимическое и нефтеперерабатывающее оборудование
Отливки из жидкого стекла из термостойкого сплава используются в нагревателях нефтеперерабатывающих заводов, компонентах установок каталитического крекинга, опорах труб риформинга и оборудовании серных заводов. Способность этого процесса отливать HK40, HH и аналогичные жаропрочные марки с высоким содержанием хрома и никеля в сложные формы с достаточной точностью размеров и качеством поверхности имеет решающее значение для этого сектора.
Автомобильная и тяжелая техника
В сегменте автомобильного и общего машиностроения доминируют конструкционные и функциональные отливки средней сложности из углеродистой и низколегированной стали. Кронштейны двигателя, компоненты трансмиссии, гидравлические коллекторы, детали рычагов подвески и оснастка обычно изготавливаются из отлитых из жидкого стекла деталей, где сочетание прочности, точности размеров и экономичности производства является наиболее благоприятным.
Производство электроэнергии
Для компонентов паровых турбин, арматуры котлов, фланцев труб и деталей системы возврата конденсата часто требуется отливка из жидкого стекла из легированных сталей, таких как WC6 (1,25Cr-0,5Mo) и WC9 (2,25Cr-1Mo), которые сочетают в себе прочность при повышенных температурах с приемлемым сопротивлением ползучести. Этот процесс отвечает как геометрической сложности, так и требованиям спецификации материалов этого сектора без дополнительных затрат на литье из силиказоля.
Судостроение и морское оборудование
Компоненты морских силовых установок, арматура руля направления, фильтры для морской воды и оборудование морских платформ из дуплексной нержавеющей стали и никель-алюминиевой бронзы обычно производятся в виде отливок из жидкого стекла. Гибкость процесса изготовления сплавов особенно ценится в этом секторе, где выбор материалов строго регламентируется такими классификационными обществами, как Lloyd's Register, DNV-GL и ABS.
Пищевое и фармацевтическое оборудование
Гигиеническое технологическое оборудование — головки насосов, лопасти мешалок, смесительные сосуды и трубопроводная арматура — из нержавеющей стали 316L является растущим применением для литья жидкого стекла. В то время как обработка поверхности в отлитом виде требует электрополировки или механической полировки для соответствия стандартам очищаемости, получение почти готовой формы и точность материала делают этот процесс экономически привлекательным для этого сегмента.
Рекомендации по проектированию деталей для литья жидкого стекла
Достижение наилучших результатов при литье жидкого стекла требует от дизайнеров соблюдения ряда проверенных литейным производством правил, которые облегчают заполнение формы, минимизируют концентрацию напряжений и обеспечивают эффективное выбивание оболочки.
- Равномерность толщины стенки: По возможности стремитесь к однородным участкам стен. Резкие переходы от толстых к тонким сечениям приводят к усадочной пористости и горячему разрыву. Используйте постепенные конусы или галтели, по крайней мере, в 1,5 раза превышающие разницу в толщине стенки.
- Минимальная толщина стенки: Проектируйте с минимальной толщиной стенки 2–3 мм для стальных сплавов и 3–4 мм для жаропрочных сплавов, чтобы обеспечить постоянную устойчивость к заполнению и пробитию оболочки.
- Углы уклона: Наружные поверхности имеют наклон 0,5–1°, что облегчает удаление скорлупы. Для внутренних сердечников может потребоваться осадка 1–3°. В отличие от литья в песчаные формы, литье по выплавляемым моделям из жидкого стекла при необходимости часто может быть выполнено с нулевой осадкой на внешних поверхностях.
- Радиусы и скругления: Внутренние радиусы не менее 1,5 мм, а лучше 3 мм предотвращают растрескивание оболочки на острых углах и снижают коэффициент концентрации напряжений в готовой отливке.
- Обрабатывающий запас: Укажите припуск на обработку в 0,5–2 мм на поверхностях, требующих жестких требований к размерам или качеству поверхности. Для отлитых некритических поверхностей часто достижим нулевой припуск на обработку.
- Критические области пористости: Определите любые поверхности, требующие герметичности (для удержания жидкости) на раннем этапе проектирования. Эти области должны быть расположены так, чтобы обеспечить эффективную подачу затвердевающего металла из стояка или литника, и для наиболее требовательных номинальных давлений может потребоваться последующая обработка HIP (горячее изостатическое прессование).
- Подрезы и сложность: В отличие от литья в песчаные формы, литье по выплавляемым моделям из жидкого стекла может иметь ограниченные подрезы и внутренние проходы, которые потребуют сложных сборок стержней при литье в песчаные формы, что является одним из ключевых геометрических преимуществ процесса.
Контроль качества деталей для литья жидкого стекла
Литейные заводы с хорошей репутацией применяют многоступенчатую систему управления качеством при производстве отливок из жидкого стекла, обычно структурированную в соответствии с ISO 9001, а для критически важных применений - дополнительными отраслевыми стандартами, такими как PED 2014/68/EU, ASME B16.34 или API 6D.
Проверка химического состава
Перед разливкой поступающие загрузки сплавов и образцы из ковша анализируются с помощью оптической эмиссионной спектроскопии (OES) или рентгеновской флуоресценции (XRF) для проверки соответствия заданному химическому составу сплава. Сертификаты плавки, отслеживающие состав сплава от сырья до готовой отливки, являются обязательным документом учета качества в большинстве промышленных цепочек поставок.
Механические испытания
Образцы на растяжение, изготовленные из отдельно отлитых испытательных блоков, отлитых при той же температуре, что и серийные отливки, проверяются на предел прочности при растяжении, предел текучести, удлинение и энергию удара (Шарпи). Испытание на твердость (по Бринеллю или Роквеллу) проводится непосредственно на отливках в качестве быстрой проверки контроля процесса.
Неразрушающий контроль
В зависимости от критичности применения детали, отлитые из жидкого стекла, могут подвергаться визуальному и размерному контролю, капиллярному контролю (PT) на наличие поверхностных дефектов, магнитопорошковому контролю (MT) на наличие приповерхностных дефектов в ферромагнитных сплавах, радиографическому контролю (RT) на внутреннюю пористость и усадку и ультразвуковому контролю (UT) на наличие подповерхностных несплошностей в более толстых секциях.
Проверка размеров
Координатно-измерительные машины (КИМ) или 3D-сканеры со структурированным светом используются для проверки критических размеров на соответствие допускам чертежа. Отчеты о проверке первых изделий и планы выборочного контроля постоянного статистического процесса (SPC) обеспечивают согласованность размеров во всех производственных циклах.
При горячем изостатическом прессовании (HIP) отливки подвергаются воздействию одновременно высокой температуры (обычно 900–1200 °C для стали) и изостатического давления (100–200 МПа) в инертной атмосфере аргона. Этот процесс разрушает и заживляет внутренние микропористости и усадочные пустоты, значительно улучшая усталостную долговечность, ударную вязкость и устойчивость к давлению. HIP все чаще применяется для отливок из жидкого стекла, используемых в корпусах насосов высокого давления, корпусах клапанов с классом выше 600 по ANSI и подводном оборудовании.
Варианты обработки поверхности деталей, отлитых из жидкого стекла
Литая поверхность деталей из жидкого стекла — обычно Ra 6,3–12,5 мкм — может быть улучшена с помощью ряда процессов обработки поверхности, чтобы обеспечить внешний вид, устойчивость к коррозии или функциональные требования:
- Дробеструйная обработка: Стандартная обработка после литья, которая удаляет окалину и обеспечивает однородную матовую поверхность. Улучшает адгезию краски и обеспечивает незначительное улучшение шероховатости поверхности примерно до Ra 3,2–6,3 мкм.
- Электрополировка: Электрохимическое удаление неровностей поверхности отливок из нержавеющей стали с достижением Ra 0,4–1,6 мкм. Необходим для пищевой, фармацевтической и полупроводниковой промышленности.
- Пассивация: Обработка отливок из нержавеющей стали лимонной или азотной кислотой для максимизации пассивного слоя оксида хрома и оптимизации коррозионной стойкости. Стандартное требование в большинстве спецификаций пищевых и химических процессов.
- Покраска и порошковая покраска: Применяется для отливок из углеродистой и низколегированной стали для защиты от коррозии в условиях окружающей среды. Обычно используются эпоксидные, полиуретановые и цинксодержащие грунтовки.
- Горячее цинкование: Цинковое покрытие для отливок из углеродистой стали, требующих долгосрочной защиты от атмосферной или подземной коррозии без затрат на сплав нержавеющей стали.
- Твердое хромирование: Наносится на изнашиваемые поверхности оснастки и компонентов машин для продления срока службы.
- Азотирование и цементация: Термохимическая закалка поверхности шестерен, кулачков и деталей, подверженных износу, отлитых из соответствующих марок легированных сталей.
Вопросы закупок и поиска поставщиков
Выбор поставщика деталей для литья жидкого стекла предполагает гораздо больше, чем просто сравнение цен за единицу продукции. Общая стоимость владения и профиль риска в отношениях с поставками определяются возможностями литейного производства, зрелостью системы качества, географическим положением и прозрачностью цепочки поставок.
Китай является доминирующим мировым поставщиком деталей для литья жидкого стекла: несколько тысяч литейных заводов, сосредоточенных в таких провинциях, как Шаньдун, Цзянсу, Чжэцзян и Ляонин, производят компоненты для экспорта покупателям из Северной Америки, Европы и Азиатско-Тихоокеанского региона. Литейная промышленность Индии, сосредоточенная в Гуджарате, Махараштре и Тамил Наду, предлагает конкурентоспособную альтернативу, особенно для марок углеродистой стали и нержавеющей стали из сплавов стандартов ASTM и BS.
Ключевые факторы комплексной проверки при квалификации поставщика деталей для литья жидкого стекла включают сертификацию качества третьей стороны (ISO 9001, PED, штамп ASME «U»), возможности металлургической лаборатории, внутреннюю термообработку, доказательства механических испытаний и неразрушающего контроля, возможности инженерной коммуникации на английском языке и налаженную экспортную логистику, включая соответствие требованиям REACH, RoHS и документации страны происхождения.
Профиль окружающей среды и устойчивого развития
Процесс литья жидкого стекла имеет более благоприятный экологический профиль, чем многие конкурирующие технологии литья, во многих отношениях. Силикат натрия представляет собой неорганическое, нетоксичное связующее, не выделяющее летучих органических соединений (ЛОС), что является значительным преимуществом по сравнению с процессами литья в песчаные формы на связке смолы, в которых используются фурановые или фенольные связующие. Воск, используемый при изготовлении моделей, обычно восстанавливается и перерабатывается посредством депарафинизации в паровом автоклаве, причем степень восстановления обычно превышает 90%.
Основной проблемой управления окружающей средой является утилизация или переработка отработанного материала оболочки — смеси карбоната натрия, кремнезема и огнеупорных заполнителей. Прогрессивные литейные заводы восстанавливают отработанную оболочку для использования в качестве дорожной насыпи, строительного заполнителя или сырья для керамики. Потребление воды при изготовлении корпуса и очистке после отливки является управляемым параметром в рамках систем экологического менеджмента ISO 14001, которые все чаще применяются на предприятиях по производству жидкого стекла первого уровня.
Часто задаваемые вопросы о деталях для литья жидкого стекла
Литье жидкого стекла — это разновидность литья по выплавляемым моделям (инвестиционному) — в обоих процессах используется восковая модель, которая выплавляется из керамической оболочковой формы перед заливкой металла. Различие заключается в связующем веществе оболочки: при литье жидкого стекла используется силикат натрия, отвержденный CO₂, тогда как при обычном литье по выплавляемым моделям или кремнезолям используется коллоидный диоксид кремния, высушенный при условиях окружающей среды. Литье жидкого стекла происходит быстрее и дешевле; Литье из силиказоля обеспечивает более качественную обработку поверхности и более жесткие допуски.
Да. Простые внутренние каналы могут быть образованы самой восковой моделью — полая восковая геометрия становится внутренней пустотой в готовой отливке. При сложной внутренней геометрии перед сборкой оболочки в восковую сборку можно вставить керамические сердечники (из кремнезема или оксида алюминия). Эта возможность является основным преимуществом по сравнению с литьем в песчаные формы для сложных внутренних частей клапанов, каналов рабочего колеса насоса и гидравлических коллекторов.
Для новых деталей, требующих оснастки, время изготовления оснастки обычно составляет 20–35 дней, а затем 15–25 дней на производственное литье, отделку, проверку и отгрузку — всего 5–10 недель от заказа до доставки. Для повторных заказов на установленную оснастку время производства обычно составляет 15–25 дней с завода плюс время доставки.
Минимальный заказ варьируется в зависимости от литейного производства и сложности детали, но обычно составляет 50–200 штук для новых заказов на оснастку. Некоторые поставщики принимают меньшие количества — даже единичные прототипы — для постоянных клиентов или дорогостоящие детали. Фиксированная стоимость инструмента означает, что экономия на единицу продукции существенно улучшается по мере увеличения количества: точка пересечения с точкой пересечения с обработанной из прутка обычно приходится на 100–500 штук в зависимости от геометрии детали.
Требования к термообработке зависят от сплава и применения. Отливки из углеродистой и низколегированной стали обычно нормализуют, отжигают или закаливают и отпускают для достижения заданных механических свойств. Отливки из нержавеющей стали обычно подвергаются отжигу на раствор. Термическая обработка обычно выполняется на литейном заводе и должна быть четко указана в заказе на поставку вместе с необходимыми сертификатами механических свойств. Всегда следует запрашивать сертификаты испытаний (MTR/промышленные сертификаты), документирующие цикл термообработки и конечные свойства.
Да. Заводы по литью жидкого стекла обычно производят отливки, сертифицированные по ASTM A216 (WCB, WCC), ASTM A217 (WC6, WC9, C12A), ASTM A351 (CF8, CF8M, CF3M), ASTM A352, EN 1563 и многим другим международным стандартам сплавов. Соответствие документируется посредством протоколов заводских испытаний (MTR), включая химический состав, результаты механических испытаний и протоколы термообработки, которые являются стандартными документами для промышленных закупок.
Чистоту поверхности следует указывать с использованием значений Ra (среднеарифметическая шероховатость в микрометрах) на инженерном чертеже со ссылкой на конкретные поверхности или символы шероховатости поверхности в соответствии с ISO 1302 или ASME Y14.36. Типичный размер Ra для отливок жидкого стекла составляет 6,3–12,5 мкм; если требуется более тонкая отделка, укажите целевой Ra и приемлемый метод последующей обработки (дробеструйная очистка, шлифовка, электрополировка), чтобы литейный завод мог соответствующим образом рассчитать стоимость и обработать.
Детали, отлитые из жидкого стекла, занимают стратегически важную позицию на мировом рынке прецизионного литья, обеспечивая качество поверхности и точность размеров, значительно превосходящие литье в песчаные формы, при этом стоимость литья по выплавляемым моделям из силиказоля составляет лишь часть стоимости. Универсальность этого процесса для широкого спектра сплавов (углеродистые стали, нержавеющие стали, дуплексные сплавы, жаропрочные марки и цветные металлы), его пригодность для средних и высоких объемов производства, а также его способность производить сложную геометрию почти чистой формы, которая сводит к минимуму механическую обработку, сделали его методом точного литья по умолчанию для обширных сегментов производства промышленного оборудования.
Для инженеров, определяющих компоненты для насосов, клапанов, сосудов под давлением, нефтехимического оборудования, систем генерации энергии и тяжелого машиностроения, детали для литья жидкого стекла предлагают убедительное сочетание геометрической свободы, диапазона материалов, точности размеров и экономической эффективности. Успех в поиске и проектировании этих компонентов зависит от четкого понимания достижимых допусков, соответствующих характеристик материалов и качества поверхности, а также строгой квалификации поставщиков — факторов, которые при эффективном управлении делают детали, отлитые из жидкого стекла, надежной основой проектирования и производства промышленной продукции.