 English
 Español
 русский
Контент
- 1 Что отличает обработанные детали из легированной стали?
- 2 От литой или кованой заготовки до готовой обработанной детали
- 3 Вопросы обработки, важные для легированной стали
- 4 Где используются детали из легированной стали
- 5 Как оценить поставщика деталей из легированной стали
- 6 Практический путь от чертежа к производству
Что отличает обработанные детали из легированной стали?
Когда компонент машины выходит из строя из-за треснувшего вала, изношенного зуба шестерни или изогнутого рычага, причина часто одна и та же: деталь была изготовлена из материала, который не выдерживает нагрузки. Легированная сталь существует именно по этой причине. Добавляя хром, молибден, никель или ванадий в углеродистую сталь, литейное или кузнечное производство может производить более прочный, прочный и устойчивый к усталости металл без изменения геометрии детали. Детали из легированной стали являются результатом преобразования этого материала в готовые компоненты с контролируемыми допусками, чистой поверхностью и предсказуемыми механическими свойствами.
Вывод прост: если ваше применение требует большего, чем может обеспечить мягкая сталь, легированная сталь обычно является практическим ответом. Легирующие элементы определяют механический профиль, а процесс обработки определяет конечную точность. Обе стороны должны быть правильно указаны до начала производства.
Как легирующие элементы меняют производительность
Легированная сталь – это не единый материал. Это семейство сталей, разработанных для особых условий нагрузки. Наиболее распространенные дополнения, которые вы увидите в обрабатываемых компонентах:
- Хром, повышающий прокаливаемость, износостойкость и устойчивость к коррозии в умеренных средах.
- Молибден, который повышает прочность при повышенных температурах и помогает сохранять прочность в более толстых секциях.
- Никель, повышающий низкотемпературную вязкость и общую пластичность.
- Ванадий, который измельчает зернистую структуру и повышает усталостную прочность после термообработки.
Вот почему «обработанные детали из легированной стали» — это больше, чем просто обозначение материала. Это подразумевает контролируемый технологический маршрут: сталь должна быть расплавлена до нужного химического состава, сформирована в заготовку, подвергнута термообработке до необходимой твердости, а затем обработана инструментом, способным выдерживать более высокую прочность.
| Оценка | Ключевые свойства | Типичные примеры деталей |
|---|---|---|
| AISI 4140/42CrMo4 | Хороший баланс прочности, ударной вязкости и усталостной прочности после закалки и отпуска. | Гидравлические валы, заготовки шестерен, шпиндели, усиленный крепеж |
| АИСИ 4340 | Высокая прочность и ударная вязкость в толстых сечениях; хорошая ударопрочность при больших нагрузках | Пальцы экскаватора, шатуны, крупные шестерни, детали конструкций, выдерживающие высокие нагрузки. |
| АИСИ 8620 | Науглероженный сплав с прочным сердечником и износостойким корпусом | Шестерни трансмиссии, распределительные валы, шлицевые детали, шестерни |
| СКМ440 | Широко используется на рынках машиностроения Азии и Европы; похоже на 4140 | Коленчатые валы, валы насосов, детали станков |
Для покупателя важным моментом является четкое указание марки и режима термообработки. Если указана только прочность на разрыв, поставщик может выбрать другой сплав с другим поведением при механической обработке. Марка материала, диапазон твердости и окончательные механические требования должны быть согласованы до резки любого инструмента.
От литой или кованой заготовки до готовой обработанной детали
Детали из легированной стали редко начинаются с простой прутковой заготовки. В типичном проекте по изготовлению промышленных деталей компонент начинается с литой или кованой заготовки. Затем эту заготовку обрабатывают на критических поверхностях для достижения допуска при вытяжке. Самым большим преимуществом этой последовательности является то, что материал вначале помещается ближе к окончательной форме, что снижает количество отходов, время обработки и износ режущего инструмента.
Литье по выплавляемым моделям плюс интегрированная обработка с ЧПУ
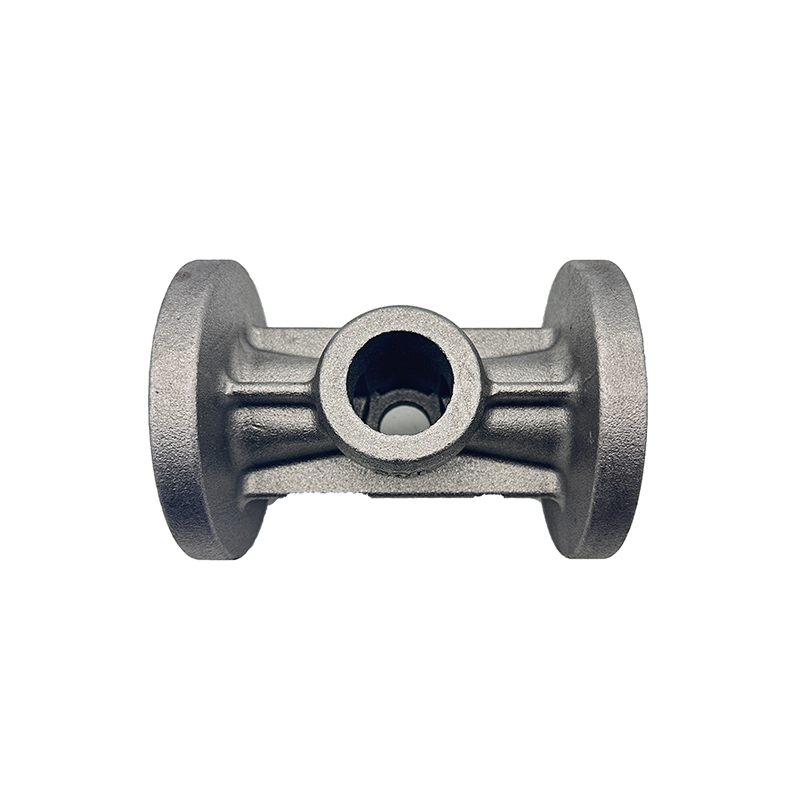
На нашем литейном заводе детали из легированной стали часто производятся методом литья по выплавляемым моделям из силиказоля. В этом процессе используется керамическая оболочка для формирования заготовки почти чистой формы, которая идеально подходит для сложных геометрических форм, внутренних полостей и деталей, которые было бы сложно или дорого изготовить полностью из твердого материала. Процесс литья по выплавляемым моделям из силиказоля дает свободу проектирования добавлять ребра, выступы и сложные контуры до начала работы с ЧПУ.
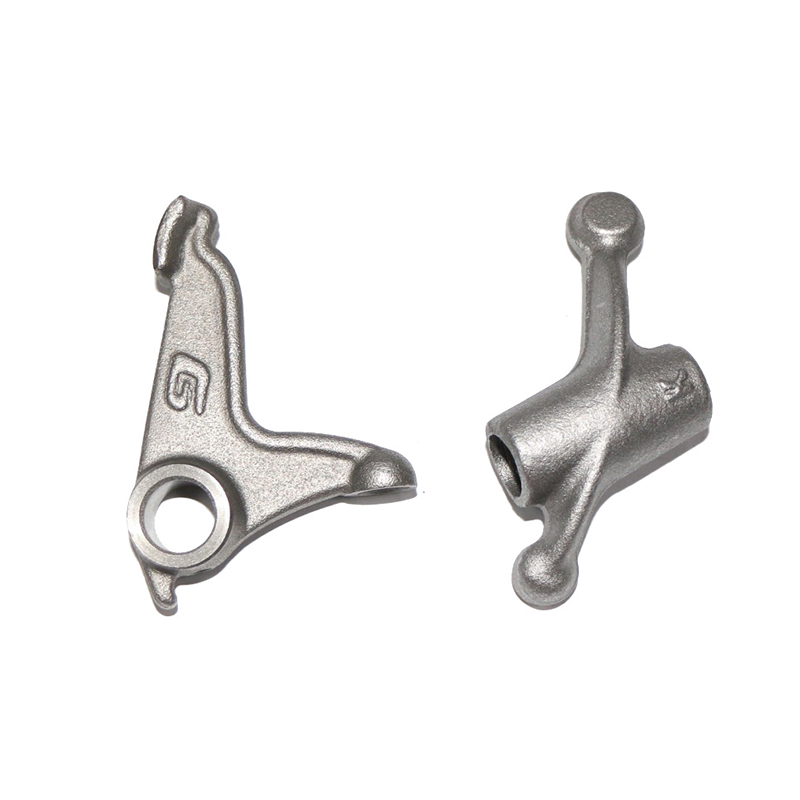
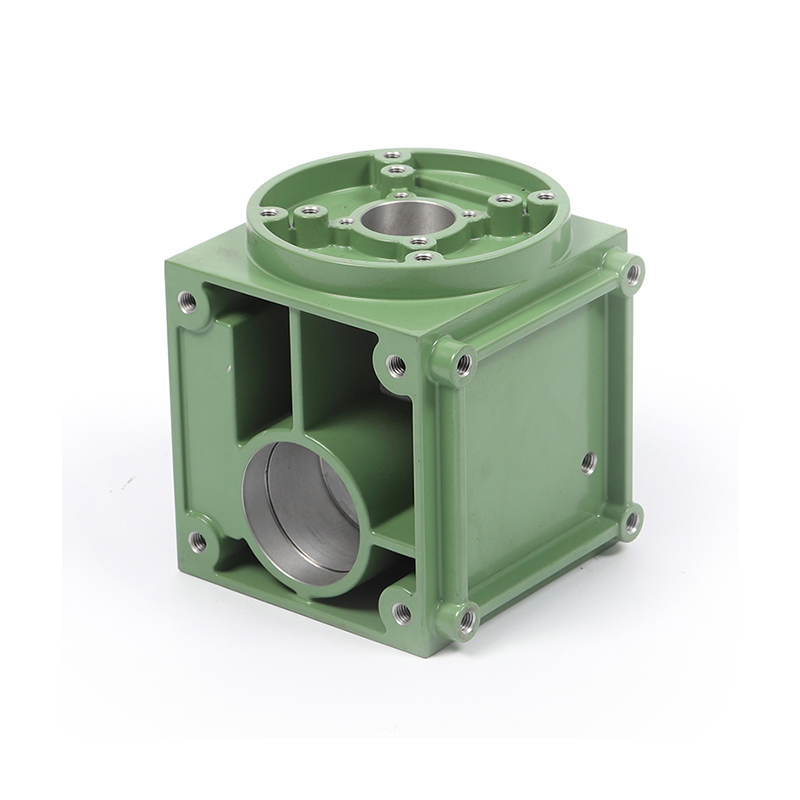
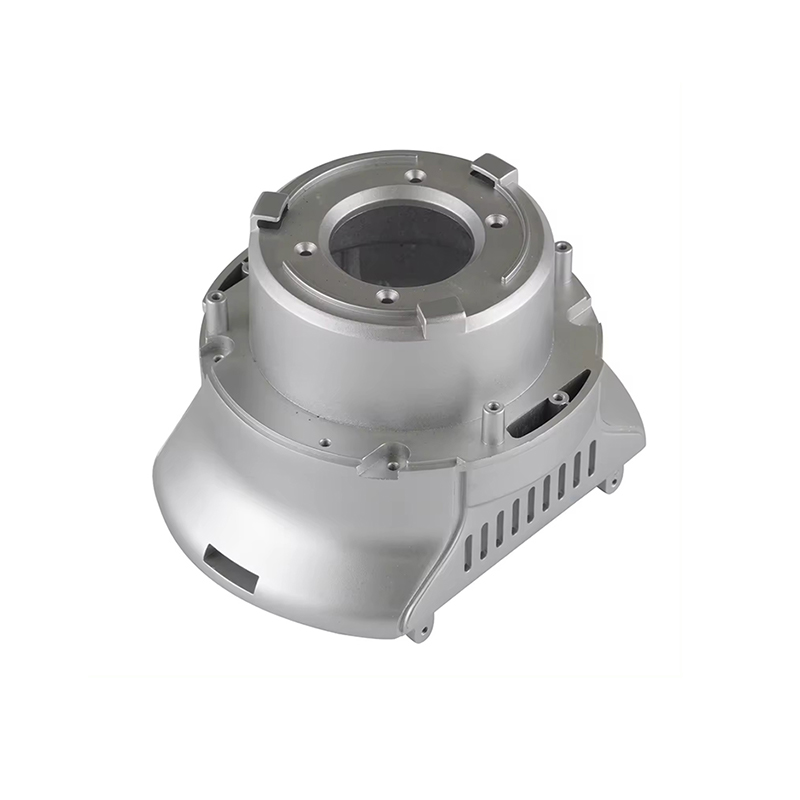
Типичным примером является наша Детали строительной техники из легированной стали, изготовленные методом прецизионного литья . Эти детали должны выдерживать удары, высокие нагрузки и абразивные условия работы. Отливка создает базовую несущую нагрузку форму, а затем на этапе механической обработки устанавливаются точные положения отверстий, уплотняющих поверхностей и монтажных поверхностей. Та же логика действует и в отношении сельскохозяйственного оборудования, где Детали сельскохозяйственной техники, изготовленные методом точного литья из легированной стали нужна как износостойкость в полевых условиях, так и точность обработки в точках сборки.
 Поставщики прецизионных литых деталей для сельскохозяйственной техники из легированной стали, фактор Ningbo Chengen Machinery Co., Ltd. является китайским поставщиком и заводом прецизионных литых деталей из легированной стали для сельскохозяйственной техники, ... Посмотреть продукт →
 Поставщики прецизионных литых деталей строительной техники из легированной стали, фактор Ningbo Chengen Machinery Co., Ltd. - поставщик и завод прецизионных литых строительных машин из легированной стали в Китае, производитель ... Посмотреть продукт →
Когда горячая ковка — лучшая отправная точка
Если деталь должна поглощать повторяющиеся удары или нести нагрузку по определенному направлению, горячая ковка часто является лучшим методом заготовки, чем литье. Горячая ковка сжимает зеренную структуру и выравнивает ее по контуру детали. Для деталей из легированной стали, используемых в автомобильных трансмиссиях, тяжелом машиностроении и промышленном оборудовании, кованые заготовки могут обеспечить более высокую структурную целостность.
На практике выбор между литьем и ковкой зависит от геометрии, направления нагрузки и объема производства. Литье выигрывает за счет сложных форм и меньших инвестиций в оснастку. Ковка выигрывает по прочности и стабильности в условиях высоких напряжений. Поставщик, который может сделать и то, и другое, даст вам более честную рекомендацию по вашей конкретной детали.
Вопросы обработки, важные для легированной стали
Легированная сталь более прочная и абразивная, чем низкоуглеродистая сталь. Силы резания выше, тепло быстро накапливается, а наклепанная поверхность может притупить кромки инструмента, если процесс не настроен правильно. Вот почему для обработки деталей из легированной стали требуется нечто большее, чем стандартный станок с ЧПУ. Жесткость шпинделя, марка инструмента, расход СОЖ и стратегия обработки — все это влияет на конечный результат.
Последовательность термообработки и механической обработки
Термическую обработку часто помещают между черновой и чистовой обработкой. Деталь сначала обрабатывается до окончательного размера, затем закаляется и отпускается, а затем обрабатываются критические поверхности. Эта последовательность контролирует искажения и позволяет на этапе окончательной обработки корректировать любые небольшие перемещения, вызванные процессом термообработки.
Для прецизионных деталей из легированной стали конечная твердость должна быть определена на чертеже. Обычный диапазон составляет от 28 до 36 HRC для общей износостойкости, но идеальный диапазон зависит от применения. Если деталь уже затвердела перед обработкой, ожидайте более строгого контроля процесса и более дорогой оснастки.
Допуски и качество поверхности
Детали из легированной стали, обработанные механической обработкой, могут иметь те же допуски на размеры, что и другие стальные детали, но конструкция не должна требовать жестких допусков на каждой поверхности. Практический допуск ЧПУ для большинства функций составляет плюс/минус 0,05 мм. Критические отверстия и установочные поверхности могут быть выдержаны с точностью плюс/минус 0,01 мм, если тщательно контролировать последовательность термической обработки и механической обработки.
С точки зрения качества поверхности обработанные поверхности из легированной стали часто имеют размер Ra от 0,8 до 3,2 микрометра. Уплотняющие поверхности и шейки подшипников должны находиться в более узком конце этого диапазона. Остальная часть детали может иметь более экономичную отделку, поскольку шероховатость поверхности на нефункциональных участках только увеличивает стоимость, не улучшая производительность.
Где используются детали из легированной стали
Спрос на детали из легированной стали исходит от отраслей, которые не терпят преждевременного выхода из строя. Обычными причинами являются высокая нагрузка, удары, износ или усталость. Наиболее частые заявки, с которыми мы работаем:
- Строительная и землеройная техника, включая компоненты ковшей, гидравлические фитинги, пальцы и детали коробок передач.
- Сельскохозяйственное оборудование, где абразивная почва и ударные нагрузки делают легированную сталь надежным выбором.
- Системы автомобилей и силовых агрегатов, включая трансмиссионные шестерни, валы и компоненты рулевого управления.
- Промышленные насосы и тяжелое оборудование, в котором корпуса клапанов, валы насосов и муфты подвергаются давлению и циклическим нагрузкам.
- Железнодорожный транспорт и инфраструктура, где конструктивные кронштейны и внутренние компоненты должны соответствовать требованиям длительного срока службы.
В каждой из этих отраслей характеристики материала и качество обработки работают вместе. Деталь из правильного сплава все равно может выйти из строя, если в результате обработки останутся острые углы, рваные поверхности или неправильные допуски. Вот почему покупатели должны оценивать весь процесс, а не только сертификат на сырье.
Как оценить поставщика деталей из легированной стали
Выбор поставщика обработанных деталей из легированной стали отличается от заказа стандартных крепежных изделий. Поставщик должен понимать химию сплавов, термообработку, поведение при механической обработке и контроль качества. Если эти дисциплины разделены между разными компаниями, координация становится сложнее, а риск ошибок возрастает.
- Подтвердите отслеживаемость материала. Надежный поставщик должен предоставить отчеты о химическом составе и сертификаты механических испытаний для указанной марки.
- Проверьте, контролирует ли поставщик процесс изготовления заготовки. Дефекты литья и ковки могут появиться после механической обработки и привести к потере всей партии.
- Спросите о возможностях механической обработки. В мастерской должны быть станки, соответствующие размеру детали, необходимому количеству осей и диапазону допусков.
- Следите за готовностью к проверке. Отчеты о размерах, испытания на твердость, проверки качества поверхности и окончательные проверки сборки должны быть частью процедуры поставки.
- Ожидайте обратной связи от инженеров. Хороший поставщик поставит под сомнение нечеткий чертеж, прежде чем предлагать цену, и при необходимости порекомендует более практичный материал или технологический маршрут.
Если вы хотите увидеть, как организован процесс, прежде чем размещать заказ, вы можете оценить настройку цеха и производственный процесс на нашем интегрированном заводе.
Практический путь от чертежа к производству
Самый эффективный способ получения обработанных деталей из легированной стали — начать с полного чертежа и четких условий эксплуатации. Укажите марку материала, диапазон твердости, критические допуски, качество поверхности и ожидаемое количество. Имея эту информацию, опытная команда инженеров может выбрать маршрут литья или ковки, спланировать термообработку и спроектировать последовательность механической обработки до того, как будет изготовлена первая деталь.
- Отправьте чертеж и предполагаемое применение поставщику.
- Ознакомьтесь с предлагаемой маркой материала, процессом заготовки и рекомендациями по термообработке.
- Подтвердите критические размеры, которые необходимо соблюдать, и согласуйте требования к проверке.
- Утвердите образец или предсерийную партию до начала массового производства.
- Ведите четкую документацию для каждой партии, чтобы материал и процесс оставались согласованными.
Правильная отправная точка — это не оценка цены. Это обзор процесса. После определения марки сплава, маршрута термообработки и допусков на обработку стоимость становится предсказуемой, а качество — повторяемым. Для деталей из легированной стали именно эта комбинация обеспечивает работу станка и соблюдение графика производственной линии.
Когда вы будете готовы обсудить свой собственный компонент, поделитесь чертежом с нашей командой инженеров заранее, чтобы подтвердить процесс, прежде чем предлагать цену. Правильное технологическое решение в самом начале — самый дешевый способ предотвратить сбои на местах в дальнейшем.