 English
 Español
 русский
Контент
- 1 Литье по выплавляемым моделям позволяет производить металлические детали почти чистой формы с допусками до ±0,005 дюйма.
- 2 Процесс литья по выплавляемым моделям шаг за шагом
- 3 Точность размеров: что на самом деле показывают данные
- 4 Литье по выплавляемым моделям в сравнении с другими методами литья металлов
- 5 Когда литье по выплавляемым моделям — правильный выбор
- 6 Отрасли, которые полагаются на литье по выплавляемым моделям
Литье по выплавляемым моделям позволяет производить металлические детали почти чистой формы с допусками до ±0,005 дюйма.
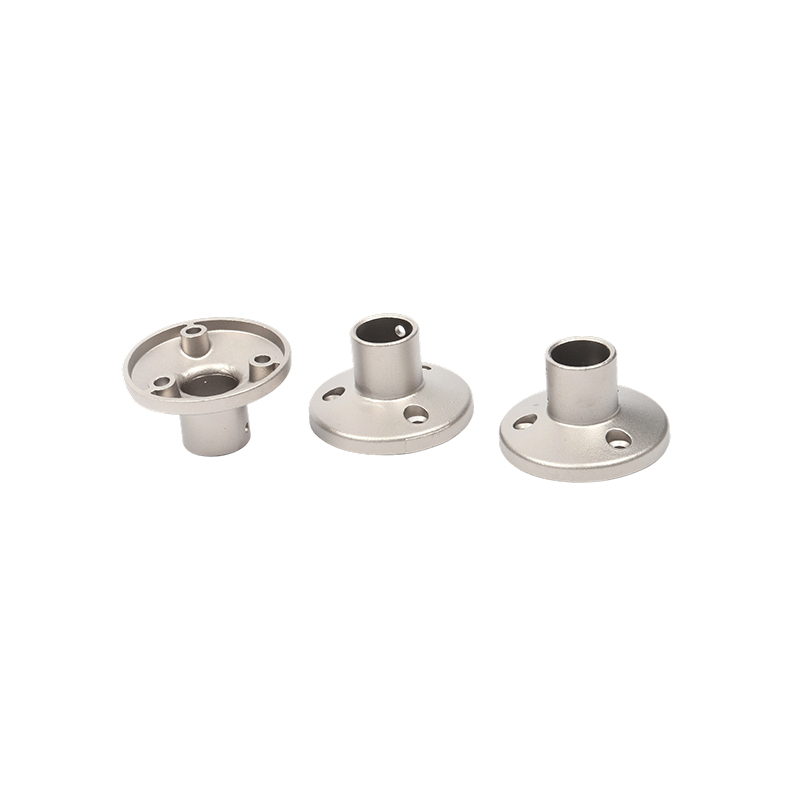
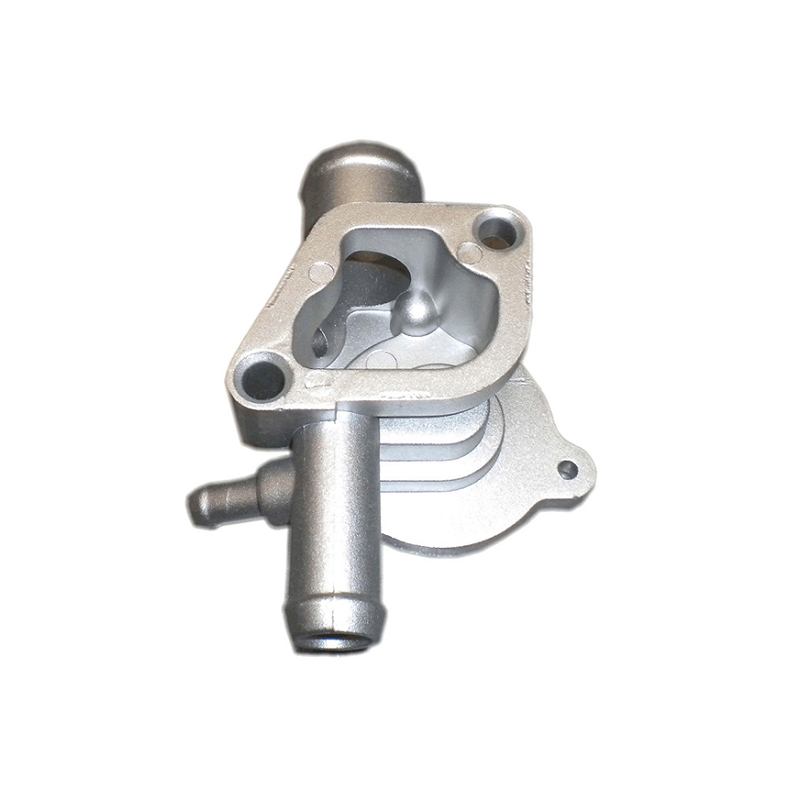
Литье по выплавляемым моделям — также называемый литьем по выплавляемым моделям или прецизионным литьем — это производственный процесс, в ходе которого производятся сложные, высокоточные металлические детали путем создания керамической оболочки вокруг восковой модели, выплавления воска и заливки расплавленного металла в полученную полость. Это процесс выбора, когда деталь нуждается в жесткие допуски (обычно ±0,005 дюйма или примерно ±1% от номинального размера), гладкая литая поверхность и геометрия, слишком сложная для механической обработки или ковки. — внутренние каналы, тонкие стенки, подрезы и почти вертикальные поверхности с минимальной осадкой.
Поскольку этот процесс обеспечивает почти чистую или полностью чистую форму, он часто устраняет необходимость в обширной вторичной механической обработке, поэтому он остается стандартом для турбинных лопаток, ортопедических имплантатов и конструкционных компонентов аэрокосмической отрасли, где важны как точность, так и эффективность использования материала.
Процесс литья по выплавляемым моделям шаг за шагом
Весь процесс проходит через последовательную последовательность этапов, каждый из которых напрямую влияет на точность размеров и качество поверхности готовой детали.
- Создание штампа: Прецизионная алюминиевая или стальная матрица обрабатывается по форме детали с учетом усадки материала на каждом последующем этапе.
- Инъекция воскового рисунка: Смесь парафина и микрокристаллического воска впрыскивается в матрицу при температуре примерно 70-90°C, повторяя геометрию детали вплоть до внутренних каналов и острых углов.
- Сборка выкройки («деревостроение»): Несколько восковых моделей прикреплены к центральному восковому литнику, образуя «дерево», позволяющее отливать несколько деталей за одну заливку.
- Здание из керамической оболочки: Восковое дерево неоднократно погружают в керамическую суспензию (обычно коллоидный кремнезем с цирконом или глиноземной мукой) и покрывают грубыми частицами штукатурки, образуя оболочку, достаточно прочную, чтобы удерживать расплавленный металл. Каждый слой должен полностью высохнуть перед нанесением следующего.
- Депарафинизация: Оболочку нагревают в автоклаве или печи с вспышкой, расплавляя и удаляя воск, образуя полую керамическую форму.
- Выгорание и увольнение: Пустая оболочка обжигается при высокой температуре, чтобы удалить остатки воска и укрепить керамику перед заливкой.
- Металлическая заливка: Расплавленный металл, температура которого для жаропрочных сплавов часто превышает 2800°F, заливается в еще горячую оболочку, чтобы полностью заполнить полость и уловить мелкие детали поверхности.
- Разводка и отделка: После охлаждения керамическая оболочка отрывается, из литника вырезаются детали и завершаются отделочные операции (шлифовка, пескоструйная обработка, термообработка).
Точность размеров: что на самом деле показывают данные
Точность литья по выплавляемым моделям контролируется на нескольких этапах, а не только на финальной заливке. Штампы для восковых моделей для серийного производства обычно обрабатываются на станках с ЧПУ. Допуски ±0,01 мм , а сам этап впрыска воска приводит к измеримой усадке — исследования восковых моделей, используемых для отливки турбинных лопаток, показали уменьшение размеров примерно на 0,2-0,4% происходит только на этапе погружения керамики. Поскольку каждый шаг немного усложняется, инженеры применяют рассчитанные припуски на усадку в исходной модели CAD, чтобы обеспечить окончательный допуск после инъекции воска, изготовления оболочки и охлаждения металла.
| Этап процесса | Типичная точность |
|---|---|
| Обработка восковых моделей штампами | ±0,01 мм |
| Усадка при погружении в керамику | Уменьшение размеров на 0,2–0,4 %. |
| Окончательный допуск отлитой детали | ±0,005 дюйма (приблизительно ±1% от номинального размера) |
| Стандартная литая поверхность | 125 микродюймов (Ra), возможно меньше |
Однородность толщины оболочки также играет прямую роль в точности: было показано, что неравномерное нарастание оболочки вокруг модели (часто вызванное центробежными эффектами во время погружения в суспензию) напрямую коррелирует с отклонением размеров конечной детали, поэтому ориентация восковой модели во время погружения является контролируемой переменной в высокоточном производстве.
Литье по выплавляемым моделям в сравнении с другими методами литья металлов
По сравнению с литьем в песок
Литье в песчаные формы дешевле для больших и простых деталей, но обеспечивает более грубую поверхность и более жесткие допуски. Литье по выплавляемым моделям также производит нет разделительной линии , поскольку здесь используется цельная керамическая оболочка, а не две сопрягаемые половинки формы - двухполовинная форма для литья в песчаные формы всегда оставляет видимый шов, который требует очистки.
По сравнению с литьем под давлением
Литье под давлением быстрее и лучше подходит для крупносерийного производства, но оно ограничено сплавами цветных металлов, в то время как литье по выплавляемым моделям поддерживает гораздо более широкий диапазон материалов, включая жаропрочные суперсплавы и нержавеющие стали, используемые в аэрокосмической отрасли и турбинах.
По сравнению с обработкой с ЧПУ
Обработка сложной детали из заготовки требует значительных затрат материала и не позволяет легко создать внутренние проходы. Литье по выплавляемым моделям позволяет напрямую создавать геометрию, часто требуя только легкой чистовой обработки критически важных поверхностей, что позволяет сократить как отходы материала, так и время обработки сложных деталей.
Когда литье по выплавляемым моделям — правильный выбор
- Деталь имеет сложную внутреннюю геометрию, тонкие стенки или выемки, до которых не могут добраться обрабатывающие инструменты.
- Несколько отдельных компонентов можно объединить в одну отливку, что повышает точность и снижает сложность сборки.
- Приложение требует жестких, повторяемых допусков на протяжении всего производственного цикла для обеспечения взаимозаменяемости деталей.
- Этот материал сложен или дорог в обработке, например, суперсплавы с высоким содержанием никеля, используемые в компонентах турбин.
- Требуется гладкая поверхность после литья без обширной вторичной полировки или шлифовки.
Отрасли, которые полагаются на литье по выплавляемым моделям
Литье по выплавляемым моделям имеет большой опыт работы в секторах, где отказ невозможен: газотурбинные двигатели, компоненты аэрокосмической конструкции, оборудование для переработки нефти и химикатов, оборонное оборудование и медицинские устройства, такие как ортопедические имплантаты. Сочетание жесткого контроля допусков, возможностей сложной геометрии и широкой совместимости сплавов — вот почему он остается стандартным методом точного литья в этих отраслях спустя десятилетия после его внедрения.