 English
 Español
 русский
Контент
- 1 Почему литье алюминия под давлением доминирует в производстве автомобильных деталей
- 2 Как работает литье алюминия под давлением
- 3 Типичные автомобильные применения деталей из литого под давлением алюминия
- 4 Почему важна термообработка алюминиевого литья
- 5 Сравнение термообработки деталей из литого под давлением алюминия
- 6 Проверки контроля качества автомобильных деталей для литья под давлением
- 7 Соображения проектирования для обеспечения технологичности
Почему литье алюминия под давлением доминирует в производстве автомобильных деталей
Литье алюминия под давлением является ведущим процессом производства компонентов автомобильных конструкций и силовых агрегатов, поскольку оно позволяет производить высокопрочные детали с точными размерами при низкой себестоимости единицы продукции, когда объемы производства превышают примерно 10 000 единиц. Правильно спроектированная автомобильная деталь, отлитая под давлением, сочетает в себе легкий вес алюминия (около одной трети плотности стали) с механическими свойствами, которые после правильной термообработки соответствуют или превосходят требования к корпусам трансмиссий, блокам двигателей и конструктивным компонентам шасси.
В этой статье объясняется, как алюминиевые детали для литья под давлением производятся, почему термообработка важна для их производительности и что должны оценить покупатели и инженеры при выборе автомобильных деталей для литья под давлением для производственных программ.
Как работает литье алюминия под давлением
При литье под высоким давлением расплавленный алюминий впрыскивается в форму из закаленной стали под давлением, обычно составляющим от 1500 и 25000 фунтов на квадратный дюйм , заполняя полость менее чем за 100 миллисекунд. Такая скорость позволяет полностью заполнить тонкие стенки (до 1,5 мм в некоторых автомобильных приложениях) до того, как металл затвердеет, что позволяет создавать легкие конструкции, которые были бы непрактичны при литье в песок или гравитационном литье.
Распространенные алюминиевые сплавы
Большинство автомобильных деталей, отлитых под давлением, используют Сплав А380 или А383 для общих конструктивных и корпусных компонентов из-за их хорошей текучести и литейности, в то время как более новые Силафонт-36 и Аурал-2 Сплавы все чаще используются для изготовления деталей шасси, поскольку они поддерживают термообработку без проблем с пористостью, характерных для старых сплавов с высоким содержанием кремния.
Типичные автомобильные применения деталей из литого под давлением алюминия
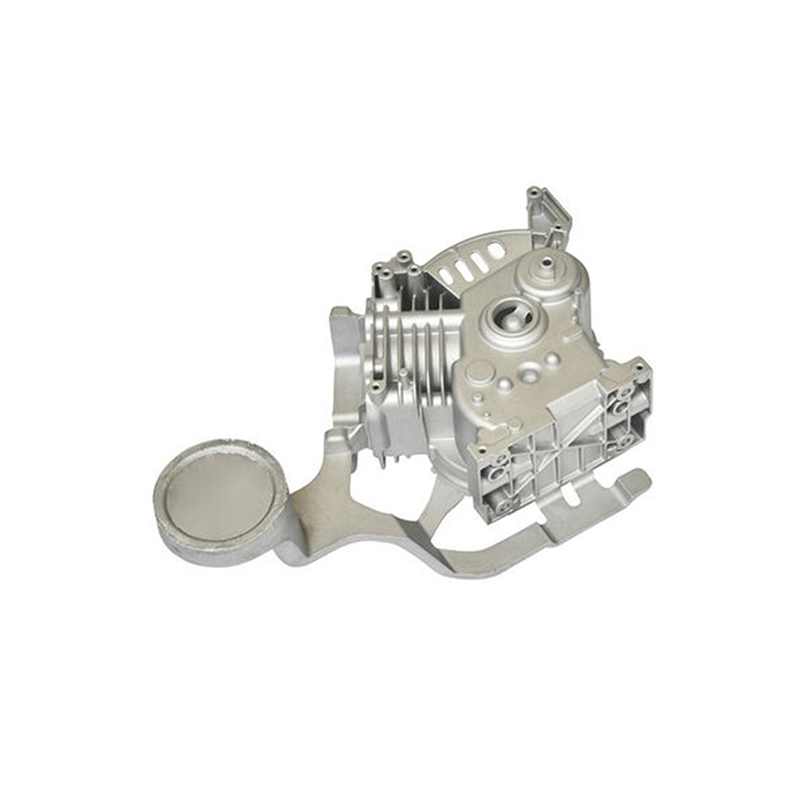
- Картеры коробки передач и двигателя: Сложная внутренняя геометрия отливается за один раз, что позволяет исключить многодетальные сборки.
- Структурные компоненты шасси: Амортизаторы и подрамники, особенно в электромобилях, в которых используются крупные детали «гигакастинг».
- Корпуса электродвигателей: Прецизионные поверхности терморегулирования для охлаждения аккумулятора и двигателя
- Кронштейны и крепления: Подушки двигателя, рулевые кронштейны и компоненты подвески, требующие высокой усталостной прочности.
- Компоненты воздухозаборника и охлаждения: Впускные коллекторы и корпуса насосов защищены от коррозии из алюминия.
Почему важна термообработка алюминиевого литья
Детали из литого алюминия часто не обладают прочностью, твердостью или стабильностью размеров, необходимыми для конструкционных автомобильных конструкций. Термическая обработка позволяет увеличить прочность на разрыв на 30-50%. и значительно улучшить удлинение, что делает его критическим этапом, а не дополнительным процессом отделки несущих деталей, отлитых под давлением.
Объяснение термообработки Т5 и Т6
Обработка Т5 предполагает искусственное старение непосредственно при температуре отливки и используется для умеренного увеличения прочности без полной обработки раствором. Обработка Т6 — термообработка на раствор с последующим искусственным старением — обеспечивает высочайшую прочность и является стандартной для деталей конструкций, хотя для этого требуется литье под давлением или сплавы с низкой пористостью, чтобы избежать образования пузырей на стадии высокотемпературного раствора.
Снятие напряжения и стабильность размеров
Даже детали, не требующие повышения прочности, часто подвергаются отжигу для снятия напряжений при 200-260°С для уменьшения внутренних остаточных напряжений от быстрого затвердевания, что предотвращает коробление при последующей механической обработке — обычное требование для корпусов трансмиссий с прецизионным отверстием.
Сравнение термообработки деталей из литого под давлением алюминия
| Лечение | Процесс | Типичная прочность на разрыв | Общее использование |
|---|---|---|---|
| В исполнении (F) | Никакого лечения | 160-230 МПа | Ненесущие кронштейны, крышки |
| T5 | Только искусственное старение | 230-260 МПа | Корпуса с умеренной нагрузкой |
| T6 | Решение лечит старение | 290-330 МПа | Конструктивные детали шасси |
| Снятие стресса | Низкотемпературный отжиг | Без изменений | Детали, требующие точной обработки |
Проверки контроля качества автомобильных деталей для литья под давлением
Детали, отлитые под давлением для автомобильной промышленности, обычно проходят несколько этапов проверки, прежде чем получить разрешение на использование в производстве:
- Рентгеновское или компьютерное сканирование для обнаружения внутренней пористости, которая имеет решающее значение для герметичных корпусов.
- Контроль размеров с использованием КИМ (координатно-измерительных машин) на соответствие допускам, обычно в пределах ±0,1 мм по критическим функциям
- Испытание на твердость после термообработки для подтверждения достижения целевых механических свойств.
- Испытание на утечку герметизирующих жидкостей для деталей, таких как корпуса трансмиссии и двигателя.
- Проверка качества поверхности перед механической обработкой, нанесением покрытия или покраской.
Соображения проектирования для обеспечения технологичности
Толщина стенок должна оставаться как можно более однородной, обычно между 2 мм и 4 мм , чтобы избежать усадочной пористости и сократить время цикла. Углы уклона не менее 1-2 градусов на вертикальных поверхностях необходимы для обеспечения чистого выброса из матрицы, а большие скругления во внутренних углах уменьшают концентрацию напряжений, которая может привести к растрескиванию под вибрационными нагрузками, обычными в автомобильном обслуживании.
Инженеры, работающие с поставщиком литья под давлением, также должны планировать операции после литья на ранних стадиях проектирования — припуски на механическую обработку, деформация при термообработке и требования к обработке поверхности влияют на окончательные допуски и должны быть указаны до резки оснастки, поскольку модификации матрицы после завершения оснастки являются дорогостоящими и могут добавить несколько недель к сроку выполнения программы.