 English
 Español
 русский
Контент
- 1 Основные этапы процесса точного литья
- 2 Рекомендации по проектированию пресс-форм и оболочек
- 3 Выбор материала и его влияние на качество отливки
- 4 Точность размеров и контроль качества поверхности
- 5 Распространенные дефекты и способы их устранения
- 6 Распространенные приложения и варианты использования
- 7 Сравнение точного литья с родственными методами литья
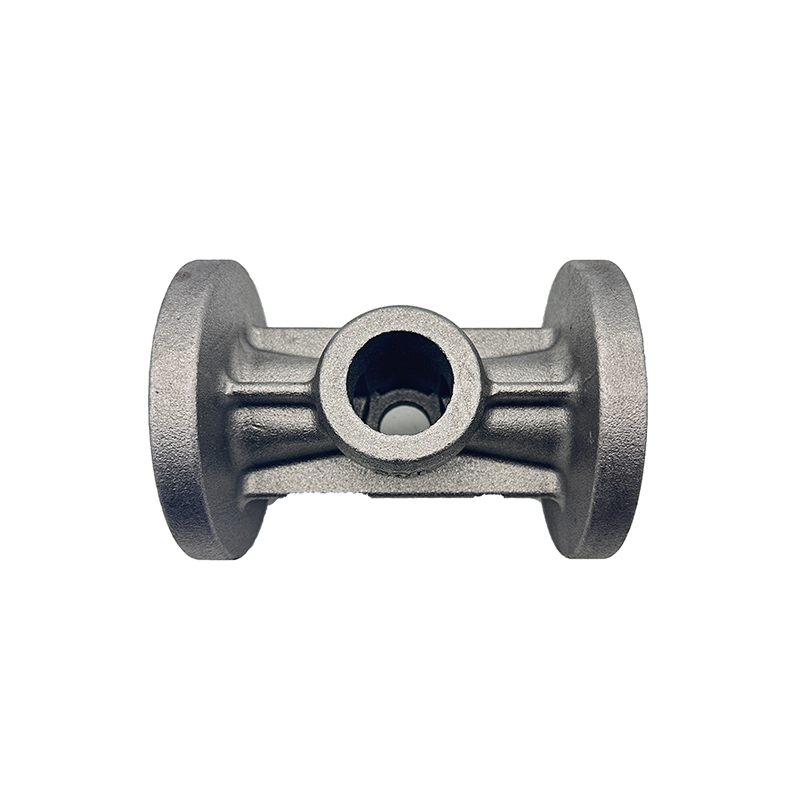
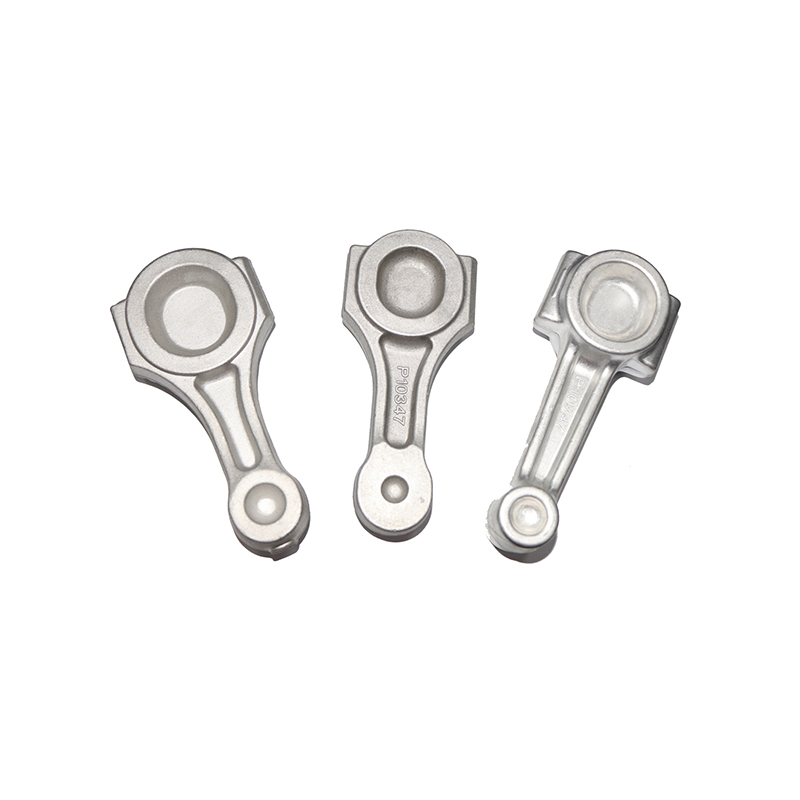
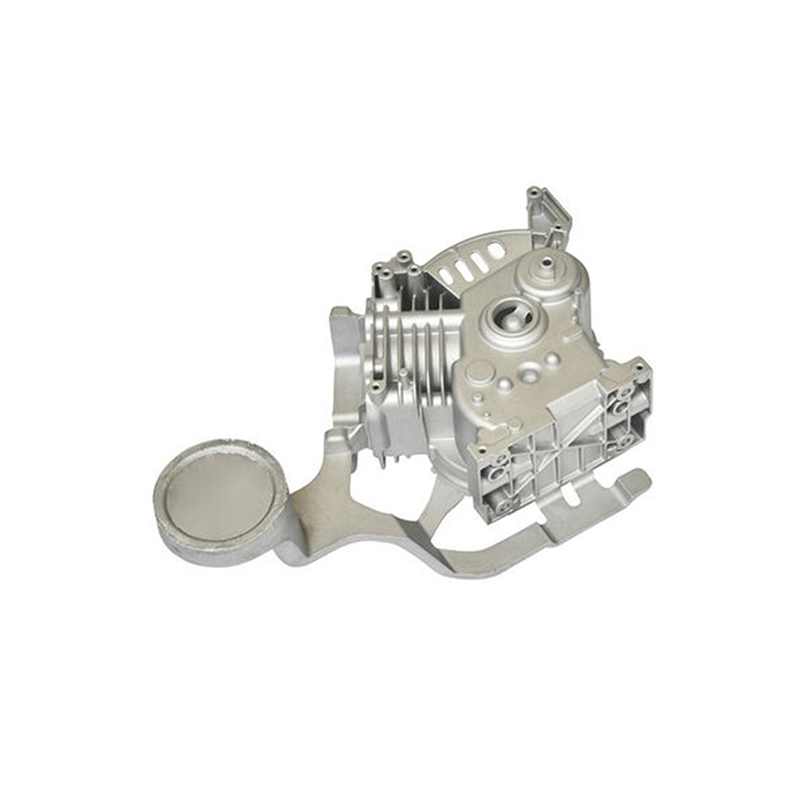
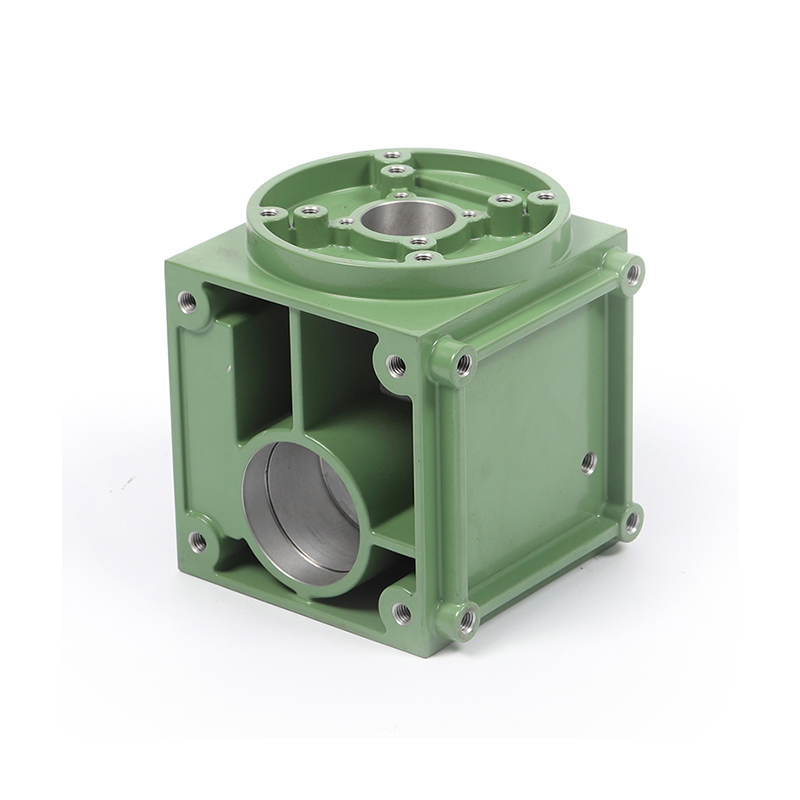
деталь точного литья Процесс относится к последовательности производственных этапов, которые превращают расплавленный металл в компоненты с жесткими допусками по размерам и улучшенной отделкой поверхности, обычно включающие создание рисунка, формирование формы или оболочки, контролируемую заливку, охлаждение и операции отделки. Этот метод выбирается, когда деталь имеет сложную геометрию, тонкие стенки или сложные внутренние каналы, обработка которых из цельной заготовки будет затруднительна или дорогостояща. По сравнению с обычным литьем в песчаные формы прецизионное литье сокращает объем необходимой вторичной механической обработки, что снижает отходы материала и сокращает общее время производства многих металлических компонентов, используемых в механическом, медицинском и транспортном оборудовании. Обычно достижимы допуски в диапазоне нескольких сотых миллиметра на сантиметр размера, в зависимости от геометрии детали и поведения усадки сплава.
Основные этапы процесса точного литья
Процесс точного литья деталей обычно начинается с изготовления модели, при которой модель желаемого компонента изготавливается из воска, пластика или металла в зависимости от требуемого объема производства и сложности. Точность узора имеет большое значение на этом этапе, поскольку любое отклонение в узоре будет сохраняться на каждом последующем этапе. После того, как шаблон готов, он используется для создания полости формы либо через керамическую оболочку, созданную в несколько слоев, либо через металлическую матрицу многоразового использования, которая должна сохранять свою форму под воздействием тепла и давления расплавленного металла, не растрескиваясь и не деформируясь.
pouring stage follows, where metal is heated past its melting point and introduced into the cavity through carefully designed gates and risers that control flow direction and reduce turbulence, since uneven flow can trap air pockets or create shrinkage defects. Pouring temperature is monitored closely, because metal that is too cool may solidify before filling thin sections, while metal that is too hot can react with the mold surface or increase grain coarsening. Some operations use vacuum assistance or controlled atmosphere pouring to reduce gas entrapment in alloys that are sensitive to oxidation.
После разливки металлу дают остыть с контролируемой скоростью, поскольку скорость охлаждения напрямую влияет на структуру зерна и внутренние напряжения в готовой детали. Быстрое или неравномерное охлаждение может привести к деформации или растрескиванию, поэтому на многих предприятиях для управления этим этапом используются охлаждающие камеры с контролируемой температурой или зоны поэтапного охлаждения, иногда в течение нескольких часов для более толстых секций. После затвердевания отливку извлекают из формы или оболочки путем вытряски или разрушения оболочки, а литниковую систему срезают, обычно путем распиливания или абразивной резки. Затем применяются отделочные операции, такие как шлифовка, пескоструйная обработка, дробеструйная обработка, термообработка и иногда легкая механическая обработка, чтобы довести деталь до ее окончательных размеров и состояния поверхности.
Ключевые этапы процесса
- Изготовление узоров из воска, пластика или металла.
- Формирование формы или керамической оболочки вокруг рисунка
- Контролируемый слив через инженерные ворота и стояки
- Поэтапное охлаждение с последующими отделочными операциями
Рекомендации по проектированию пресс-форм и оболочек
design of the mold or shell has a strong influence on how well a casting reproduces the intended geometry. Wall thickness transitions need to be gradual rather than abrupt, since sudden changes in section size can create hot spots where metal cools more slowly than surrounding areas, leading to shrinkage porosity. Gate placement is chosen so that metal fills the thinnest or most detailed sections first, reducing the chance of incomplete filling before the metal begins to solidify.
Размещение стояка и вентиляционного отверстия
Стояки действуют как резервуары с расплавленным металлом, который питает отливку по мере ее усадки во время охлаждения, помогая предотвратить появление внутренних пустот вблизи более толстых секций. Вентиляционные отверстия позволяют захваченным газам выходить из полости формы по мере ее заполнения металлом, что снижает вероятность образования дефектов на поверхности или газовой пористости. Расположение обоих элементов основано на моделировании или предыдущем производственном опыте, и их расположение часто корректируется после того, как ранние пробные отливки показывают, где обычно образуются дефекты.
Выбор материала и его влияние на качество отливки
choice of metal alloy has a direct influence on how a precision casting part behaves during pouring and afterward in service. Carbon steel and alloy steel are common choices for parts that need moderate strength and toughness, while stainless steel is often selected for components exposed to moisture or chemicals due to its resistance to corrosion. Aluminum alloys are used when weight reduction matters, such as in transportation or portable equipment housings, since aluminum castings can achieve выгодное соотношение прочности и веса не требуя толстых поперечных сечений. Сплавы на основе меди, в том числе бронза и латунь, выбираются для деталей, которым требуется хорошая теплопроводность или электропроводность, а также устойчивость к трению в подшипниках.
Сплавы на основе никеля используются там, где важна устойчивость к высоким температурам и окислению, например, в компонентах, подвергающихся многократному термоциклированию. Каждое семейство сплавов имеет свою собственную степень усадки во время затвердевания, обычно примерно от одного до двух с половиной процентов по объему в зависимости от состава, и конструкторы пресс-форм учитывают это при определении размера исходной модели, чтобы готовая деталь после охлаждения находилась в пределах заданного допуска.
Состав сплава и термическая обработка
Помимо основного металла, часто вводятся небольшие добавки таких элементов, как хром, никель или молибден, для регулирования твердости, износостойкости или устойчивости к высоким температурам. После литья часто применяются процессы термообработки, такие как отжиг или закалка и отпуск, чтобы снять внутреннее напряжение и улучшить структуру зерен, что может улучшить как механические свойства, так и усталостную долговечность готовой детали. Некоторые детали подвергаются вторичному старению для дальнейшей стабилизации размеров перед окончательной обработкой.
Точность размеров и контроль качества поверхности
Одной из определяющих характеристик прецизионного литья является его способность производить детали, размеры которых близки к заданным, без особой зависимости от механической обработки. Это достигается за счет тщательного проектирования формы, постоянной температуры заливки и контролируемых припусков на усадку, которые учитывают, как металл сжимается при охлаждении. Качество поверхности контролируется самим материалом формы или оболочки, поскольку более тонкая поверхность из керамики или керамического покрытия передает меньшую текстуру на отливку, в результате чего получается более гладкая поверхность, которая может потребовать лишь легкой полировки, а не тщательного шлифования. Значения шероховатости поверхности в диапазоне нескольких микрометров достигаются при использовании мелкозернистых материалов оболочки по сравнению с более грубой отделкой, типичной для песчаных форм.
Методы контроля, используемые после отливки, часто включают проверку размеров с помощью координатно-измерительного оборудования, визуальный осмотр дефектов поверхности и неразрушающий контроль, такой как рентгеновское излучение или контроль цветной дефектоскопии, для обнаружения внутренней пористости или трещин, которые не видны снаружи. Ультразвуковой контроль иногда применяется к более толстым секциям, где радиографический контроль менее практичен. Эти проверки помогают подтвердить, что партия деталей соответствует допускам и требованиям качества, указанным для ее предполагаемого использования, особенно в тех случаях, когда небольшое отклонение может повлиять на то, как деталь подходит или функционирует в более крупной сборке.
Распространенные дефекты и способы их устранения
Усадочная пористость является одной из наиболее частых проблем, возникающих в литых деталях, и проявляется в виде небольших внутренних пустот, которые образуются, когда секция охлаждается и затвердевает быстрее, чем подача металла может компенсировать ее. Регулировка размера и расположения стояка, а также контроль скорости охлаждения посредством выбора материала формы помогают уменьшить этот дефект. Газовая пористость — это отдельная проблема, вызванная выходом растворенных газов из металла по мере его затвердевания, и ее часто решают путем дегазации расплава перед разливкой или улучшения вентиляции формы.
Поверхностные дефекты, такие как включения, когда мелкие частицы материала формы или оксида внедряются в поверхность отливки, можно свести к минимуму за счет фильтрации расплавленного металла при его попадании в форму. Деформация размеров, которая иногда возникает во время охлаждения или термообработки, устраняется путем поддержки тонких срезов во время охлаждения или путем регулирования цикла термообработки для уменьшения температурных градиентов по всей детали.
Распространенные приложения и варианты использования
Прецизионные литые детали используются во многих отраслях промышленности из-за их способности сочетать сложные формы с надежными механическими свойствами. В механическом оборудовании шестерни, корпуса и корпуса клапанов часто производятся таким способом, чтобы избежать затрат на обработку сложных внутренних деталей из цельных блоков. В медицинской сфере хирургические инструменты и компоненты имплантатов выигрывают от гладкой поверхности и вариантов биосовместимых сплавов, которые может обеспечить прецизионное литье. Морское оборудование, такое как утки, лебедки и фитинги, используемые вместе с такелажными системами из плетеных канатов, также основано на литых компонентах, которые могут выдерживать повторяющиеся циклы нагрузки и воздействие соленой воды, не теряя своей формы с течением времени.
В транспортном оборудовании, в том числе автомобильных кронштейнах, корпусах турбокомпрессоров и небольших компонентах двигателей, часто используется прецизионное литье, когда детали требуют внутренних каналов охлаждения или тонких стенок, чего было бы трудно достичь с помощью ковки или штамповки. Аэрокосмическое оборудование, хотя его часто ассоциируют с литьем по выплавляемым моделям из-за его более мелких деталей, во многом разделяет одни и те же принципы, поскольку оба процесса направлены на снижение веса при сохранении структурной надежности при повторяющихся нагрузках. Корпуса насосов, корпуса клапанов и фитинги для регулирования жидкости, используемые в промышленных трубопроводных системах, являются еще одной областью, где сочетание внутренней сложности и устойчивости к давлению делает литье практичным выбором по сравнению с изготовлением из нескольких сварных деталей.
Типичные отраслевые применения
- Шестерни, корпуса и корпуса клапанов в механическом оборудовании
- Хирургические инструменты и компоненты имплантатов в медицинских приборах
- Утки, лебедки и фитинги морской техники
- Кронштейны, корпуса и каналы охлаждения в транспортных деталях
Сравнение точного литья с родственными методами литья
Прецизионное литье иногда обсуждается наряду с литьем по выплавляемым моделям, также известным как литье по выплавляемым моделям, поскольку оба метода направлены на уменьшение необходимости обширной механической обработки после затвердевания металла. При литье по выплавляемым моделям используется воск или аналогичный плавкий образец, который покрывается огнеупорным материалом для образования оболочки, а затем расплавляется перед заливкой металла, что делает его хорошо подходящим для деталей с тонкими стенками или изменяемой внутренней геометрией. При литье в песчаные формы, напротив, используется многоразовая песчаная форма, и ее обычно выбирают для более крупных деталей, где требования к допускам на размеры менее строгие, а себестоимость единицы продукции должна оставаться ниже. Литье под давлением, при котором используется постоянная металлическая форма и впрыск расплавленного металла под давлением, как правило, подходит для крупносерийного производства деталей с более простой геометрией, изготовленных из сплавов с более низкой температурой плавления, таких как алюминий или цинк.
| Метод литья | Типичная толерантность | Поверхностная обработка | Общий случай использования |
|---|---|---|---|
| Точное литье | Плотный | Гладкий | Сложные механические детали |
| Кастинг по выплавляемым моделям | Очень туго | Очень гладкий | Тонкостенные детализированные детали |
| Литье в песок | Свободный | Грубый | Большие и простые структуры |
| Литье под давлением | Плотный | Гладкий | Простые формы большого объема |
Выбор между этими методами обычно зависит от сложности формы детали, используемого материала, требуемого состояния поверхности и объема производства. Деталь с мелкими внутренними деталями и необходимостью одинаковой толщины стенок может лучше подходить для литья по выплавляемым моделям, в то время как метод прецизионного литья часто хорошо работает для деталей, которым требуется хорошая стабильность размеров без дополнительных затрат на полностью расходную модель для каждой произведенной единицы. Объем производства также играет роль, поскольку литье под давлением имеет тенденцию становиться более экономичным по мере увеличения количества деталей, в то время как прецизионное литье или литье по выплавляемым моделям может оставаться практичным для умеренных объемов, где сложность геометрии является основной проблемой.