 English
 Español
 русский
Легкое прецизионное литье находится на стыке материаловедения, инструментальной инженерии и контроля размеров. Это позволяет производителям аэрокосмической, автомобильной, медицинской и оборонной отраслей производить сложные металлические компоненты почти идеальной формы, сочетающие в себе минимальную массу с жесткими допусками - качества, которые становятся все более непреодолимыми в приложениях, ориентированных на производительность.
Что такое легкое прецизионное литье
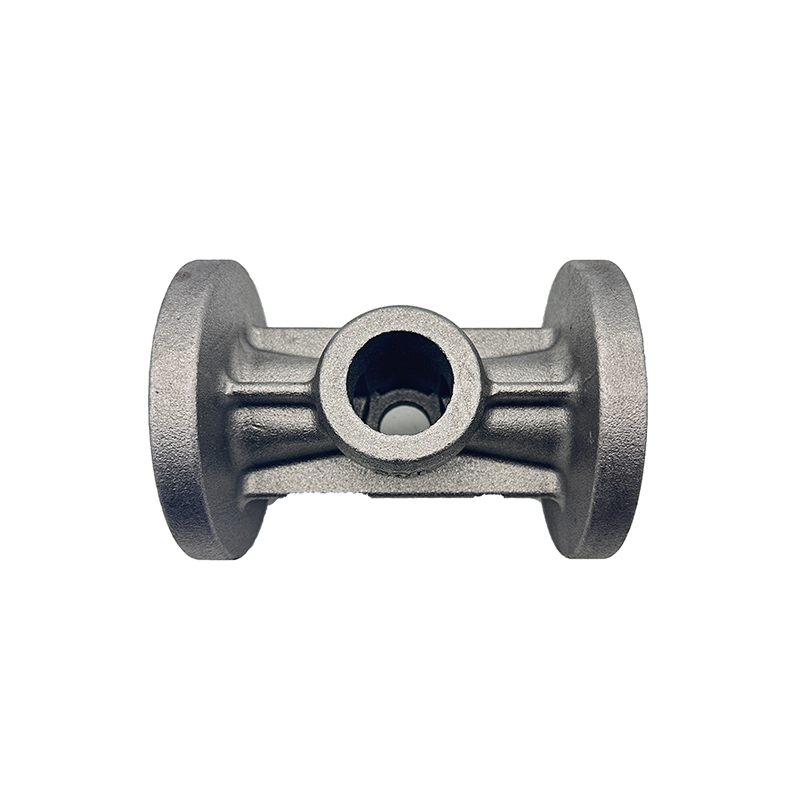
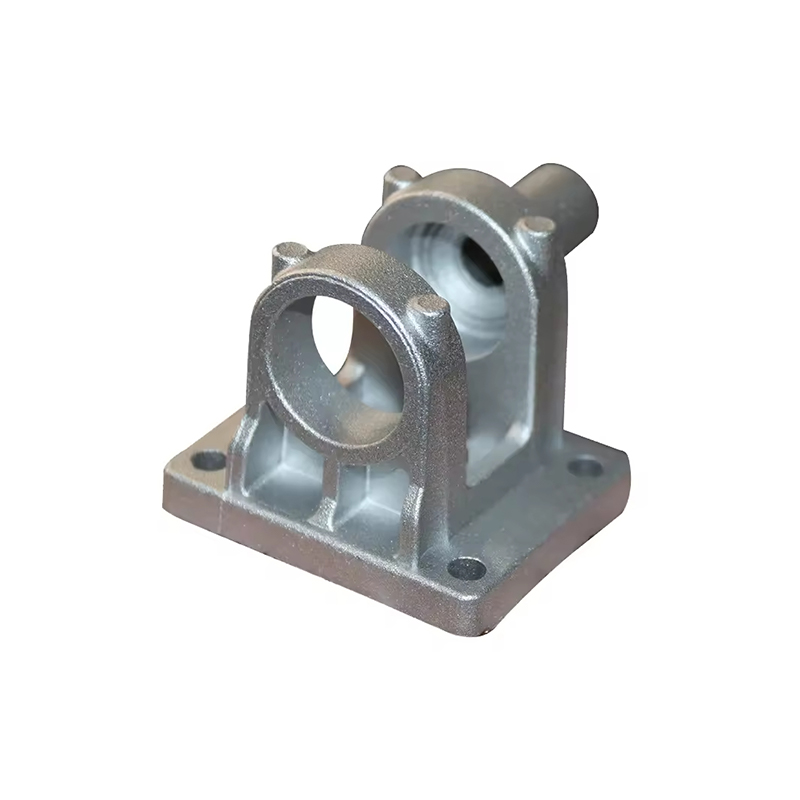
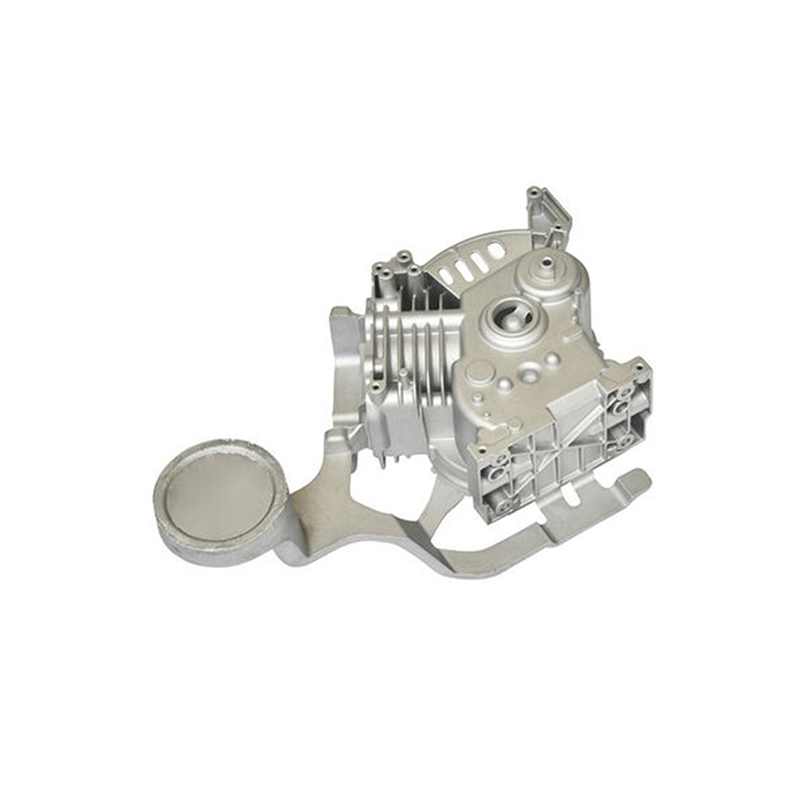
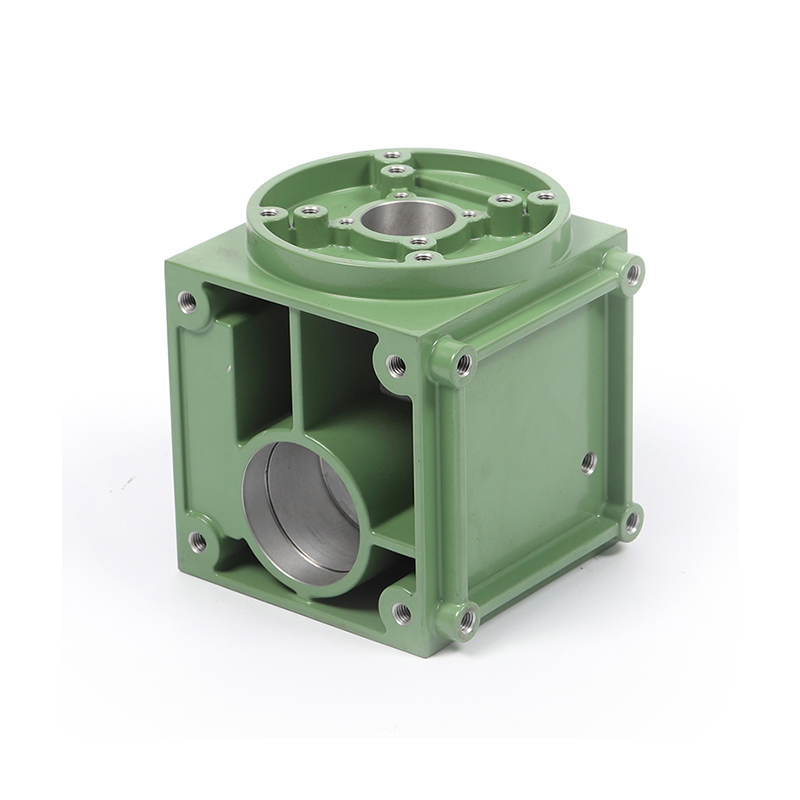
Легкое прецизионное литье относится к семейству процессов обработки металлов давлением, предназначенных для производства компонентов с высокой точностью размеров с использованием сплавов, которые минимизируют общую массу компонента. В отличие от традиционных методов литья, при которых избыток материала ожидается и удаляется посредством механической обработки, прецизионное литье направлено на получение результата, близкого к чистой форме - отлитая деталь точно соответствует конечной геометрии, одновременно сокращая постобработку и отходы материала.
Этот термин охватывает несколько различных технологий, включая литье по выплавляемым моделям (по выплавляемым моделям), литье под давлением из легких сплавов, литье под давлением и литье из полутвердого металла. Их объединяет двойная задача: добиться повторяемой геометрической точности и использовать материалы, соотношение плотности и прочности которых обеспечивает значительную экономию веса. Алюминиевые сплавы, магниевые сплавы и титановые сплавы являются наиболее широко используемыми семействами материалов в этой области.
Методы литья стержней и их характеристики.
Инвестиционное литье
Литье по выплавляемым моделям, исторически известное как процесс литья по выплавляемым моделям, остается эталоном геометрической сложности в точном литье. Восковой образец покрыт слоями керамической массы, которая затвердевает и образует оболочку. Затем воск вытапливают и в керамическую форму заливают расплавленный металл. При применении к легким сплавам, таким как алюминий A356 или титан Ti-6Al-4V, литье по выплавляемым моделям позволяет добиться толщины стенок до 0,8 мм и допусков в пределах 0,1 мм на 25 мм размера.
Этот процесс особенно подходит для компонентов аэрокосмических турбин, каркасов хирургических имплантатов и тонкостенных конструкционных кронштейнов, где обязательны как геометрическая сложность, так и малый вес. Его основным ограничением является время цикла: каждая керамическая оболочка требует нескольких стадий сушки, что делает ее менее подходящей для крупносерийного производства.
Литье алюминия под давлением
Литье алюминия под высоким давлением — это рабочая лошадка легкого прецизионного литья в производстве автомобилей и бытовой электроники. Расплавленный алюминий впрыскивается в штампы из закаленной стали под давлением от 10 до 175 МПа. Время цикла измеряется в секундах, а не в часах, и процесс надежно выдерживает допуски плюс-минус 0,05 мм в стабильных производственных условиях.
Такие сплавы, как ADC12, A380 и Silafont-36, разработаны специально для литья под давлением и обеспечивают хорошую текучесть, низкую усадку и устойчивость к коррозии. Литье под вакуумом еще больше снижает газовую пористость, позволяя подвергать детали термообработке и сварке — возможности, которых часто не хватает традиционному литью под давлением.
Литье магния
Магний — самый легкий конструкционный металл, широко используемый в технике, с плотностью около 1,74 г/см3 по сравнению с 2,7 г/см3 алюминия. Тиксомолдинг и литье под давлением в горячей камере магниевых сплавов, таких как AZ91D и AM60B, позволяют производить тонкостенные, легкие корпуса и конструктивные элементы. Литье из магния особенно заметно в корпусах ноутбуков, компонентах рулевой колонки и внутренних конструкциях аэрокосмической отрасли, где уменьшение каждого грамма влечет за собой значительные последствия для стоимости или производительности.
Литье под давлением и обработка полутвердых материалов
Литье под давлением применяет гидравлическое давление во время затвердевания, подавляя пористость и улучшая механические свойства по сравнению с тем, что достигается обычным литьем под давлением. При литье полутвердого металла, включая варианты реолитья и тиксолитья, сплав перерабатывается в частично твердом состоянии, образуя тонкую глобулярную микроструктуру, устойчивую к горячему разрыву. Оба метода все чаще применяются для критически важных для безопасности структурных компонентов, таких как рычаги управления, поворотные кулаки и опоры двигателя, где легкий алюминий также должен соответствовать жестким требованиям к усталости и ударным нагрузкам.
Выбор материала для применений, где важен вес
Выбранный сплав в основном определяет, чего можно достичь в процессе литья с точки зрения минимальной толщины сечения, качества поверхности, термообработки и обрабатываемости после литья. В таблице ниже сравниваются наиболее распространенные семейства сплавов, используемые в прецизионном литье легких материалов.
| Семейство сплавов | Плотность (г/см3) | Типичное UTS (МПа) | Первичный процесс | Ключевое преимущество |
|---|---|---|---|---|
| Алюминий А356-Т6 | 2.68 | 262 | Инвестиционный / Гравитационный штамп | Отличная литейность и свариваемость |
| Алюминий А380 | 2.71 | 317 | Литье под высоким давлением | Высокая текучесть для тонких стенок |
| Магний AZ91D | 1.81 | 230 | Литье под давлением в горячей камере | Вариант конструкции с наименьшей плотностью |
| Титан Ти-6Ал-4В | 4.43 | 950 | Вакуумное литье по выплавляемым моделям | Высочайшее соотношение прочности и веса |
| Алюминий-кремний Силафонт-36 | 2.65 | 340 | Вакуумная штамповка/литье под давлением | Термически обрабатываемый, свариваемый |
Титановые отливки занимают специализированный сегмент. Несмотря на то, что титан более плотный, чем алюминий и магний, он обладает удельной прочностью, превосходящей оба материала, что делает его предпочтительным материалом, когда структурные требования экстремальны, а бюджет по весу все еще ограничен - ситуация, распространенная в военных планерах и медицинских имплантатах.
Стандарты контроля размеров и допусков
Точность литья количественно определяется допусками, качеством поверхности и пределами пористости. Отраслевые стандарты, такие как ISO 8062, ASTM B85 и AMS 2175, определяют допустимые диапазоны изменений размеров литых компонентов в зависимости от процесса, сплава и предполагаемых условий эксплуатации.
Процессы литья по выплавляемым моделям с алюминием и титаном обычно соответствуют классам допусков от CT4 до CT6 согласно ISO 8062, что соответствует допускам в диапазоне от 0,26 до 0,74 мм для размера 50 мм. Литье под высоким давлением позволяет достичь более высоких классов от CT4 до CT5 на элементах, непосредственно сформированных матрицей, хотя элементы линии разъема и размеры стороны выталкивателя могут варьироваться в большей степени.
Шероховатость поверхности одинаково важна во многих применениях. Отливки по выплавляемым моделям обычно имеют значения Ra от 1,6 до 3,2 микрометра, что во многих областях аэрокосмической и медицинской промышленности устраняет необходимость механической обработки несопрягающихся поверхностей. При литье под давлением обычно достигаются значения Ra от 0,8 до 2,0 микрометра на гранях, отформованных под давлением.
Управление пористостью: скрытая проблема точности
Внутренняя пористость – пустоты, образованные захваченным газом или усадкой при затвердевании – является наиболее распространенным дефектом легких отливок и основной причиной того, что прецизионные отливки не проходят неразрушающий контроль. Литье под давлением под вакуумом, контролируемое затвердевание посредством направленного охлаждения и последующая обработка горячим изостатическим прессованием (HIP) — три основные стратегии, используемые для приведения пористости в соответствие со спецификациями. HIP, при котором одновременно применяется тепло и давление для разрушения внутренних пустот, является стандартной практикой для титановых отливок в аэрокосмической отрасли и все чаще применяется для конструкционных алюминиевых компонентов в платформах электромобилей.
Легкий процесс прецизионного литья: шаг за шагом
Независимо от конкретного метода, производственное прецизионное литье легких изделий следует логической последовательности этапов, обеспечивающей баланс скорости, качества и стоимости.
- Проектирование и моделирование: Геометрия компонентов спроектирована с учетом возможности литья с использованием программного обеспечения для моделирования конечных элементов и потока жидкости. Моделирование затвердевания выявляет потенциальные горячие точки, зоны усадки и места литников до того, как будет нарезан какой-либо инструмент.
- Изготовление оснастки: Штампы или инструменты для литья по выплавляемым моделям изготавливаются, как правило, из инструментальной стали H13 для литья под давлением или из алюминия для прототипов моделей для литья по выплавляемым моделям. Проверка размеров проводится перед заливкой металла.
- Подготовка сплава: Металлическую загрузку плавят, дегазируют и химически анализируют с помощью оптико-эмиссионной спектрометрии для подтверждения соответствия состава техническим характеристикам. Дегазация имеет решающее значение для алюминия и магния для удаления растворенного водорода.
- Кастинг: Металл вводится в форму или матрицу при контролируемых параметрах температуры, давления и скорости. При литье по выплавляемым моделям оболочки предварительно нагреваются для обеспечения полного заполнения и направленного затвердевания.
- Охлаждение и выброс: Контролируемая скорость охлаждения определяет микроструктуру. За быстрой закалкой после литья часто следует старение или термообработка на раствор для достижения необходимых механических свойств.
- Отделка и проверка: Ворота и стояки удаляются, поверхности подвергаются дробеструйной очистке или химической обработке, а детали подвергаются проверке размеров с помощью координатно-измерительной машины (КИМ), рентгеновскому или компьютерному сканированию на внутреннюю пористость и, при необходимости, механическим испытаниям купона.
Промышленные приложения
Аэрокосмическая и оборонная промышленность
В аэрокосмической отрасли прецизионного легкого литья преобладают детали из титана и алюминия, отлитые по выплавляемым моделям: корпуса турбин, конструкционные кронштейны, корпуса авионики и гидравлические коллекторы. Возможность объединить сборки, для которых раньше требовалось несколько обработанных деталей, в одну отливку является основным фактором, влияющим на стоимость и вес. Конструктивный кронштейн, который раньше состоял из пяти сварных деталей, часто может быть преобразован в одну отливку с идентичными или превосходящими механическими характеристиками.
Автомобили и электромобили
Легкое автомобильное литье претерпевает быстрые изменения, вызванные электрификацией. Электромобилям с аккумуляторной батареей требуются структурные компоненты, которые выдерживают ударные нагрузки без увеличения массы стали, а стратегии шасси из нескольких материалов все чаще полагаются на крупные алюминиевые отливки под давлением в качестве структурных узлов. Так называемый подход гигакастинг – производство целых задних секций днища кузова в виде цельных алюминиевых отливок – является прямым продолжением принципов точного литья, применяемых в промышленных масштабах. Узлы подрамника, корпуса двигателей, теплообменники и кулаки подвески относятся к числу наиболее объемных прецизионных отливок легкого веса в современной автомобильной промышленности.
Медицинские и имплантируемые устройства
Литье по выплавляемым моделям из титана используется в производстве ортопедических и спинальных имплантатов, где одновременно требуются биосовместимость, коррозионная стойкость и точный контроль размеров. Литой титановый сплав используется для изготовления спинномозговых клеток, компонентов реконструкции бедра и колена, а также оборудования для фиксации травм. Текстура поверхности отливок имплантатов тщательно контролируется: шероховатая текстура способствует остеоинтеграции, а гладкая опорная поверхность сводит к минимуму остатки износа.
Промышленность и энергетика
Корпуса насосов, корпуса клапанов, компоненты компрессоров и лопатки турбин в промышленном энергетическом оборудовании представляют собой растущий сегмент легкого прецизионного литья. В тех случаях, когда снижение массы напрямую снижает потребление энергии (вращающиеся компоненты в насосах и компрессорах), алюминиевые и магниевые отливки заменяют серый чугун, обеспечивая повышение эффективности, что окупает инвестиции в оснастку в течение относительно коротких производственных циклов.
Обеспечение качества и неразрушающий контроль
Точность легкого прецизионного литья распространяется и на режим контроля. Для компонентов, критически важных для безопасности, в документации на закупку обычно указываются следующие методы неразрушающего контроля.
Рентгенографическое исследование с использованием рентгеновской или компьютерной томографии выявляет внутреннюю пористость, включения и холодные затворы. КТ-сканирование, в частности, стало золотым стандартом для сложных отливок, поскольку оно создает трехмерную карту внутреннего состояния, на которую можно наложить модель CAD для одновременной проверки геометрии и целостности. Флуоресцентная дефектоскопия обнаруживает трещины и нахлесты, разрушающие поверхность. Проверка размеров с помощью КИМ подтверждает критические размеры сопряжения, отверстия подшипников и плоскостность сопрягаемой поверхности. Механические испытательные образцы, отлитые при той же температуре, подтверждают прочность на разрыв, предел текучести, удлинение и твердость в соответствии со спецификациями материала.
Рекомендации по проектированию для инженеров по литью
Эффективное прецизионное литье легких изделий начинается задолго до заливки металла. Принципы проектирования для литья (DFC) определяют геометрические решения, которые определяют, можно ли воспроизводить компонент в пределах допуска. Однородные секции стенок предотвращают дифференциальное затвердевание и появление горячих точек, которые создают усадочную пористость. Углы уклона от 1 до 3 градусов на вертикальных поверхностях обеспечивают чистый выброс из штампов. Большие галтели на пересекающихся стенках распределяют напряжение во время затвердевания и эксплуатации. Ребра более эффективны, чем увеличение общей толщины стенок, для достижения жесткости в легких конструкциях.
Программное обеспечение для оптимизации топологии, которое теперь широко интегрировано в рабочий процесс проектирования отливок, генерирует органичные геометрии минимальной массы, которые направляют металл только туда, где существует структурная необходимость. Эти оптимизированные геометрии, которые когда-то были возможны только в аддитивном производстве, теперь все чаще реализуются посредством литья по выплавляемым моделям благодаря достижениям в технологии керамических оболочек и использованию восковых моделей, напечатанных на 3D-принтере, которые создаются непосредственно на основе результатов оптимизации топологии.
Новые разработки в этой области
Несколько технологических направлений активно расширяют границы легкого прецизионного литья. Струйно-песочная печать со связующим и стереолитографическая печать на керамических формах полностью исключают использование шаблонов для прототипов и мелкосерийного производства, сокращая сроки разработки с недель до дней. Обработка полутвердого алюминия, применяемая для изготовления деталей конструкций высокой целостности, внедряется в крупносерийное автомобильное производство. Мониторинг процесса в режиме реального времени с использованием встроенных в штампы датчиков в сочетании с моделями машинного обучения, обученными на основе исторических данных о дефектах, позволяет осуществлять замкнутый цикл управления заполнением, затвердеванием и охлаждением, снижая процент брака и обеспечивая более узкие технологические окна. Наконец, новые системы сплавов алюминия-лития и алюминия-скандия обеспечивают снижение плотности на 5–10 процентов по сравнению с обычными алюминиевыми сплавами, сохраняя или улучшая механические свойства, открывая дополнительные возможности снижения веса литых аэрокосмических конструкций.
Факторы затрат и экономические соображения
Легкое прецизионное литье требует более высоких затрат на оснастку, чем обычное литье или изготовление изделий простой геометрии, но экономика становится привлекательной при средних и высоких объемах производства, а также при оценке общей стоимости владения. Уменьшение количества механической обработки после литья снижает трудозатраты на производство и затраты на режущий инструмент. Консолидация деталей сокращает время сборки, количество крепежных элементов и затраты на проверку. Снижение веса в аэрокосмической отрасли напрямую приводит к экономии топлива в течение срока службы, измеряемого десятилетиями. В электромобилях снижение массы увеличивает запас хода или позволяет уменьшить размер батареи, что влечет за собой финансовые последствия на протяжении всего срока службы автомобиля.
Объем безубыточности, при котором окупаются инвестиции в инструменты для прецизионного литья, зависит от сложности процесса и детали. Инструменты для литья по выплавляемым моделям для алюминиевых деталей аэрокосмической отрасли обычно восстанавливаются в количестве нескольких сотен деталей. Инструмент для литья под давлением алюминия для автомобильной промышленности экономически оправдан при годовом объеме производства от нескольких тысяч деталей и выше, в зависимости от стоимости штампа.
Выбор партнера по точному литью легких материалов
Разрыв в возможностях между поставщиками отливок значителен. Литейный цех, оборудованный для прецизионного литья легкого веса, поддерживает контролируемую плавку в атмосфере для предотвращения окисления химически активных сплавов, калиброванное оборудование КИМ для проверки размеров, возможность компьютерной томографии для внутреннего контроля критических деталей и документально подтвержденную металлургическую компетентность для конкретных семейств сплавов, соответствующих данному применению. Такие сертификаты, как AS9100 для аэрокосмической отрасли, ISO 13485 для медицинского оборудования и IATF 16949 для автомобильной промышленности, являются надежными аналогами базовой технологической дисциплины, необходимой для производства прецизионных отливок в соответствии со спецификациями.
Раннее взаимодействие с поставщиками, то есть вовлечение литейного производства в процесс проектирования компонентов, а не только на этапе составления предложения, неизменно приводит к лучшим результатам. Инженеры-литейщики могут выявить конструктивные особенности, которые усложняют или ставят под угрозу отливку до того, как будет использована оснастка, и могут предложить изменения геометрии, которые сохраняют замысел конструкции, одновременно улучшая производительность, стабильность размеров и, в конечном итоге, стоимость.